INGENIERÍA PLC

SOCIEDAD ANÓNIMA

Hogar

SOCIEDAD ANÓNIMA

  • Gestión de firmware y versiones de Studio 5000 y RSLogix 5000: Una guía rigurosa
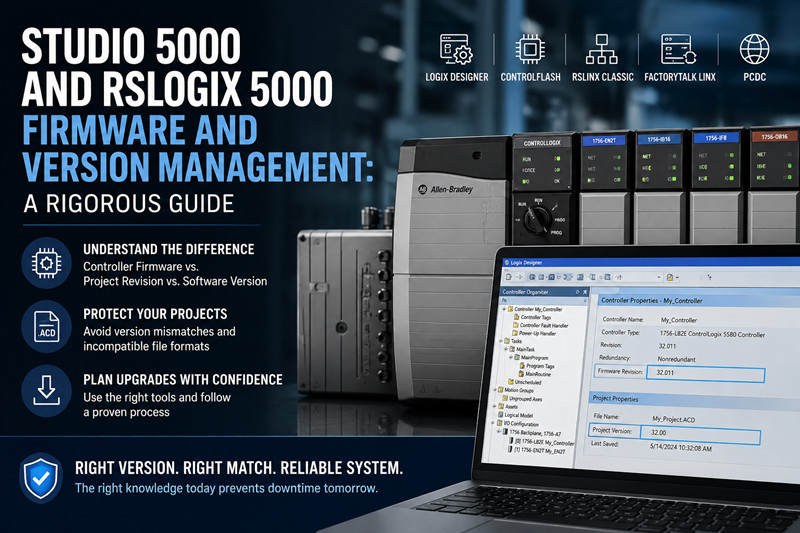
    Gestión de firmware y versiones de Studio 5000 y RSLogix 5000: Una guía rigurosa Sep 02, 2026
     El firmware es el sistema operativo que se ejecuta en el controlador. La revisión del proyecto es la versión del formato del archivo .ACD. Estos dos números se confunden con frecuencia, y esta confusión resulta costosa. Un técnico de mantenimiento que los confunda puede convertir un proyecto en buen estado en un archivo que ningún software instalado puede abrir, o bien, provocar una descarga de firmware no planificada en una línea de producción en marcha, para la cual no existe copia de seguridad.La terminología correcta sigue la utilizada por Rockwell Automation: Logix Designer, ControlFLASH, RSLinx Classic, FactoryTalk Linx y el Centro de descarga y compatibilidad de productos (PCDC). 1. Definiciones 1.1 Firmware del controlador El firmware es el sistema operativo ejecutable almacenado en la memoria no volátil del controlador. En el caso de un controlador ControlLogix o CompactLogix, el firmware implementa el motor de ejecución Logix: ejecuta el modelo de tareas, ejecuta las rutinas, se comunica a través del bus y la red, y proporciona los servicios que Logix Designer solicita durante una sesión en línea. Un controlador sin firmware es inerte. Los controladores nuevos salen de fábrica con el firmware preinstalado, y el mismo hardware físico puede ejecutar diferentes revisiones de firmware a lo largo de su vida útil.Rockwell identifica el firmware mediante un número de revisión. Este número es el que aparece en RSLinx Classic o FactoryTalk Linx cuando el técnico accede al controlador, y es el que debe compararse con la versión del software en el PC. Cuando en esta guía se habla de "revisión del controlador", se hace referencia al número de revisión del firmware. 1.2 Revisión del proyecto Un proyecto de Logix Designer es un único archivo con la extensión .ACD. Este archivo tiene su propia versión de formato, que corresponde a la revisión del proyecto. Cuando un cuadro de diálogo indica "revisión del proyecto 32", se refiere al formato del archivo, no al controlador. La revisión del proyecto se registra en el archivo mediante el software que lo creó o lo guardó por última vez.En un sistema en buen estado, la revisión del proyecto y la del controlador suelen coincidir, ya que Logix Designer crea el proyecto con la revisión del controlador al que apunta. Esta coincidencia es una convención, no una identidad. Un proyecto con la revisión 32 puede apuntar a un controlador con la versión de firmware 32, y resulta que ambos números son iguales. La confusión surge cuando un ingeniero trata la revisión del proyecto como si fuera el firmware del controlador, o el firmware del controlador como si fuera una propiedad de un archivo. 1.3 Versión del software La versión del software es la versión de la aplicación instalada: RSLogix 5000 para las versiones 1 a 20, y Studio 5000 Logix Designer para la versión 21 y posteriores. Rockwell cambió el nombre de RSLogix 5000 a Studio 5000 Logix Designer a partir de la versión 21, lanzada en 2012. El cambio fue una renovación de marca y de empaquetado, no un producto nuevo. La aplicación que abre archivos .ACD es de la misma línea, y la numeración de versiones continuó sin interrupción. Por lo tanto, la versión 20 es RSLogix 5000, y la versión 21 es Studio 5000 Logix Designer. El nombre solo importa cerca de ese punto de transición. Un ingeniero debería interpretar "Studio 5000 versión 32" y "RSLogix 5000 versión 20" como la misma cantidad.Cada versión de software tiene una revisión de proyecto nativa. Studio 5000 Logix Designer versión 32 crea y edita proyectos en la revisión 32. El software puede abrir proyectos de revisiones anteriores bajo las condiciones que se describen a continuación, y también puede crear proyectos para controladores con revisiones de firmware anteriores bajo ciertas condiciones. La relación de emparejamiento nativo es la que importa: la versión de software N se empareja con la revisión de proyecto N y la revisión de controlador N. 1.4 Firmware del módulo El controlador no es el único dispositivo con firmware. Cada módulo inteligente en un sistema Logix tiene el suyo: el módulo de comunicación Ethernet 1756-EN2T, el 1756-IB16 y otros módulos de E/S discretos, el 1756-IF8 y otros módulos analógicos, los puentes 1756-CNB y 1756-DNB, y las familias de E/S 5069 y 1769. Cada módulo tiene su propia revisión de firmware y se actualiza por separado con ControlFLASH.El firmware del módulo es importante por dos razones. El proyecto almacena la revisión de firmware prevista para cada módulo en la configuración de E/S, y Logix Designer compara las expectativas con la realidad en tiempo de conexión. Los módulos de comunicación también se encuentran en la ruta de conexión al controlador, por lo que un módulo con firmware incompatible puede bloquear la conexión antes de que el ingeniero acceda al controlador. El firmware del módulo y el del controlador se actualizan con la misma herramienta, pero son operaciones diferentes, y un plan de actualización debe tratarlas por separado. 2. El modelo de compatibilidad El modelo de compatibilidad tiene tres entradas: la versión del software, la revisión del proyecto y la revisión del controlador. Las reglas que se describen a continuación explican cómo se pueden combinar. Una vez establecidas las reglas, todos los diálogos y modos de fallo se vuelven comprensibles. 2.1 Archivos del proyecto: sin compatibilidad hacia adelante, compatibilidad limitada hacia atrás. Un proyecto guardado con una versión más reciente del software no se puede abrir con una versión anterior. Esta regla no admite excepciones en la línea de productos Logix. Si un proyecto se creó y guardó en Studio 5000 Logix Designer versión 33, ninguna instalación de la versión 32 podrá abrirlo. El software anterior no reconoce el formato de archivo más reciente, y Rockwell no incluye un convertidor para versiones anteriores de archivos de proyecto.La retrocompatibilidad existe, pero es limitada. Un proyecto antiguo se abre en una versión más reciente, y esta lo convierte. La conversión es unidireccional. Una vez que la versión más reciente guarda el archivo, la revisión del proyecto ha avanzado y la versión anterior ya no puede abrirlo. Un proyecto de la revisión 20 que se abre en la versión 33 y se guarda se convierte en un proyecto de la revisión 33. El archivo original de la revisión 20 se pierde a menos que se haya conservado una copia.Este es el primer modo de fallo costoso. Un ingeniero abre un proyecto antiguo para revisar una rutina, el software le pide que lo convierta, el ingeniero acepta, guarda y la planta pierde la capacidad de abrir ese proyecto con el software antiguo que aún coincide con los controladores en funcionamiento. La práctica segura se deriva directamente de la regla: mantener el archivo original intacto y convertirlo a un nuevo nombre de archivo. 2.2 Versión del software y revisión del controlador: el requisito en línea La conexión en línea es el proceso en el que el software y el controlador interactúan directamente. Logix Designer establece una ruta de comunicación mediante RSLinx Classic o FactoryTalk Linx, localiza el controlador y compara las versiones. La comparación es rigurosa. Para conectarse en línea con un controlador, la versión del software debe ser compatible con la revisión del firmware del controlador.La expresión práctica del requisito es la siguiente: el software con una versión igual o posterior a la revisión del controlador puede conectarse a internet. El software anterior a la revisión del controlador no puede. Un controlador con revisión 32 requiere software con versión 32 o posterior. La versión 31 no puede conectarse a internet con ese controlador, y ninguna configuración del controlador ni modo de compatibilidad modifica este hecho. 2.3 Cargar y descargar La carga consiste en la transferencia del proyecto del controlador al PC. Esta función se activa cuando la versión del software es igual o superior a la revisión del firmware del controlador. El software lee el programa del controlador, reconstruye un proyecto y guarda el archivo en la revisión del controlador que leyó. Por lo tanto, la carga desde un controlador de revisión 24 con software de versión 32 genera un proyecto de revisión 24, que puede abrirse con software de versión 24 o superior, incluyendo el software antiguo que ya posee la planta. No es posible cargar con software anterior a la revisión del controlador, ya que este no puede interpretar las estructuras de datos del controlador más reciente. Un controlador de revisión 32 con solo software de versión 30 disponible no puede cargarse. La solución consiste en obtener software de versión 32 o superior, en lugar de intentar soluciones alternativas.La descarga consiste en la transferencia del proyecto del PC al controlador. Para descargar, es necesario que la revisión del proyecto coincida con la del controlador, a menos que el ingeniero la modifique explícitamente durante el proceso. Si las revisiones difieren, Logix Designer ofrece cambiar la revisión del controlador antes de descargar el proyecto. Cambiar la revisión del controlador implica actualizar su firmware.Existe una forma legítima de lograr la compatibilidad entre ambas versiones sin necesidad de conversión: el cuadro de diálogo Nuevo proyecto en Logix Designer ofrece una lista de revisiones para el controlador seleccionado, que incluye revisiones anteriores a la versión del software. Una planta con software versión 32 puede crear un proyecto en la revisión 24 para un controlador v24, y el archivo se guarda en la revisión 24. Así es como un fabricante de equipos originales (OEM) genera un producto que puede abrirse con una versión de software anterior, y es la herramienta adecuada cuando la revisión del proyecto y la del controlador deben estar alineadas por diseño.La ruta de descarga es donde reside el segundo modo de fallo costoso. El aviso de cambio de revisión del controlador aparece durante una descarga rutinaria, un técnico lo acepta sin leerlo y el controlador recibe el nuevo firmware. Una máquina en funcionamiento cuyo controlador nunca se ha respaldado pierde su programa si la memoria flash falla parcialmente. Incluso un cambio de firmware exitoso puede dejar las conexiones de E/S y las expectativas del firmware del módulo en un estado inconsistente, ya que la nueva revisión del controlador puede requerir un firmware de módulo más reciente que el que realmente ejecuta el chasis. 2.4 Qué significan realmente los cuadros de diálogo de discrepancia de revisión. Tres diálogos predominan en los informes de campo.El primer problema es el error al abrir el proyecto. El software indica que el proyecto se creó con una versión más reciente y se niega a abrir el archivo. No existe ninguna solución alternativa en la versión anterior del software. La solución consiste en obtener la versión más reciente del software o solicitar al proveedor del archivo una copia con la revisión de la planta, que el software más reciente puede generar para los proyectos que sí puede abrir.La segunda es la discrepancia de conexión. El software detecta el controlador, ve una diferencia de revisión y ofrece cambiarla. Al aceptar la oferta, se actualiza el firmware del controlador. El cuadro de diálogo solicita permiso para cambiar el firmware, no es una notificación. La respuesta segura es Cancelar, seguida de una decisión sobre qué opción es la correcta: instalar el software compatible o planificar una actualización de firmware controlada.La tercera es la discrepancia en la descarga con la opción de cambio de revisión del controlador. Es la misma operación que la segunda, pero se realiza por una ruta diferente. El significado es idéntico: la revisión del proyecto y la del controlador difieren, y el software propone igualarlas escribiendo un nuevo firmware en el controlador.La lista "Quién está en línea" en Logix Designer muestra a los ingenieros conectados a cada controlador y a qué controladores apunta cada conexión. Es relevante en este análisis porque la secuencia "Conectarse" es donde un ingeniero ve por primera vez la revisión del controlador de destino, y donde una aceptación no planificada de la oferta de cambio de revisión del controlador puede tener consecuencias negativas. El diálogo aparece una vez por cada intento de conexión, se formula como una pregunta rutinaria y el costo de aceptarlo sin preparación es una máquina alterada o inutilizada. El flujo "Conectarse" también permite al ingeniero comprobar si se puede acceder al controlador: si la comunicación falla antes de la comparación de versiones, el problema reside en el controlador o la red; si la comparación falla, el problema reside en la revisión. 2.5 Por qué coinciden los tres números La alineación de la versión del software, la revisión del proyecto y la revisión del controlador no es casual. Cuando un ingeniero crea un nuevo proyecto, Logix Designer solicita el número de catálogo del controlador y su revisión. El archivo del proyecto se escribe con la revisión seleccionada, y esta se almacena como la revisión de destino. Un equipo en buen estado ejecuta un controlador con la revisión de destino del proyecto, y el proyecto reside en la revisión del software que lo administra. Cualquier discrepancia en alguno de estos tres valores genera uno de los cuadros de diálogo mencionados anteriormente.Las ediciones en línea introducen un segundo tipo de desviación. Un ingeniero que accede a internet y edita la lógica modifica el programa almacenado en el controlador sin cambiar el archivo .ACD en el PC. El controlador y el archivo ahora difieren, aunque todos los números de versión coincidan. Por eso, una carga completa es esencial en cualquier procedimiento de actualización: la carga captura el estado real del controlador, incluidas las ediciones que nunca se guardaron en el archivo. 2.6 Situaciones comunes, lea el modelo. En las solicitudes de asistencia se repiten cuatro situaciones, y cada una de ellas representa el modelo de compatibilidad en acción.Situación uno: un fabricante de equipos originales (OEM) envía un archivo de proyecto en la revisión 33, y la planta utiliza Studio 5000 versión 30. El archivo no se abre. La planta puede instalar la versión 33 o solicitar al OEM un proyecto en la revisión 30, que el software más reciente del OEM puede generar. Ninguna de las opciones modifica los controladores, por lo que la capacidad en línea existente de la planta no se ve afectada.Situación dos: llega un controlador de reemplazo del almacén y la planta no puede conectarse a la red con él. El reemplazo se actualizó a una revisión de firmware más reciente que la que admite el software de la planta. Las opciones son actualizar el firmware del reemplazo a una revisión compatible con el software de la planta, si existe dicha revisión para el número de catálogo, o actualizar el software de la planta. Actualizar el firmware conlleva los mismos riesgos que cualquier otra actualización y requiere la misma disciplina de respaldo.Situación tres: un ingeniero descarga un proyecto y el software solicita cambiar la revisión del controlador. El ingeniero acepta y, tras la descarga, el árbol de E/S muestra fallos en los módulos. La revisión del controlador se modificó, pero el firmware del módulo no, y las especificaciones del módulo del proyecto ya no coinciden con las del chasis. La solución consiste en una actualización planificada del firmware del módulo, por lo que el procedimiento de la sección 6 trata todo el chasis, no solo el controlador.Situación cuatro: un ingeniero no puede cargar datos desde un controlador que un contratista actualizó durante la puesta en marcha. El contratista actualizó el controlador a la versión 32, pero la planta cuenta con la versión 30 del software. La carga de datos es imposible hasta que la planta obtenga la versión 32 o posterior. Esta situación es común después de trabajos realizados por terceros, y por eso la revisión del controlador debe incluirse en cualquier lista de verificación de entrega. 3. Límites del firmware del hardware Cada familia de controladores tiene un rango de revisiones de firmware que puede ejecutar. Las cifras que se muestran a continuación representan los límites establecidos. Rockwell ajusta su política de soporte periódicamente, y la fuente autorizada para cualquier número de catálogo específico es el Centro de Compatibilidad y Descarga de Productos (PCDC). Consulte el PCDC antes de planificar una actualización. En ningún caso se podrá seleccionar en ControlFLASH una revisión de firmware que no exista para un número de catálogo determinado.Familia de controladores | Números de catálogo | Firmware máximo (típico) | NotasControlLogix 5560 | 1756-L61, 1756-L62, 1756-L63 | aproximadamente v20 | Rockwell finalizó el desarrollo de funciones para la familia L6x en ese momento. El rango exacto compatible depende del número de catálogo; consulte el PCDC.ControlLogix 5570 | 1756-L71 a 1756-L75 | aproximadamente v24 | La familia L7x alcanza un máximo cercano a v24. Consulte el PCDC para conocer el rango exacto.ControlLogix 5580 | 1756-L81 a 1756-L85 | v24 y posteriores | La familia L8x requiere la versión v24 o posterior y no acepta firmware anterior.ControlLogix 5580, serie E | 1756-L81E a 1756-L85E | v28 y posteriores (general) | La familia 5580 generalmente requiere la versión v28 o posterior. Consulte el PCDC para conocer la versión máxima actual.CompactLogix 5370 | 5069-L306ER y números de catálogo 5069 relacionados | v30 y posteriores (general) | La familia 5069 generalmente requiere la versión v30 o posterior. Consulte el PCDC para conocer la versión máxima actual.CompactLogix 5370 | 1769-L16ER a 1769-L37ERM | aproximadamente v20 a v36 | El rango compatible depende del modelo y de la política de soporte de Rockwell. Consulte el PCDC para obtener la cifra exacta para su número de catálogo.De la tabla se desprenden tres consecuencias prácticas. Primero, un L61 de la revisión 20 no se puede actualizar a la revisión 24; el hardware no lo admite y no existe ningún archivo de firmware de la revisión 24 para ese número de catálogo. Segundo, un L81 no puede ejecutar el firmware de la revisión 20; el controlador requiere la revisión 24 o posterior y no acepta firmware anterior. Tercero, el firmware máximo para las familias 5580 y 5069 es variable: Rockwell publica nuevas revisiones periódicamente, y el máximo actual es precisamente el tipo de cifra que indica el PCDC.Cuando una planta planea migrar de un L6x a un L8x, el salto de firmware de aproximadamente v20 a v24 o posterior forma parte del alcance del proyecto, junto con el salto de software de RSLogix 5000 a una versión más reciente de Studio 5000. El mismo razonamiento se aplica a una migración de un CompactLogix 1769 a un CompactLogix 5069: la nueva familia de controladores establece un nuevo nivel mínimo de firmware y un nuevo nivel mínimo de software, y el proyecto antiguo debe convertirse en un nuevo proyecto en la nueva revisión antes de poder descargarlo. El hardware que ha llegado al final de su rango de firmware suele ser el mismo hardware que se ha vuelto difícil de conseguir, razón por la cual las piezas de repuesto de Allen-Bradley para las plataformas ControlLogix y CompactLogix heredadas siguen siendo un artículo de compra habitual para las plantas que aún no pueden migrar. 4. Varias versiones de software en un mismo PC Es posible instalar varias versiones de RSLogix 5000 y Studio 5000 Logix Designer en el mismo PC. Rockwell diseñó los instaladores para que coexistieran, y muchos ingenieros utilizan las versiones 20 y 32 en una misma máquina. La coexistencia es viable, pero compleja.La primera complicación reside en las licencias. RSLogix 5000 y Studio 5000 utilizan la activación de FactoryTalk, y cada versión de software requiere su propia activación. Una activación que cubre la versión 32 no cubre automáticamente la versión 20. Una planta que mantiene ambas versiones instaladas debe mantener ambas activaciones vigentes, y una activación caducada para una versión se manifiesta como un error que simula un fallo de software.La compatibilidad con Windows es la segunda complicación. Las versiones más antiguas de RSLogix 5000 son anteriores a las versiones modernas de Windows y no funcionan en Windows 10 ni en Windows 11. La versión 20, por ejemplo, se lanzó en la época de Windows XP y Windows 7, y para ejecutarla en un sistema operativo moderno normalmente se requiere una máquina virtual. La matriz de compatibilidad del PCDC indica los sistemas operativos compatibles con cada versión del software. En resumen: cuanto más antiguo sea el software, más antigua será la versión de Windows que necesita.La coexistencia en sí misma constituye la tercera complicación. Las distintas versiones comparten servicios como RSLinx Classic y FactoryTalk Linx, y los conflictos de versiones se manifiestan en forma de controladores que desaparecen, errores de activación y proyectos que se abren en la aplicación incorrecta cuando las asociaciones de archivos apuntan a la última versión instalada. Una versión que funcionaba correctamente por sí sola puede empezar a fallar tras la instalación de una segunda versión.La solución de ingeniería habitual consiste en un portátil dedicado o una máquina virtual por versión. Una planta con controladores en las versiones v20 y v32 mantiene una máquina con RSLogix 5000 v20 y otra con Studio 5000 v32, sin mezclarlas. Este patrón reduce los costes de hardware y espacio de escritorio, pero garantiza la fiabilidad. Una planta que mantiene una máquina v20 en funcionamiento suele ser la misma que dispone de repuestos para PLC que Rockwell ya no comercializa. El enfoque de máquina virtual ofrece una ventaja adicional: la propia imagen de la máquina virtual constituye una copia de seguridad, y una instalación dañada se restaura copiando la imagen en lugar de reinstalar el software y volver a introducir las activaciones. 5. Firmware del módulo frente a firmware del controlador Un chasis Logix contiene el controlador y sus módulos, y cada módulo ejecuta su propio firmware. El proyecto almacena la revisión de firmware prevista para cada módulo en la configuración de E/S. Cuando Logix Designer se conecta, compara las revisiones previstas de los módulos con las revisiones reales del chasis e informa de las diferencias.El firmware del módulo se actualiza con ControlFLASH, la misma herramienta que se usa para el controlador. El proceso se realiza por módulo: seleccione el módulo en la herramienta de actualización, seleccione la revisión deseada y realice la actualización. El módulo Ethernet 1756-EN2T es el que se actualiza con mayor frecuencia, ya que su firmware controla la ruta de red y porque Rockwell publica nuevas revisiones EN2T para corregir defectos de comunicación.Regla práctica: las actualizaciones de firmware de los módulos deben realizarse en la misma ventana de mantenimiento que las del controlador y deben verificarse con la misma rigurosidad. Un proyecto que requiere la revisión 5 de EN2T en un módulo con la revisión 3 genera una discrepancia al momento de la conexión, la cual puede bloquearla o degradarla, según el módulo y la magnitud de la diferencia. Mantenga el firmware de los módulos coherente con las especificaciones del proyecto y realice los cambios en ambos lados de forma deliberada, nunca en uno solo por accidente. Una actualización del firmware del controlador que lo exceda en la compatibilidad con el firmware de sus módulos de comunicación suele provocar fallos en los módulos e informes de conexión fallida tras una actualización que, en principio, se realizó correctamente. 6. El procedimiento de actualización segura del firmware El procedimiento que se describe a continuación está ordenado. Cada paso existe porque la omisión de uno provocó un fallo real. Siga los pasos en secuencia y no los combine.1. Verifique el estado actual. Abra RSLinx Classic o FactoryTalk Linx, acceda al controlador y registre la revisión actual del firmware. Registre también la revisión de cada módulo del chasis, ya sea desde la configuración de E/S del proyecto o desde las propiedades del módulo. Este registro constituye la base para toda la operación y sirve de referencia para la verificación posterior a la actualización.2. Realice una copia de seguridad del proyecto. Cierre el proyecto, copie el archivo .ACD en dos ubicaciones distintas y registre la revisión del proyecto. No convierta el proyecto durante la copia de seguridad. Esta debe ser una copia exacta del archivo, byte a byte, que coincida con el sistema en ejecución.3. Realice una carga completa. Conéctese a Internet con el software actual, cargue el proyecto desde el controlador y guarde la copia cargada con un nombre diferente. La carga es la segunda copia de seguridad, y es la que importa si el archivo .ACD y el controlador se han desincronizado. Los controladores pueden contener lógica que el archivo no incluye, ya que los ingenieros realizan ediciones en línea. La carga captura el estado actual.4. Consulte la matriz de compatibilidad en el PCDC. Verifique tres aspectos: que exista la revisión de firmware de destino para el número de catálogo del controlador, que la versión de software prevista para la conexión posterior a la actualización sea compatible con dicha revisión de firmware y que dicha versión de software se ejecute en el sistema operativo del PC que se conectará a internet. Si se produce algún fallo en cualquiera de estos tres aspectos, se cancelará la actualización hasta que se resuelva el problema. Este paso también permite identificar las revisiones de firmware de los módulos que espera la revisión del controlador de destino, de modo que se pueda comparar la lista de módulos del paso 1 con dicha revisión.5. Confirme la ventana de mantenimiento. La descarga del firmware interrumpe el controlador. El controlador deja de ejecutar el programa durante la actualización y las conexiones de E/S se caen. Confirme que el proceso puede tolerar la interrupción, que los operadores han sido informados y que la máquina se encuentra en un estado seguro. No actualice una máquina en funcionamiento fuera de la ventana de mantenimiento ni durante la producción de un lote.6. Ejecute ControlFLASH. Inicie ControlFLASH, seleccione el controlador, seleccione la revisión de destino e inicie la actualización. No interrumpa la actualización una vez iniciada. Un corte de energía o una interrupción de la comunicación durante la actualización pueden dañar la imagen del firmware del controlador. El controlador podría recuperarse mediante un modo de arranque, pero la recuperación no está garantizada. Espere a que aparezca el mensaje de finalización antes de tocar nada.7. Verifique el resultado. Reinicie el controlador según las instrucciones de la herramienta de actualización. Conéctese a Internet con la versión de software prevista y confirme que la revisión que se muestra en Logix Designer coincide con la del dispositivo de destino. Compruebe las conexiones de E/S: cada módulo en el árbol de E/S debe mostrar su estado esperado, y las discrepancias en el firmware del módulo se hacen evidentes en este punto. Confirme que el programa se ejecuta: coloque el controlador en modo de ejecución y observe la ejecución, las marcas de tiempo de las tareas y los valores de E/S. Conserve las copias de seguridad previas a la actualización hasta que la máquina haya completado un ciclo de producción completo con el nuevo firmware.Las actualizaciones de firmware de los módulos siguen el mismo procedimiento, repitiéndose el paso 6 para cada módulo. La verificación del paso 7 comprueba las revisiones de los módulos en el árbol de E/S en lugar de la revisión del controlador. 7. Lista de verificación para la actualización del firmware Lista de verificación resumida para el planificador de mantenimiento:· [ ] Línea base registrada: revisión del controlador y revisiones del módulo documentadas· [ ] Proyecto respaldado en su revisión actual, dos copias, no convertido· [ ] Carga completa realizada y guardada con un nombre diferente· [ ] Se comprobó con PCDC: existe el firmware de destino para el número de catálogo del controlador.· [ ] PCDC comprobado: la versión de software planificada admite el firmware de destino.· [ ] PCDC comprobado: la versión del software es compatible con el sistema operativo del PC.· [ ] Expectativas del firmware del módulo verificadas con respecto a la revisión del controlador de destino· [ ] Ventana de mantenimiento confirmada con operaciones· [ ] Máquina en estado seguro, sin lote activo· [ ] ControlFLASH se ejecuta hasta su finalización sin interrupción· [ ] Reinicio del controlador o ciclo de encendido realizado según las instrucciones· [ ] Verificado en línea: la revisión del controlador coincide con el objetivo· [ ] Conexiones de E/S verificadas módulo por módulo· [ ] Se confirmó que el programa se está ejecutando en modo de ejecución.· [ ] Las copias de seguridad previas a la actualización se conservan hasta que se completa un ciclo de producción completo. 8. Preguntas frecuentes P1. ¿Puede la versión 30 abrir un proyecto guardado en Studio 5000 versión 32?No. Un proyecto guardado con una versión más reciente no se puede abrir con una versión anterior. La versión 30 no puede leer el formato de archivo de la revisión 32. Obtenga la versión 32 o posterior, o solicite al creador del archivo una copia de la revisión 30.P2. ¿Qué significa el mensaje de discrepancia en la revisión del controlador cuando me conecto a Internet?Esto significa que la versión del software y la revisión del firmware del controlador no son compatibles, y el software ofrece cambiar la revisión del controlador, lo que implica la instalación de un nuevo firmware. Cancele la oferta a menos que el cambio esté planificado, respaldado y programado.P3. ¿Puedo cargar desde un controlador cuyo firmware sea más reciente que mi software?No. La carga requiere una versión de software igual o posterior a la revisión del controlador. Instale el software correspondiente o una versión más reciente antes de la carga.P4. ¿Es reversible una actualización de firmware?Se puede restaurar una versión anterior del controlador si existe una versión compatible con el número de catálogo. Esta reversión implica una operación de firmware con los mismos riesgos. Un proyecto convertido no es reversible: una vez que el software más reciente guarda un archivo convertido, ningún software anterior puede abrirlo.P5. ¿Puedo ejecutar la versión 20 y la versión 33 en el mismo PC?En principio, sí. Las limitaciones prácticas son las licencias, la compatibilidad con Windows y los conflictos de servicios compartidos. La versión 20 no se ejecuta en versiones modernas de Windows sin una máquina virtual. La mayoría de las plantas utilizan un portátil o una máquina virtual dedicada para cada versión.P6. ¿Cuál es la diferencia entre el firmware del controlador y el firmware del módulo?El firmware del controlador es el sistema operativo del controlador. El firmware del módulo es el sistema operativo de cada módulo individual, como un 1756-EN2T. Ambos se actualizan con ControlFLASH y deben coincidir con los requisitos del proyecto.P7. ¿Dónde puedo encontrar la versión máxima exacta del firmware para mi controlador?En el Centro de Compatibilidad y Descarga de Productos (PCDC) de Rockwell Automation, encontrará las revisiones de firmware disponibles para cada número de catálogo y las versiones de software compatibles. Consúltelo antes de cada actualización. 9. La regla que rige cada caso El modelo de compatibilidad se resume en una frase: la versión del software, la revisión del proyecto y la revisión del controlador deben formar un conjunto coherente, y cualquier cambio en uno de los elementos del conjunto debe ser una operación planificada. Un archivo de proyecto que no se abre, una sesión en línea que no se inicia y una descarga que pretende modificar el firmware del controlador presentan la misma condición subyacente: el conjunto es inconsistente. La tarea del ingeniero consiste en identificar qué elemento no coincide, decidir cuál debe modificarse y realizar la modificación con una copia de seguridad y una ventana de mantenimiento establecidas.Para las plantas que utilizan hardware antiguo, el conjunto incluye un cuarto componente: el propio hardware. Un controlador cuyo firmware ha llegado a su fin es un controlador con escasez de repuestos, y la planificación para una migración comienza en el momento en que se alcanza el límite de firmware. Los repuestos de Allen-Bradley y ControlLogix mantienen las líneas antiguas en funcionamiento mientras se planifica la migración, y la disciplina de versiones descrita en esta guía mantiene estable el software del conjunto mientras el hardware esté en funcionamiento. Esta disciplina tiene un coste mínimo. La alternativa supone el coste de una línea de producción.URL Slug: studio-5000-firmware-version-management-guide-------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes
  • Solución de problemas de ControlNet: Un procedimiento de campo para restablecer la red.
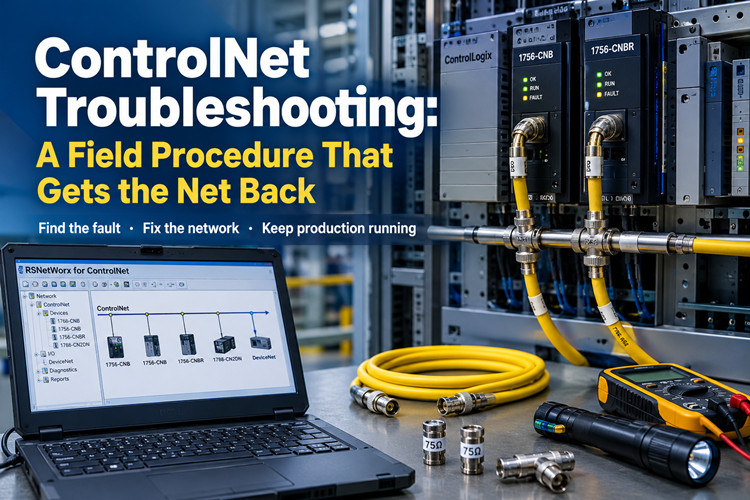
    Solución de problemas de ControlNet: Un procedimiento de campo para restablecer la red. Sep 09, 2026
     A las 2:17 de la madrugada te despierta el teléfono, y la voz al otro lado se salta el saludo. El nodo 14 se ha caído y la línea está caída. El tráfico programado a través del 1756-CNB se detuvo hace cuarenta minutos, los variadores están averiados y el electricista de turno ya ha vuelto a conectar todos los conectores a los que ha podido acceder. Quiere saber si vas a venir. Vas a venir. Antes de subirte al camión, llévate este artículo contigo.Esta es la situación con la que te encontrarás. Un enlace troncal ControlNet construido con cable coaxial 1786-RG6, conectado a una fila de 1756-CNB y 1756-CNBR módulos en racks ControlLogix, un 1788-CN2DN o dos que llevan E/S a DeviceNet, y un cronograma que RSNetWorx para ControlNet escribió hace años y nadie ha respaldado desde entonces. Rockwell cataloga ControlNet como Activo-Maduro, que es una forma educada de decir que todavía da soporte al producto, pero no está desarrollando más. La empresa prefiere venderle EtherNet/IP en conmutadores 1783, y es correcto intentarlo. Pero su planta todavía funciona con cable coaxial, y tiene que funcionar mañana. Este es el procedimiento de campo que restablece la red. Siga los pasos en orden y no omita los aburridos, porque es ahí donde suelen perderse estas llamadas. Herramientas que necesitas antes de empezar Reúna todo esto antes de salir del taller. Cada viaje de regreso al camión por una pieza faltante cuesta veinte minutos de una noche que ya es larga.· RSNetWorx para ControlNet, instalado y probado en su portátil. Asegúrese de saber qué versión utiliza y de que los archivos EDS de su portátil coincidan con los dispositivos de la red. Un portátil que no se ha utilizado en la planta en dos años le hará perder la primera hora actualizándose.· Una interfaz ControlNet para el portátil. La tarjeta CardBus 1784-PCC y el adaptador USB 1784-U2CN son los dos componentes que encontrará en el campo. Cargue el controlador y configúrelo en RSLinx antes de salir, y pruebe la tarjeta con una red real en el taller. Probarla por primera vez en un panel oscuro a las 3 de la mañana no es una buena idea.· El archivo de programación de respaldo. Este es el archivo .cnc que RSNetWorx guarda al poner en marcha una red. Si no lo tiene, su noche se acaba de alargar. Si lo tiene, pero tiene cinco años, desconfíe hasta que lo haya comparado con la red en funcionamiento.· Repuestos físicos: un trozo corto de cable coaxial 1786-RG6, dos terminadores de 75 ohmios, un conector de repuesto y algunos conectores BNC. Lleve un rollo completo de cable si el tramo principal es largo o discurre al aire libre.· Un módulo 1756-CNB o 1756-CNBR en buen estado, actualizado al firmware que utiliza su planta, en caso de que sea necesario el paso 6.· Un multímetro, una linterna, un pequeño espejo para leer las direcciones de los nodos detrás de los paneles y los archivos EDS de todos los dispositivos de terceros en la red, todo ello guardado en una memoria USB. Recorre la escalera en este orden. Las fallas de ControlNet se clasifican en cuatro categorías: el cable, el módulo, la programación y el nodo. Los modos de falla parecen similares en la pantalla del operador, y ahí radica el problema. Un nodo que se desconecta por la falta de un terminador se ve igual que un nodo que se desconecta porque su dirección entra en conflicto con la de otro nodo. El orden de las acciones no es una cuestión de preferencia. Primero revise la capa física, luego el módulo, después la programación, luego el nodo y, por último, reemplace el hardware. Cada paso elimina una clase completa de fallas, y ninguna de ellas requiere que confíe en la versión del operador. Paso 1: Primero, compruebe la capa física. ControlNet es una red programada y segmentada en tiempo que funciona a 5 Mbit/s en cable coaxial de 75 ohmios. Cada nodo tiene una ranura garantizada en una trama repetitiva, y todo el sistema depende de que la señal llegue limpia en cada toma. Las reflexiones destruyen esa señal, y las reflexiones provienen de una geometría deficiente: extremos abiertos, cable incorrecto, derivaciones, agua. La mayoría de las llamadas de "la red se cayó a las 2 AM" terminan aquí, en el cable, no en la programación. Comience en un extremo del troncal y avance hacia el otro. Apague lo que pueda antes de tocar el cable coaxial. No desconecte un troncal con corriente mientras la planta dependa de él, y nunca tire de un conector para "ver si salta una chispa". No saltará ninguna chispa y habrá cortado la red.Primero, verifique los terminadores. Un cable troncal ControlNet necesita exactamente dos, uno en cada extremo físico, y ambos deben ser de 75 ohmios. El 1786-XT es el componente correcto para este sistema. Un terminador faltante deja el extremo del cable abierto. La señal se refleja en ese extremo abierto, y los nodos cercanos se debilitan y pierden señal cuando el gabinete se calienta o se arranca un motor grande. Un terminador adicional es igual de perjudicial si cuelga de una derivación en medio del cable troncal, ya que convierte un segmento en buen estado en dos segmentos incompletos. La regla es simple: dos terminadores, en los extremos, nada más en el cable.Revisa todos los conectores BNC del maletero. Si están bien colocados, debes sentir que encajan con un clic y no puedes girar la carcasa contra el gato. Un conector que gira indica que la conexión falló hace años y ha ido empeorando desde entonces. Observa el pin central. Debe estar limpio, recto y completamente acoplado. La presencia de agua en un conector provoca una pérdida intermitente que ningún cambio en la programación solucionará, y la corrosión en la malla de protección produce el mismo efecto. Cuando encuentres un conector defectuoso, córtalo y reemplázalo por uno nuevo en lugar de apretarlo y esperar que funcione.Compruebe el cable en sí. El cable principal debe ser coaxial RG6 de cuatro blindajes (1786). El RG-59 transmitirá la señal solo una corta distancia y luego fallará, y el cable coaxial de TV sobrante que alguien usó para reparar una sección rota es peor que no reparar nada, porque pasa las pruebas de CC pero falla bajo carga. Si alguien empalmó el cable principal con un conector de barril, ese empalme es un punto de reflexión y una futura llamada a las 2 de la madrugada. Si alguien conectó en cadena el BNC de un módulo directamente al BNC del siguiente módulo en lugar de usar derivaciones, se trata de un cable que nunca debió haberse construido. Los dispositivos se conectan mediante derivaciones, con un cable de bajada corto desde la derivación hasta el nodo. Mantenga cada bajada a un metro o menos y entréguela lejos de los cables de alimentación.Luego, haga los cálculos. Un segmento de ControlNet está limitado a 1000 m de cable RG-6 y 48 nodos. Si su planta excede cualquiera de estos límites, debe haber un repetidor en la ruta, y el nodo problemático probablemente se encuentre al otro lado de dicho repetidor. Busque el repetidor y verifique su alimentación antes de continuar. Mientras recorre el cable, busque daños evidentes: cable coaxial aplastado detrás de un panel abatible, cable que pasa por un desagüe, agua estancada en una caja de registro subterránea, marcas de montacargas en la cubierta. Las fallas del cable ControlNet rara vez son misteriosas una vez que se examina el cable en sí.Si la red no se activa por completo, probablemente se trate de un cortocircuito o un circuito abierto. Si el LED de red de todos los nodos se apaga o parpadea al mismo tiempo, significa que el problema está en el troncal. No se trata de cuarenta módulos que fallaron simultáneamente. Aísle la falla metódicamente. Apague los nodos uno por uno, desconecte sus cables y observe si el resto de la red se ilumina en verde fijo. Al desconectar el cable que soluciona el problema, habrá encontrado la pieza culpable. Generalmente se trata de un cable aplastado, un conector mojado o una conexión dañada por una escalera. Repare ese problema y la red volverá a funcionar correctamente. Paso 2: Lea los LED del módulo. Los modelos 1756-CNB y 1756-CNBR ofrecen mucha información desde el panel frontal si se leen los indicadores en pares. El 1756-CNB cuenta con dos indicadores: uno para el estado del módulo y otro para el estado de la red. El 1756-CNBR cuenta con tres: uno para el estado del módulo y otro para cada canal redundante. El LED del módulo indica si el hardware está activo. El LED de red indica si se está comunicando. Lea primero el LED del módulo. Un módulo inactivo en el backplane nunca se comunicará con la red, independientemente de la calidad del cable.Indicador | Patrón | Qué significa | Qué hacerLED del módulo | Apagado | Sin alimentación o el módulo no está bien colocado en el panel posterior | Vuelva a colocar el módulo firmemente. Compruebe la fuente de alimentación del chasis y la ranura.LED del módulo | Verde fijo | Funcionamiento normal | Nada. Mover al LED de red.LED del módulo | Verde intermitente | Autodiagnóstico en curso o actualización del firmware | Espere. Si sigue parpadeando después de diez minutos, apague y vuelva a encender el chasis.LED del módulo | Rojo intermitente | Fallo recuperable, generalmente relacionado con la configuración o el firmware | Compruebe la revisión del firmware en el árbol de E/S de Studio 5000. Reinicie el dispositivo.LED del módulo | Rojo fijo | Fallo irrecuperable | Vuelva a conectar una vez. Si vuelve a encenderse el rojo, el módulo está averiado. Vaya al paso 6.LED de red | Apagado | El módulo está activo pero no se comunica con el enlace troncal | Compruebe la derivación, el cable de bajada y el enlace troncal detrás de este nodo. Ese es el primer paso.LED de red | Verde fijo | En línea y con tráfico programado | Normal. No hay nada que hacer.LED de red | Verde intermitente | Alimentado pero sin comunicación con la red | El nodo no puede detectar la red. Compruebe el terminador, el adaptador y la dirección del nodo.LED de red | Rojo, fijo o intermitente | Dirección de nodo duplicada o fallo grave de red | Apague el nodo. Compruebe su dirección con la de todos los demás nodos. Compruebe el enlace troncal.En un módulo 1756-CNBR con redundancia de medios, los dos indicadores de red deberían ser simétricos. Si uno se ilumina en verde fijo y el otro en rojo, significa que la falla reside en el cable o el terminador de ese canal, no en el módulo. Intercambie el cable y el terminador del canal sospechoso antes de descartar el módulo y evitará tener que reemplazar una pieza.Una regla básica puede ser muy útil. Cuando todos los nodos de la red fallan simultáneamente, el problema está en el tronco. Cuando solo un nodo falla y el resto funciona correctamente, el problema está en ese nodo, su conexión, su destino o su dirección. Establezca esta distinción a tiempo y no perderá tiempo trabajando en el lado equivocado de la red. Paso 3: Conéctese a RSNetWorx y verifique el horario. Antes de realizar cualquier cambio, conecte RSNetWorx para ControlNet a la red. Seleccione el controlador que coincida con su tarjeta de interfaz, explore la red y deje que el software la detecte. Anote la información que encuentre: cuántos nodos hay, cuáles están programados y cuáles no. Esta lista le servirá de guía durante el resto de la noche.Luego, hay que resolver la cuestión de quién es el propietario del cronograma. En ControlNet, el cronograma es la organización de quién habla en qué franja horaria. Se encuentra en dos lugares. El archivo .cnc lo almacena quien puso en marcha la red, y cada nodo programado guarda una copia de su parte. Cuando RSNetWorx se conecta y su archivo no coincide con el de la red, pregunta cuál conservar. Si la red ha estado funcionando correctamente y su archivo está obsoleto, cárguelo desde la red y guárdelo con un nombre nuevo. Si la red es el problema que le pidieron que solucionara y su archivo es el correcto, restáurelo desde el archivo. Tome esa decisión una sola vez, con cuidado, y dígalo en voz alta antes de hacer clic. Una elección incorrecta borra un cronograma en funcionamiento, y RSNetWorx no le avisará dos veces.Abra las propiedades de red y lea dos números: NUT y S_max. NUT, o tiempo de actualización de red, es la duración de la trama repetitiva que transporta todo el tráfico programado. El valor predeterminado es de 2 ms, y la mayoría de las plantas nunca necesitan más. S_max es la dirección de nodo más alta que la programación admitirá. Debe estar por encima de su nodo programado más alto. Si alguien agregó un nodo en la dirección 60 mientras S_max estaba en 50, ese nodo nunca se programará, sin importar cuántas veces lo ponga en servicio. Aumente S_max y luego ponga en servicio. Esta configuración en particular ha hecho que más ingenieros se desorienten que cualquier falla de cable que haya visto.RSNetWorx también muestra la distribución entre el ancho de banda programado y el no programado. El tráfico programado tiene un espacio garantizado en cada trama. El tráfico no programado, que incluye mensajes explícitos, cargas y programación, ocupa el espacio restante. Cuando una nueva conexión no se ajusta a la programación, RSNetWorx lo indica claramente. La solución consiste en aumentar el NUT o reducir el número de conexiones programadas; nunca es una solución milagrosa ni una segunda comisión con las mismas cifras.Mientras estés conectado, revisa cada nodo programado. RSNetWorx marca los dispositivos que están presentes pero no aparecen en la programación, y también marca los que no puede identificar. Ambas situaciones se muestran primero aquí y cada una tiene una solución diferente. Si la red parece funcionar correctamente en RSNetWorx, el problema es más específico de lo que se sugirió en la llamada telefónica, y el paso 4 lo resolverá. Paso 4: Encuentra el nodo que falta La planta indica que el nodo 14 no está disponible. RSNetWorx muestra 47 de 48 nodos. No confíe en el número de nodo impreso en la puerta del panel. Confíe en la dirección IP que el dispositivo tiene configurada, ya que ambas no coinciden desde la instalación del panel.Primero, confirme la dirección. Un 1788-CN2DN obtiene su dirección de nodo de los conmutadores del dispositivo, y las direcciones válidas van del 1 al 99. Anote la dirección que muestran los conmutadores, no la del diagrama. Un 1756-CNB almacena su dirección en el software, configurada mediante RSLinx o las propiedades del módulo en Studio 5000. Si la dirección real del dispositivo no coincide con la que espera la programación, RSNetWorx mostrará el dispositivo como activo, mientras que la programación lo ignora por completo. Esta discrepancia genera la llamada telefónica que recibió.En segundo lugar, compruebe si hay un duplicado. Dos nodos en la misma dirección constituyen el fallo intermitente clásico. Ambos se encienden, uno ocupa la ranura, el otro se desconecta y la conexión se alterna entre ellos con cada reinicio. Si el nodo que falta vuelve a funcionar en el momento en que apaga a su vecino, tiene una dirección duplicada. Cambie la dirección de uno de los nodos a una libre y vuelva a ponerlo en funcionamiento. No lo posponga, ya que el duplicado volverá a aparecer la próxima vez que ambos dispositivos se reinicien.En tercer lugar, observe la derivación. El cable de bajada desde la derivación al nodo debe estar bien sujeto en ambos extremos, y el extremo del nodo es el que todos olvidan porque queda oculto tras el conector del módulo. Un conector BNC que gira en el extremo del nodo indica un fallo en el engaste. Reemplace toda la derivación en lugar de volver a engastar la antigua, ya que esta se ha estado doblando durante años y volverá a fallar. Confirme que el cuerpo de la derivación sea el adecuado para su troncal y que su abrazadera esté bien cerrada sobre el cable coaxial. Una derivación instalada pero nunca ajustada es un nodo que funciona hasta que se cierra de golpe la puerta del armario.Cuarto, analice la información que le proporciona RSNetWorx, ya que su visualización es precisa si se interpreta correctamente. Un dispositivo que aparece como un signo de interrogación está presente pero no identificado. Su archivo EDS no se encuentra en la máquina donde se ejecuta RSNetWorx, por lo que el software no puede leer su identidad. Instale el archivo EDS y actualice la exploración. Un dispositivo que aparece con un nombre pero sin conexiones programadas no está incluido en la programación, y ese es el problema del paso 5. Un dispositivo que no aparece en absoluto presenta un problema físico, y ese es el problema del paso 1. Siga el paso que corresponda al síntoma. |52| |53||54||55||56||57||58| |59| |60||61||62||63||64| |65| |66||67||68||69||70||71||72||73| |74| |75||76||77| |78| |79||80||81||82||83||84| |85| |86| |87| |88|  |89|. 
  • Mitsubishi FX2N en 2026: El ladrillo de 1991 que se niega a morir.
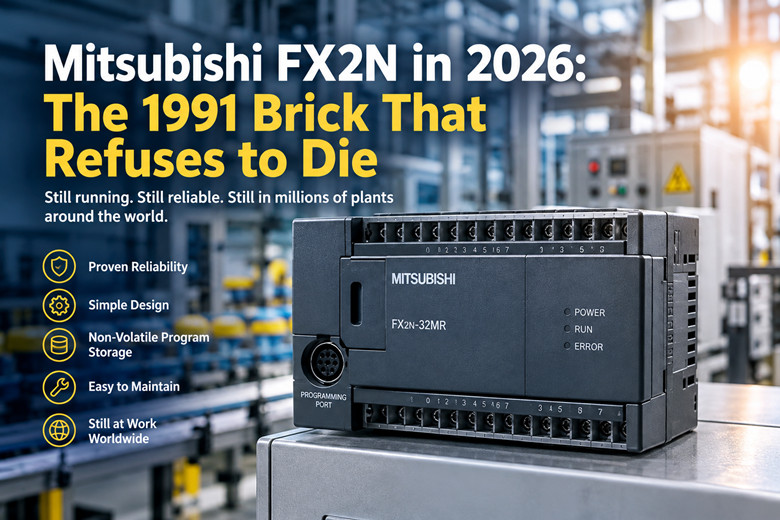
    Mitsubishi FX2N en 2026: El ladrillo de 1991 que se niega a morir. Sep 11, 2026
     Piensa en qué otras cosas de 1991 siguen funcionando cada mañana. Quizás una máquina de fax en una oficina gubernamental. Una prensa de rodamientos cuyo manual nadie conserva. Y, en decenas de miles de fábricas desde el Golfo de México hasta los Grandes Lagos, la Mitsubishi FX2N: un ladrillo de plástico gris oscuro, aproximadamente del tamaño de un diccionario grueso, con un puerto de programación redondo de ocho pines en el frontal, sin pantalla, sin menú, sin opiniones.Mitsubishi lanzó el FX2N en 1991 como su micro PLC de gama media. El ingeniero que lo puso en marcha ya se jubiló. Su aprendiz también. La persona que lo repara hoy no había nacido cuando se envió la unidad, y probablemente trabaja con un portátil más moderno que toda la sala eléctrica de la máquina. Sin embargo, el sistema sigue funcionando. Las líneas de envasado en Dubái funcionan con él. Los sistemas de bombeo de agua en Texas funcionan con él. Los equipos auxiliares de moldeo por inyección en Egipto, los sistemas de transporte en Polonia, los equipos OEM repartidos por Oriente Medio, Asia, África y Europa del Este, todos funcionan con él.Esta es la situación que nadie en la sede central quiere admitir. Mitsubishi descontinuó el FX2N hace mucho tiempo. Fue reemplazado por el FX3U, luego por el FX5U y la plataforma iQ-F, y cada generación hizo que el modelo anterior fuera menos atractivo: software diferente, cableado diferente, una forma de pensar diferente. Las piezas nuevas de stock antiguo del FX2N son cada vez más escasas y los precios de los excedentes suben. Y aun así, las máquinas siguen funcionando.No tengo ningún apego sentimental a este hardware. Es viejo. Es lento. No tiene puerto Ethernet, ni servidor web, y nunca los tendrá. Pero ya está pagado, está cableado, funciona correctamente y no se reinicia solo un martes por una actualización que nadie aprobó. La mitad de las veces que una planta me llama porque un FX2N está "muerto", el PLC está bien y el pánico no. La otra mitad, la solución es una batería, un cable o un módulo de repuesto que debería haber estado guardado durante años.Aquí les presento la información práctica, tal como se la transmitiría a un ingeniero en un banco de trabajo grasiento. Seis aspectos clave que deben comprender sobre la FX2N en 2026, y luego el inventario de repuestos que mantiene una planta entera de estas máquinas en funcionamiento. 1. Por qué este ladrillo de 1991 se niega a morir El FX2N se resiste a morir por una razón sencilla: prácticamente no hay nada en su interior que pueda fallar. Su única función es escanear. Lee las entradas, ejecuta el algoritmo paso a paso, escribe las salidas y repite el proceso. Ese ciclo es todo el producto. No hay sistema operativo que parchear, ni actualización de firmware que pueda inutilizarlo, ni secuencia de arranque que pueda bloquearse, ni servicio en la nube que pueda dejar de funcionar y dejar tu equipo inoperativo. Un FX2N se enciende y ejecuta tu proceso en el tiempo que tarda una pantalla moderna en terminar de animar su logotipo.El programa reside en la EEPROM. Este detalle es crucial, ya que es el aspecto más incomprendido de toda la plataforma. El código no se almacena en la RAM ni en la batería. Si se corta la alimentación, se pierde la batería o se envía el PLC a través del océano en una caja de trapos, el programa seguirá ahí al llegar. Mitsubishi diseñó el FX2N con 8000 pasos de memoria de programa de serie; los programas más complejos se almacenaban en una cinta EEPROM opcional, y en todos los casos, el almacenamiento del programa era no volátil. La pérdida de energía nunca representó un problema para el programa. El temor a que "el programa desapareciera al producirse un corte de energía" casi siempre se debe a otra causa: una batería agotada que borra los datos almacenados (que se explica en la sección 2), una carga defectuosa que sobrescribe el código correcto (que se explica en la sección 3) o una cinta de memoria que se estropeó por el paso del tiempo.El resto del diseño es ingeniería industrial pura. El diagrama de circuitos es sencillo y fácil de recordar: X para entradas, Y para salidas, M para relés internos, D para registros de datos, T para temporizadores, C para contadores, con relés especiales como el M8000 para tareas del sistema. El conjunto de instrucciones es tan pequeño que una persona puede recordarlo durante treinta años. Las unidades base venían en tamaños desde el FX2N-32MR hasta el FX2N-64MR y el FX2N-80MR, con el FX2N-32MT y sus versiones con transistores para tareas de alto ciclo. La expansión de E/S se acopla al lateral de la base, y los módulos de funciones especiales como el FX2N-4AD y el FX2N-4DA se conectan al mismo bus y se comunican con las instrucciones FROM y TO.Y su parte mecánica resiste sin problemas lo que suele fallar en los equipos más modernos. No tiene ventilador que se obstruya, ni disco duro, ni pantalla táctil que se agriete, ni tarjeta SD que se corrompa. Es un dispositivo sellado con tornillos de terminal. Colócalo en un armario con una temperatura lo suficientemente alta como para que un relé inteligente moderno se queje, y el FX2N seguirá funcionando sin problemas, como lo ha hecho desde la primera administración Bush.Por eso el dispositivo perdura más que los ingenieros: nada en él es frágil, excepto las partes que se tratan en este artículo. La batería, el software, las placas de comunicación, los dispositivos de salida, los condensadores de la fuente de alimentación. Esos son los puntos débiles, y todos son manejables si se les trata como piezas de desgaste. 2. Qué protege realmente la batería F2-40BL (y qué temes que se te caiga) Pregúntale a un grupo de ingenieros de mantenimiento qué protege la batería F2-40BL en una FX2N, y la mitad te dirá que mantiene el programa en funcionamiento. No es cierto. Repítete esto la próxima vez que alguien quiera descargar un programa a toda prisa a las dos de la mañana porque se encendió la luz de la batería.El programa se encuentra en la EEPROM, como se explicó en la sección 1. Lo que el F2-40BL realmente respalda es el área de datos enclavados: los relés M y los registros D marcados como enclavados en los parámetros del PLC, los contadores que almacenan los totales de producción y el reloj en tiempo real en los modelos que lo incluyen. Si se pierde la batería, se pierden esos valores. El circuito de escalera se restablece y sigue funcionando, y entonces la máquina arranca con los totales a cero y los valores de registro predeterminados que el programa asuma, lo cual puede ser bastante interesante si una receta se encuentra en registros D enclavados.Mitsubishi detecta una batería baja mediante un relé especial, el M8006 en la familia FX2N, y esta alerta se mantiene activada una vez que se dispara, por lo que no se desactiva automáticamente si se ignora durante tres semanas. Cuando la detecte, soluciónela. La batería dura años en un armario normal. El calor es lo que la deteriora prematuramente, por lo que la planta con el FX2N instalado junto a la puerta del horno cambia las baterías con más frecuencia que la planta con el panel de control climático. Esto no es un fallo de la batería, sino una cuestión de física.El procedimiento de intercambio es donde se guardan los datos. Hágalo con el PLC encendido. Con la alimentación aplicada, la CPU mantiene la RAM activa gracias a su propia fuente de alimentación, por lo que puede desconectar el F2-40BL antiguo, conectar el nuevo y no perder nada. La placa también incluye un condensador que le proporciona un período de gracia si insiste en reemplazar la unidad defectuosa, pero no confíe sus totales de producción a un período de gracia. Encienda la unidad y reemplácela con la unidad en funcionamiento. Solo toma noventa segundos y ese es el truco.Una última aclaración: si la batería lleva mucho tiempo descargada y la máquina empieza a fallar, la solución no es simplemente cambiar la batería y encogerse de hombros. Los valores almacenados se han perdido. Es necesario reconfigurar los puntos de ajuste y los totales, y precisamente por eso las plantas inteligentes guardan un registro escrito de cuáles deberían ser esos valores, o los cargan a partir de los parámetros almacenados en el programa, o ambas cosas. Una batería descargada es un fastidio. Una batería descargada sin registro de los valores almacenados supone un mal día. 3. La batalla del software: GX Developer, Windows 11 y la lotería de controladores SC-09 Ahora viene la parte que hace llorar a los ingenieros jóvenes: hablarle al ladrillo. El FX2N se programaba con GX Developer, o con el aún más antiguo FXGP/WIN para los verdaderos veteranos, y eso sigue siendo cierto en 2026. La generación FX2N nunca recibió el soporte adecuado en el software más reciente. GX Works2 se creó para la generación FX3U y FX3UC y la familia FX3G; el FX2N quedó fuera de esa fiesta, o solo fue recibido a medias dependiendo de la compilación regional. GX Works3 pertenece por completo al mundo FX5U e iQ-F. Así que la herramienta para un FX2N hoy en día sigue siendo GX Developer, un programa cuyo último apogeo fue la era de Windows XP.Ejecutar GX Developer en Windows 10 u 11 es toda una odisea. A veces se instala y funciona correctamente. Otras veces se instala y se bloquea al abrir un proyecto. En ocasiones, el propio instalador presenta problemas de compatibilidad que no se solucionan ni con solo hacer clic derecho y seleccionar "Ejecutar como administrador". La solución más fiable es usar una máquina virtual con Windows XP o Windows 7, conectar el USB al sistema operativo invitado y disfrutar de GX Developer en su máximo esplendor. Si tienes un portátil antiguo con un puerto serie, posees un tesoro. Etiquétalo y guárdalo en un cajón del que nadie te lo pida prestado.Luego viene el cable. El puerto de programación FX2N utiliza el protocolo serie FX en un conector redondo de ocho pines, y la forma oficial de acceso era mediante el SC-09, un convertidor que se colocaba entre ese puerto y el puerto serie de una PC. El SC-09 original ya no está disponible en el catálogo, y lo que se compra en 2026 es un clon USB. El mercado de clones es una lotería de controladores. Algunos clones llevan chips CH340, otros chips Prolific, algunos afirman usar FTDI, y otros son chips FTDI falsificados para los que Windows moderno se niega a cargar controladores. Puedes pasar una tarde instalando tres conjuntos de controladores diferentes y aun así terminar viendo un error de "el dispositivo no se puede iniciar".Reglas de campo para la lucha de cables. Compre el cable a alguien que lo venda como un cable para PLC, no como un cachivache USB cualquiera. Mantenga el número de puerto COM bajo, porque el antiguo GX Developer se enoja con números de puerto altos. Ajuste la velocidad de transmisión a lo que esperan los parámetros del PLC. Y nunca conecte el cable a un FX2N encendido a menos que sepa que el adaptador está aislado. El SC-09 original tenía aislamiento en el lado del PLC. Muchos de los clones baratos no lo tienen, y un buen bucle de tierra de una computadora portátil sobre una toma de tierra inestable puede quemar el puerto de programación del PLC. Eso convierte un problema de cable de veinte dólares en un problema de CPU de trescientos dólares, y lo he visto suceder dos veces. Apague el PLC, conecte y encienda. Ese hábito por sí solo le ahorra a una planta más dinero que cualquier otro consejo de este artículo.Archiva el programa correctamente mientras el software aún esté en funcionamiento. Sube el archivo desde el PLC, guárdalo en dos ubicaciones, exporta un listado de texto e imprime una copia que guardes en el armario eléctrico, si tienes sentido común. Llegará el día en que la única copia de ese programa esté en un portátil que no arranque, y a la máquina no le importarán tus sentimientos. 4. Los módulos que se están secando La unidad base es solo la mitad de la máquina. A su alrededor se encuentra el ecosistema que convirtió al FX2N en un equipo robusto y fiable de gama media, en lugar de un simple juguete: módulos analógicos, tarjetas de comunicación y E/S adicionales. Aquí es donde la escasez se nota más, porque la CPU base fue construida para durar, pero el ecosistema que la rodea está desapareciendo más rápido que los propios componentes.La FX2N-485-BD era la placa de comunicación principal, que proporcionaba al PLC un puerto RS-485 para comunicarse con variadores de frecuencia, HMI y otros PLC, incluyendo la sencilla red N:N de la FX2N entre múltiples unidades. La FX2N-232-BD añadía un puerto RS-232C real para escáneres de códigos de barras, impresoras y enlaces con PC. La FX2N-4AD incorporaba cuatro entradas analógicas y la FX2N-4DA cuatro salidas analógicas; si su máquina lee un transmisor de presión o acciona un posicionador de válvula, sabrá exactamente a qué módulo me refiero. En el lado de E/S, la FX2N-16EX y la FX2N-16EYR ampliaban el número de puntos con bloques de entrada y salida de relé, y la FX2N-16EYT era la versión con salida de transistor para trabajos de alto ciclo. La FX2N-4AD-PT y la FX2N-4AD-TC gestionaban RTD Pt100 y termopares para los usuarios que medían temperatura.Módulo | Puesto | Dónde suele encontrarseFX2N-4AD | Cuatro entradas analógicas | Transmisores de presión, nivel y caudalFX2N-4DA | Cuatro salidas analógicas | Posicionadores de válvulas, referencias de velocidad de accionamientoFX2N-485-BD | Tarjeta de comunicación RS-485 | Enlaces de accionamiento, HMI, multi-PLC N:NFX2N-232-BD | Tarjeta de comunicación RS-232C | Escáneres, impresoras, conexión con PCFX2N-16EX | Bloque de entrada de CC de dieciséis puntos | Expansión de E/SFX2N-16EYR | Bloque de salida de relé de dieciséis puntos | Expansión de E/S, cargas de conmutaciónSC-09 | Cable de programación y convertidor | Comunicación con el PLCNinguno de estos componentes se encuentra ya en el catálogo activo de Mitsubishi. Lo que queda es stock antiguo en buen estado, y está desapareciendo. Una planta que espera a que falle un motor 485-BD para comprar repuestos pagará lo que pida el último vendedor en internet. Una planta que compra repuestos cuando las piezas escasean puede elegir. Cuando vea stock antiguo en buen estado de los módulos que su planta utiliza, cómprelo entonces, no cuando ya no haya existencias.Una ventaja que facilita el almacenamiento es que los módulos de funciones especiales se identifican por su posición en el bus y se controlan con las instrucciones FROM y TO, por lo que un módulo de reemplazo no necesita coincidir con el lote de serie original. El programa se comunica con la posición cuatro de la misma manera, independientemente de si el módulo en esa posición se envió en 1998 o en 2004. Si se tienen en cuenta los interruptores de estación y la configuración, el reemplazo se realiza en minutos en lugar de reescribir el código.Cuando busques este tipo de componentes, la categoría de piezas para PLC de Mitsubishi es un buen punto de partida. Tienen en stock CPU FX2N, bloques de E/S, placas de comunicación y baterías; la sección de productos antiguos de Mitsubishi que los grandes distribuidores dejaron de comercializar hace años. 5. ¿Qué es lo que realmente falla en el campo? Tras décadas de visitas de campo, esto es lo que realmente acaba con los FX2N, aproximadamente en el orden en que lo he visto.Primero, los condensadores de la fuente de alimentación. La fuente de alimentación interna del FX2N es una fuente conmutada diseñada en la década de 1990, y tras décadas de calor, los condensadores electrolíticos envejecen: el electrolito se seca, la ondulación aumenta y los rieles se debilitan. El síntoma clásico es que la máquina se reinicia cuando se activa el contactor principal, o que las salidas caen momentáneamente, o que las comunicaciones se interrumpen sin motivo aparente. Muchas de las llamadas que he recibido sobre "el PLC está fallando" se debían simplemente a una fuente de alimentación llena de condensadores desgastados. Unos cuantos condensadores nuevos y un soldador pueden devolverle la vida útil al equipo durante otra década. Si no sabes soldar, para eso está la CPU de repuesto que tienes en la estantería.Las salidas de relé soldadas ocupan el segundo lugar. Tras millones de operaciones de conmutación de bobinas de contactores y electroválvulas, los contactos del relé en un FX2N-32MR o un FX2N-16EYR acaban soldándose. El síntoma es una salida que no se desconecta: el diagrama de escalera indica apagado, pero la carga permanece conectada. Esto no es un defecto, sino un desgaste, y una electroválvula que se activa diez veces por minuto reduce la vida útil del relé más rápido de lo que se cree. La solución consiste en cambiar el módulo, y la conclusión es que la vida útil de la salida del relé se mide en operaciones, no en años.Las salidas de transistor quemadas son la tercera causa más común, y generalmente se deben a un problema de cableado. En las unidades MT, las cargas inductivas sin diodos de protección en paralelo con la bobina terminarán dañando el dispositivo de salida, ya sea por cortocircuito o circuito abierto, y un cortocircuito en la salida puede dañar también su común. Antes de culpar al PLC, revise el supresor en paralelo con la bobina del contactor. El PLC estaba siguiendo las instrucciones; la bobina estaba respondiendo.Los puertos de programación dañados ocupan el cuarto lugar, y la sección 3 ya explicó la causa: adaptadores USB-serie no aislados conectados a un PLC en funcionamiento. La solución es un hábito, no una pieza. Apague, conecte y encienda. Enséñeselo a todos los que manipulan la máquina.Luego vienen las fallas aburridas que superan en número a todas las anteriores. Tornillos de terminales sueltos después de años de ciclos térmicos. Polvo. Una fuente de alimentación de sensor de 24 V CC que cae hasta que las entradas empiezan a funcionar mal. Un fusible quemado que todos pasan por alto durante una hora. Un cable de extensión entre la base y un bloque de expansión que se aplastó cuando alguien trabajó en el gabinete. Primero la fuente de alimentación, luego el riel de 24 V, luego el cableado y los fusibles. Solo entonces culpar a la CPU. Y cuando el LED de ERROR en el frente te está señalando, lee el código de error antes de empezar a tirar piezas al panel. El patrón de parpadeo y los registros de datos especiales te dirán qué cree la CPU que está mal, y la CPU generalmente tiene razón en esa parte. 6. La cruda realidad: ¿Seguir corriendo o migrar? En algún momento, en cada planta que utiliza procesadores FX2N, surge la pregunta: ¿migramos este equipo o lo mantenemos en funcionamiento? Analice la situación detenidamente antes de que el departamento de marketing lo haga por usted.Comencemos con el costo de no hacer nada. Una CPU FX2N usada o nueva de un proveedor de excedentes confiable cuesta una fracción de lo que cuesta una tarde de inactividad de la línea, y se instala en el mismo riel, el mismo cableado y el mismo programa. Si la máquina genera ganancias y el proceso funciona, reemplazar el PLC no es una mejora. Es un proyecto con un perfil de riesgo, y cada migración que he visto introdujo al menos un nuevo modo de falla que no existía antes. Los equipos antiguos fallan de maneras conocidas. Los equipos nuevos fallan de maneras que se aprenden.Si decides migrar, asegúrate de saber cuánto te cuesta realmente cada opción.El FX3U es lo más parecido a un sucesor natural, pero aún así no es una simple sustitución. No es compatible a nivel de pines con el FX2N. La disposición de los terminales es diferente, el montaje también, y cada cable debe volver a conectarse y revisarse. La programación es más sencilla: la familia FX mantuvo una amplia compatibilidad de instrucciones, por lo que gran parte del esquema de programación se conserva, pero todo lo que afecte a los módulos de funciones especiales, las instrucciones de comunicación o el antiguo mapa de dispositivos requiere una revisión minuciosa, y cada módulo de expansión FX2N en el riel debe comprobarse con la lista de compatibilidad del FX3U. Se trata más bien de un recableado con conversión de programa, no de un simple reemplazo.Software de programación | GX Developer o FXGP/WIN | GX Developer o GX Works2 | GX Works3Cableado | Línea base | Volver a terminar todo | Volver a terminar todoReutilización de programas antiguos | Línea base | Parcial, requiere una conversión | Reescritura completa en un nuevo entornoPuertos integrados | Puerto de programación serie | USB y serie | Ethernet integradoLa plataforma FX5U e iQ-F son completamente distintas. GX Works3, proyectos estructurados, una nueva forma de organizar programas, una lógica totalmente rediseñada y un nuevo cableado. A cambio, se obtiene conectividad Ethernet integrada, lo cual es realmente valioso si la planta requiere recopilación de datos o protocolos HMI modernos que la FX2N simplemente no admite. La FX2N no tiene Ethernet y nunca la tendrá. Si el proceso necesita comunicarse con los sistemas empresariales, esa es una razón de peso para migrar, no una simple moda.Por lo tanto, los motivos reales para migrar son: cuando se agotan las piezas de repuesto importantes y las fallas comienzan a acumularse; cuando la máquina necesita comunicaciones que el FX2N no puede proporcionar; cuando la persona que realmente entiende el programa se jubila y la documentación es escasa, porque migrar mientras esa persona aún trabaja es diez veces más barato que migrar después; y cuando la máquina se va a reconstruir de todos modos. Entonces, migre a la luz del día, con un plan, y mantenga la unidad antigua intacta hasta que la nueva haya funcionado una semana completa de producción sin fallas. Un FX2N en funcionamiento es un documento de referencia tangible.Y si bien usted maneja la flota mixta que la mayoría de las plantas tienen, con equipos antiguos junto a equipos nuevos en el mismo gabinete, conviene estandarizar dónde compra. La sección de automatización industrial de un buen proveedor ofrece los equipos modernos, y la sección de Mitsubishi ofrece los equipos más antiguos, y ambos terminan formando parte de su panel de control. El estante de repuestos que toda planta FX2N necesita Si su planta utiliza varias unidades FX2N, prepare el inventario antes de que se produzcan las fallas, no después. Esta es la lista de componentes que debería tener en stock una planta que utiliza varias máquinas FX2N, y yo defendería esta lista ante cualquier intento de venta adicional por parte del distribuidor.Artículo | Stock | Por qué merece su lugarCPU FX2N de repuesto, modelo de su base más común: FX2N-32MR, FX2N-64MR o FX2N-80MR, según corresponda | Una por planta | Un procesador averiado se reemplaza en treinta minutos en lugar de requerir una reparación de emergencia de tres días.Placa de comunicaciones FX2N-485-BD | Una | La placa de comunicaciones más buscada en el mercado de excedentes, y la que se agota primero.Cable SC-09 o un cable USB clonado que funcione correctamente | Uno de repuesto | Los cables se estropean, se pierden y se piden prestados, y la lotería de los controladores no espera a nadie.Baterías F2-40BL | Dos | Cámbielas el día que el M8006 se desplace y no volverá a perder un valor bloqueado.Bloque de salida de relé FX2N-16EYR | Uno | Los relés soldados son imprescindibles en máquinas de alto ciclo.FX2N-4AD, si usa analógico | Uno | El módulo no lo encontrará rápidamente cuando un bucle transmisor comience a leer tonteríasCopias de seguridad del programa | Conservación permanente | Archivos del proyecto en dos ubicaciones más una lista impresa en el archivador.¿De dónde saldrá ese stock en 2026? El catálogo de Mitsubishi ya no incluye el FX2N, así que la respuesta honesta es el canal de excedentes: distribuidores de stock antiguo, intermediarios, reconstructores de maquinaria y especialistas que se dedicaron exclusivamente a los equipos Mitsubishi anteriores. Cuando encuentre un proveedor de repuestos para PLC que realmente tenga stock del FX2N, verifique lo que envían y luego compre todo lo que tengan en stock, porque el mercado solo se mueve en una dirección.El FX2N no te sobrevivirá. Nada lo hace. Pero sin duda sobrevivirá a tus excusas por no tener una CPU de repuesto, una batería nueva y un cable que funcione. A la máquina que tienes en la tienda no le importa que la plataforma esté descatalogada. Le importa escanear. Mantén el estante abastecido, guarda el programa, mantén la batería en buen estado, y ese cacharro de 1991 seguirá dando sus frutos mientras los contables discuten sobre con qué reemplazarlo. Eso no es nostalgia. Eso es simplemente un buen mantenimiento.URL Slug: mitsubishi-fx2n-still-running-guide--------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).. 
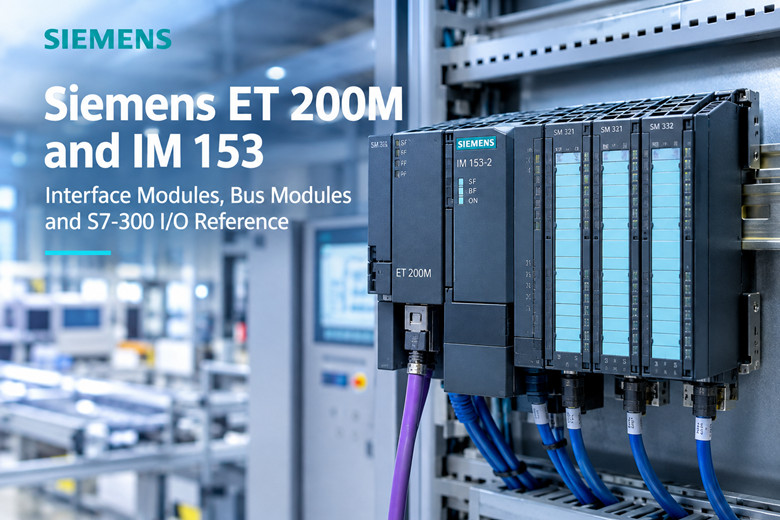
  • Guía de referencia técnica de Siemens ET 200M e IM 153
    Guía de referencia técnica de Siemens ET 200M e IM 153 Sep 22, 2026
     Arquitectura del sistema, compatibilidad de módulos, presupuesto de energía y diagnóstico.1. Descripción general y arquitectura del sistema La Siemens ET 200M es una estación de E/S distribuida modular diseñada para montar módulos de señal S7-300 estándar en un riel perfilado S7-300 (grado IP20). Conecta las E/S de campo con un controlador lógico programable central a través de un único enlace de bus, lo que reduce considerablemente el cableado del panel, el número de terminales y los costos de puesta en marcha. Las estaciones ET 200M no contienen lógica de usuario ni datos de proceso retentivos; el control reside exclusivamente en la CPU del PLC.Una estación ET 200M operativa consta de cinco conjuntos de hardware principales:· Perfil de módulos ferroviarios y de autobuses: Los módulos de bus de placa base activos (BM PS, BM IM, BM IM/IM) permiten el intercambio en caliente sin interrumpir el funcionamiento de los módulos adyacentes.· Módulo de interfaz (MI): Los módulos IM 153-1, IM 153-2, IM 153-2 FO o IM 153-4 PN gestionan la comunicación, el suministro de energía del plano posterior, el diagnóstico y la redundancia.· Módulos de señal (SM): Módulos de entrada/salida digitales y analógicos estándar S7-300 (SM 321, SM 322, SM 323, SM 331, SM 332, SM 334 y SM 336 a prueba de fallos).· Procesadores de función y comunicación (FM/CP): Módulos de contador de alta velocidad (FM 350-1), módulos de posicionamiento (FM 351) y módulos de comunicación en serie (CP 340/341).· Fuente de alimentación y conectores de campo: Fuentes de alimentación de carga PS 307 opcionales (2A/5A), bloques de conectores frontales (20 pines/40 pines) y hardware de blindaje de bus. 2. Selección del módulo de interfaz (IM 153) Los módulos de interfaz establecen la red de bus de campo y definen las capacidades redundantes:· IM 153-1 (PROFIBUS DP): Módulo estándar de interfaz única que admite velocidades de transmisión desde 9,6 kbit/s hasta 12 Mbit/s. Adecuado para estaciones no críticas y sin redundancia. La dirección del nodo DP se configura directamente mediante interruptores DIP integrados en el módulo.· IM 153-2 / IM 153-2 FO (PROFIBUS DP): Interfaz avanzada que admite redundancia activa sin interrupciones al combinarse con un maestro redundante S7-400H. La versión de fibra óptica (FO) proporciona aislamiento galvánico en líneas industriales propensas a descargas atmosféricas o con alta interferencia electromagnética (EMI).· IM 153-4 PN (PROFINET IO): Interfaz Ethernet industrial que funciona a 100 Mbit/s en modo dúplex completo. Incorpora un conmutador integrado de 2 puertos que permite la conexión en cadena sin necesidad de conmutadores de red externos. 3. Presupuesto de energía y diseño mecánico Una estación ET 200M confiable requiere un cálculo cuidadoso de dos circuitos eléctricos distintos antes de llenar las ranuras:· Presupuesto actual del backplane: El módulo IM suministra alimentación lógica interna a través del bus del plano posterior. Sume el consumo del plano posterior de todos los módulos SM/FM/CP insertados y asegúrese de que el total no supere el límite de alimentación nominal del módulo IM para evitar desconexiones intermitentes.· Alimentación de carga de 24 V CC: Los sensores de campo, las bobinas de los actuadores y los transistores de salida digital se alimentan de una fuente de alimentación externa aislada de 24 V CC. Considere un margen del 25 % al 30 % sobre la corriente nominal para la corriente de irrupción inductiva. Verifique los niveles de voltaje en el extremo más alejado del riel para evitar interrupciones en el canal inducidas por caídas de tensión.· Capacidad de ranuras: Un único rack admite hasta 8 módulos de E/S S7-300. Las configuraciones de un solo módulo IM ocupan la ranura 1; las arquitecturas redundantes utilizan un módulo BM IM/IM que abarca las ranuras 1 y 2. 4. Configuración de hardware y migración del ciclo de vida · Entorno de ingeniería: STEP 7 V5.x (HW Config) configura PROFIBUS DP y S7-400H. Las definiciones de dispositivos TIA Portal y GSDML gestionan las estaciones IM 153-4 PN. Verifique la precisión de la revisión GSD/GSDML para garantizar la conectividad de la estación.· Migración y coexistencia: Para las instalaciones que migran hacia los controladores S7-1500, las estaciones ET 200M existentes se pueden integrar mediante IM 153-4 PN o conectarse a PROFINET a través de acopladores DP/PN o enlaces IE/PB, conservando el cableado existente y los inventarios de repuesto.· Número de pedido (MLFB) Rigor: Asegúrese siempre de que la secuencia MLFB que aparece después del segundo guion coincida por completo (por ejemplo, 6ES7 321-1BH02-0AA0 frente a variantes más antiguas) para garantizar capacidades de diagnóstico, índices de aislamiento y tiempos de respuesta de interrupción exactos. 5. Guía de solución de problemas y mantenimiento · Fallo del bus IM (BF fijo/parpadeando): Indica direcciones de nodo duplicadas, ausencia de la estación en la configuración de hardware del PLC, discrepancia en la velocidad de transmisión, terminadores de fin de línea sin alimentación o líneas PROFIBUS A/B invertidas. Siempre revise primero el diagnóstico maestro-esclavo.· Fallos intermitentes al arrancar el variador: Ruido inducido en las líneas de señal. Conecte los blindajes de los cables directamente a las barras de tierra del gabinete mediante abrazaderas de blindaje de 360 ​​grados. Enrute los cables de comunicación en bandejas dedicadas, separadas de los cables del motor del variador de frecuencia.· Fallo de canal individual: Un módulo en buen estado con salidas aisladas sin alimentación indica una pérdida de tensión de carga externa de 24 V CC o una sobrecarga térmica. Si los canales analógicos se quedan atascados en los límites mínimo/máximo, inspeccione la polaridad del sensor, las roturas de cables o los bucles de tierra de modo común.· Procedimiento de intercambio en caliente: Deslice el conector frontal para separarlo del módulo defectuoso sin alterar el cableado de campo. Suelte el pestillo mecánico, vuelva a colocar el módulo en el módulo del bus activo, vuelva a montar el conector frontal y confirme la recuperación del LED y la eliminación del búfer de diagnóstico.  
Suscribir

Continúe leyendo, manténgase informado, suscríbase y le invitamos a que nos cuente lo que piensa.

entregar
Derechos de autor 2026 @ TZ TECH Co., LTD. .Reservados todos los derechos Descargo de responsabilidad: No somos un distribuidor autorizado ni un distribuidor del fabricante del producto de este sitio web. El producto puede tener códigos de fecha más antiguos o ser una serie más antigua que la disponible directamente de fábrica o de los distribuidores autorizados. Debido a que nuestra empresa no es un distribuidor autorizado de este producto, la garantía del fabricante original no se aplica. Si bien muchos productos DCS PLC ya tendrán firmware instalado, nuestra empresa no se hace responsable de si un producto DSC PLC tendrá o no firmware y , si tiene firmware, si el firmware tiene el nivel de revisión que necesita para su aplicación. Nuestra empresa tampoco se hace responsable de su capacidad o derecho a descargar u obtener firmware para el producto de nuestra empresa, sus distribuidores o cualquier otra fuente. Nuestra empresa tampoco se hace responsable de su derecho a instalar dicho firmware en el producto. Nuestra empresa no obtendrá ni suministrará firmware en su nombre. Es su obligación cumplir con los términos de cualquier Acuerdo de licencia de usuario final o documento similar relacionado con la obtención o instalación de firmware.

mapa del sitio | Blog | XML | política de privacidad

dejar un mensaje

dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.
entregar

Hogar

Productos

whatsApp

contacto

SU CONFIGURACIÓN DE COOKIES

Además, con su permiso, queremos colocar cookies para que su visita y su interacción con slOC sean más personales. Para ello utilizamos cookies analíticas y publicitarias. Con estas cookies, nosotros y terceros podemos rastrear y recopilar su comportamiento en Internet dentro y fuera de super-instrument.com. Con esto, nosotros y terceros adaptamos super-instrument.com y los anuncios a su interés. Al hacer clic en Aceptar, acepta esto. Si lo rechaza, solo utilizamos las cookies necesarias y lamentablemente no recibirá ningún contenido personalizado. Visite nuestra política de cookies para obtener más información o para cambiar su consentimiento en el futuro.

Accept and continue Decline cookies