INGENIERÍA PLC

Blog

Hogar

Blog

  • Guía de referencia técnica de Siemens ET 200M e IM 153
    Guía de referencia técnica de Siemens ET 200M e IM 153 Sep 22, 2026
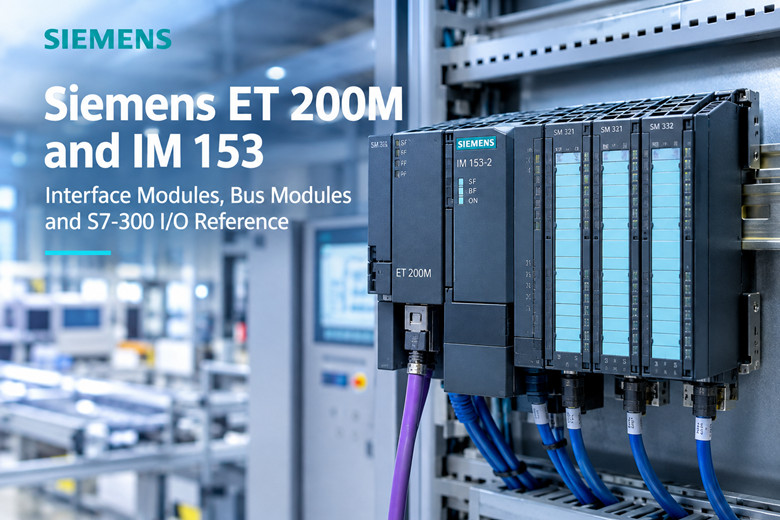
     Arquitectura del sistema, compatibilidad de módulos, presupuesto de energía y diagnóstico.1. Descripción general y arquitectura del sistema La Siemens ET 200M es una estación de E/S distribuida modular diseñada para montar módulos de señal S7-300 estándar en un riel perfilado S7-300 (grado IP20). Conecta las E/S de campo con un controlador lógico programable central a través de un único enlace de bus, lo que reduce considerablemente el cableado del panel, el número de terminales y los costos de puesta en marcha. Las estaciones ET 200M no contienen lógica de usuario ni datos de proceso retentivos; el control reside exclusivamente en la CPU del PLC.Una estación ET 200M operativa consta de cinco conjuntos de hardware principales:· Perfil de módulos ferroviarios y de autobuses: Los módulos de bus de placa base activos (BM PS, BM IM, BM IM/IM) permiten el intercambio en caliente sin interrumpir el funcionamiento de los módulos adyacentes.· Módulo de interfaz (MI): Los módulos IM 153-1, IM 153-2, IM 153-2 FO o IM 153-4 PN gestionan la comunicación, el suministro de energía del plano posterior, el diagnóstico y la redundancia.· Módulos de señal (SM): Módulos de entrada/salida digitales y analógicos estándar S7-300 (SM 321, SM 322, SM 323, SM 331, SM 332, SM 334 y SM 336 a prueba de fallos).· Procesadores de función y comunicación (FM/CP): Módulos de contador de alta velocidad (FM 350-1), módulos de posicionamiento (FM 351) y módulos de comunicación en serie (CP 340/341).· Fuente de alimentación y conectores de campo: Fuentes de alimentación de carga PS 307 opcionales (2A/5A), bloques de conectores frontales (20 pines/40 pines) y hardware de blindaje de bus. 2. Selección del módulo de interfaz (IM 153) Los módulos de interfaz establecen la red de bus de campo y definen las capacidades redundantes:· IM 153-1 (PROFIBUS DP): Módulo estándar de interfaz única que admite velocidades de transmisión desde 9,6 kbit/s hasta 12 Mbit/s. Adecuado para estaciones no críticas y sin redundancia. La dirección del nodo DP se configura directamente mediante interruptores DIP integrados en el módulo.· IM 153-2 / IM 153-2 FO (PROFIBUS DP): Interfaz avanzada que admite redundancia activa sin interrupciones al combinarse con un maestro redundante S7-400H. La versión de fibra óptica (FO) proporciona aislamiento galvánico en líneas industriales propensas a descargas atmosféricas o con alta interferencia electromagnética (EMI).· IM 153-4 PN (PROFINET IO): Interfaz Ethernet industrial que funciona a 100 Mbit/s en modo dúplex completo. Incorpora un conmutador integrado de 2 puertos que permite la conexión en cadena sin necesidad de conmutadores de red externos. 3. Presupuesto de energía y diseño mecánico Una estación ET 200M confiable requiere un cálculo cuidadoso de dos circuitos eléctricos distintos antes de llenar las ranuras:· Presupuesto actual del backplane: El módulo IM suministra alimentación lógica interna a través del bus del plano posterior. Sume el consumo del plano posterior de todos los módulos SM/FM/CP insertados y asegúrese de que el total no supere el límite de alimentación nominal del módulo IM para evitar desconexiones intermitentes.· Alimentación de carga de 24 V CC: Los sensores de campo, las bobinas de los actuadores y los transistores de salida digital se alimentan de una fuente de alimentación externa aislada de 24 V CC. Considere un margen del 25 % al 30 % sobre la corriente nominal para la corriente de irrupción inductiva. Verifique los niveles de voltaje en el extremo más alejado del riel para evitar interrupciones en el canal inducidas por caídas de tensión.· Capacidad de ranuras: Un único rack admite hasta 8 módulos de E/S S7-300. Las configuraciones de un solo módulo IM ocupan la ranura 1; las arquitecturas redundantes utilizan un módulo BM IM/IM que abarca las ranuras 1 y 2. 4. Configuración de hardware y migración del ciclo de vida · Entorno de ingeniería: STEP 7 V5.x (HW Config) configura PROFIBUS DP y S7-400H. Las definiciones de dispositivos TIA Portal y GSDML gestionan las estaciones IM 153-4 PN. Verifique la precisión de la revisión GSD/GSDML para garantizar la conectividad de la estación.· Migración y coexistencia: Para las instalaciones que migran hacia los controladores S7-1500, las estaciones ET 200M existentes se pueden integrar mediante IM 153-4 PN o conectarse a PROFINET a través de acopladores DP/PN o enlaces IE/PB, conservando el cableado existente y los inventarios de repuesto.· Número de pedido (MLFB) Rigor: Asegúrese siempre de que la secuencia MLFB que aparece después del segundo guion coincida por completo (por ejemplo, 6ES7 321-1BH02-0AA0 frente a variantes más antiguas) para garantizar capacidades de diagnóstico, índices de aislamiento y tiempos de respuesta de interrupción exactos. 5. Guía de solución de problemas y mantenimiento · Fallo del bus IM (BF fijo/parpadeando): Indica direcciones de nodo duplicadas, ausencia de la estación en la configuración de hardware del PLC, discrepancia en la velocidad de transmisión, terminadores de fin de línea sin alimentación o líneas PROFIBUS A/B invertidas. Siempre revise primero el diagnóstico maestro-esclavo.· Fallos intermitentes al arrancar el variador: Ruido inducido en las líneas de señal. Conecte los blindajes de los cables directamente a las barras de tierra del gabinete mediante abrazaderas de blindaje de 360 ​​grados. Enrute los cables de comunicación en bandejas dedicadas, separadas de los cables del motor del variador de frecuencia.· Fallo de canal individual: Un módulo en buen estado con salidas aisladas sin alimentación indica una pérdida de tensión de carga externa de 24 V CC o una sobrecarga térmica. Si los canales analógicos se quedan atascados en los límites mínimo/máximo, inspeccione la polaridad del sensor, las roturas de cables o los bucles de tierra de modo común.· Procedimiento de intercambio en caliente: Deslice el conector frontal para separarlo del módulo defectuoso sin alterar el cableado de campo. Suelte el pestillo mecánico, vuelva a colocar el módulo en el módulo del bus activo, vuelva a montar el conector frontal y confirme la recuperación del LED y la eliminación del búfer de diagnóstico.  
  • Cómo mantener viva una línea heredada de ABB: qué componentes de E/S AC 800M, AC 500 y S800 deberían tener a mano.
    Cómo mantener viva una línea heredada de ABB: qué componentes de E/S AC 800M, AC 500 y S800 deberían tener a mano. Sep 17, 2026
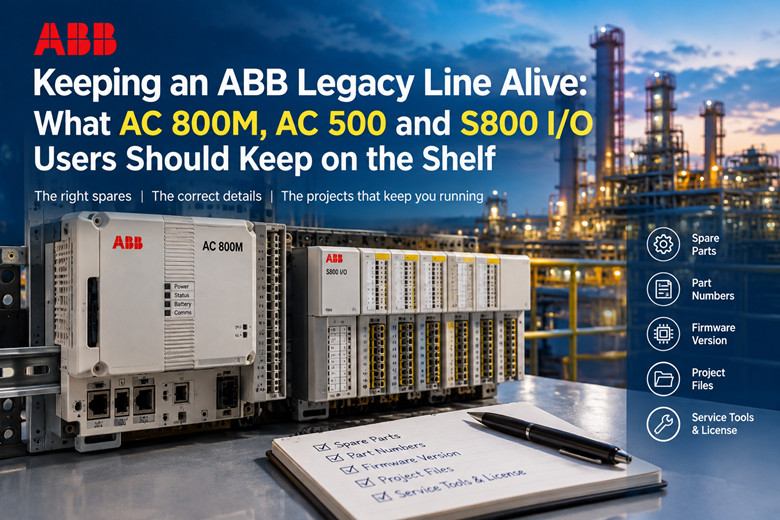
     La llamada llegó a la 1:40 de la madrugada, hora habitual para este tipo de llamadas. Una empresa de suministro de agua en una zona costera, una de las varias plantas que abastecen la misma red de distribución, había perdido un módulo de comunicación durante el turno de noche. El operador que supervisaba el panel vio cómo una estación desaparecía de la vista general. La tendencia se estancó. El conjunto de bombas que controlaba esa estación dejó de responder a las órdenes, y el nivel del embalse comenzó a subir lentamente, casi de forma constante, hasta alcanzar una alarma de nivel máximo que nadie deseaba encontrar a las cuatro de la mañana.El equipo hizo todo bien en los primeros veinte minutos. Reiniciaron la alimentación del rack. Reconectaron la fibra. Realizaron diagnósticos y descubrieron que el módulo de interfaz se había apagado: sin señal de actividad, sin controlador de respaldo que tomara el control, ya que esta estación tenía una configuración única en lugar de un par redundante. El técnico de turno era competente. Sabía exactamente qué módulo había fallado. Lo que no pudo decirle a nadie a las dos de la madrugada fue el número de pieza del reemplazo, la revisión del firmware que debía tener y dónde se encontraba el archivo del proyecto correspondiente a ese controlador.El fallo en sí fue trivial. La recuperación tardó once horas, y casi ninguna de ellas se dedicó a reparar el hardware.Esta es una recopilación de llamadas que he presenciado innumerables veces: en empresas de servicios públicos, en fábricas de papel, en una planta de cemento que operó con dos turnos menos mientras una pieza de repuesto permanecía almacenada a trescientos kilómetros de distancia con la etiqueta incorrecta. Nada en esta historia es extraordinario. Ese es el punto. Lo costoso de una interrupción imprevista en un sistema de control ABB antiguo rara vez es la pieza averiada, sino la documentación faltante relacionada con ella. ¿Qué salió mal, hora tras hora? Comencemos con el módulo. La estación operaba un controlador bajo un sistema 800xA, con E/S S800 en campo y una interfaz de comunicación que conectaba la estación de E/S con el controlador a través del bus CEX. La interfaz había fallado. La planta no tenía repuestos disponibles. Se había pedido una vez, años atrás, como repuesto para un proyecto, pero se había consumido durante otro incidente y nunca se repuso. Ese es el primer error silencioso, y el más común: un repuesto que se usa y nunca se repone porque nadie se encarga de su reposición.El segundo error estaba en los registros. El sistema CMMS listaba el módulo con una descripción genérica y un número de pieza aproximado, pero no exacto. Cuando el técnico de turno de noche intentó generar una orden de compra, el distribuidor preguntó qué revisión, qué variante, si se trataba de la versión de dos puertos o de la de un solo puerto. Nadie en el sitio pudo responder con seguridad, porque la placa de identificación estaba en la parte posterior de un módulo en lo profundo de un armario de distribución y el momento para ir a revisarlo era precisamente el que intentaban evitar.El tercer error fue el firmware. Incluso una vez identificada la familia correcta, el reemplazo debía tener una versión de software compatible con el resto del sistema. Los controladores e interfaces de estas familias no son intercambiables entre revisiones arbitrarias. Un módulo con el firmware incorrecto no se instala fácilmente; genera una nueva falla mientras uno todavía está dentro del gabinete, intentando solucionar el problema a tientas.El cuarto error fue el proyecto. El proyecto de ingeniería, el que describe la configuración de este controlador, había sido editado por última vez por un contratista que ya no trabajaba allí. La única copia conocida se encontraba en su computadora portátil. Había una copia de seguridad en algún lugar, en un servidor al que nadie había accedido en un año, protegida por una contraseña que tenía alguien de vacaciones. La planta podría reemplazar físicamente el módulo y aun así no poder reactivar la línea, porque un controlador de reemplazo necesita una revisión de proyecto compatible para poder ejecutar el proceso.El quinto error fue el de los soportes y las licencias. Las herramientas de servicio, los soportes de licencia y la estación de trabajo de ingeniería que podía comunicarse con el controlador estaban dispersos en tres escritorios y un cajón cerrado con llave. Nadie podía encontrar el conjunto de soportes rápidamente.Así fue como la planta volvió a funcionar, y resulta instructivo porque no fue una hazaña heroica. Localizaron el número de pieza exacto del módulo averiado extrayéndolo y fotografiando la etiqueta. Confirmaron la revisión del firmware con una nota de puesta en marcha que, por suerte, había conservado un ingeniero jubilado. Recuperaron una copia de seguridad del proyecto del servidor, tras media hora de angustiosa búsqueda de contraseñas, y la compararon con la revisión del controlador. Luego consiguieron una interfaz de repuesto de un especialista que disponía de existencias sobrantes. El repuesto llegó por transporte urgente a última hora de la tarde siguiente, se le instaló el software correcto y estuvo en línea antes del turno de noche. La línea estuvo parada durante once horas. El módulo costó mucho menos que la producción perdida. Un repuesto en stock y un simple registro habrían reducido la interrupción a dos horas.Esa es toda la lección condensada en una noche, y todo lo que sigue es simplemente la versión sistemática de la misma. El patrón, una vez que se eliminan los detalles Cada uno de estos incidentes se reduce a los mismos cinco problemas. Primero, un módulo sin repuestos. Segundo, un número de pieza mal registrado o poco preciso en el sistema de mantenimiento. Tercero, una versión de firmware o software que nadie anotó. Cuarto, una copia de seguridad del proyecto que solo existe en una computadora portátil que ya no está en el edificio. Quinto, medios de licencia y herramientas de servicio que la persona que los necesita a las dos de la mañana no puede encontrar.Cada una de esas deficiencias se puede solucionar fácilmente. Sin embargo, descubrirlas durante una parada de planta resulta extremadamente costoso. El esfuerzo de un ingeniero para recorrer una planta con un portapapeles y una cámara se mide en unos pocos días. El mismo descubrimiento, realizado bajo presión de producción, se traduce en pérdida de producción, gastos de envío urgentes y horas extras de todo el personal que espera.Nótese también qué no causó la interrupción. No fue un misterioso fallo de firmware. No fue un protocolo obsoleto sin soporte. Fue un componente de hardware industrial conocido, catalogado y documentado por un proveedor que aún publica procedimientos de reemplazo. Estos sistemas fueron diseñados para recibir mantenimiento. El problema radicaba en la planta. La familia de controladores AC 800M y por qué importan los sufijos. El controlador en cuestión pertenece a la familia AC 800M, la misma que se utiliza en el sistema ABB Ability System 800xA y que también se encuentra en instalaciones AC 500 más antiguas que se han modernizado progresivamente. Es importante comprender la familia de controladores, ya que el número de modelo en la etiqueta tiene un significado técnico real, y un sufijo incorrecto puede indicar que el controlador no es compatible con los módulos ni ofrece el rendimiento que su estación necesita.El PM851 es un ordenador de placa única de 32 bits que se conecta a la E/S S800 directamente a través del ModuleBus y admite un máximo de un módulo de bus CEX. Esta limitación de un solo módulo es el detalle que causa problemas a quienes intentan ampliar una estación PM851 sin comprobarlo previamente. Si una estación ha desarrollado una segunda necesidad de comunicación desde su puesta en marcha, el PM851 no es el lugar adecuado para añadirla.El PM862 ofrece un rendimiento aproximadamente 1,2 veces superior al del PM861 y admite hasta doce módulos de bus CEX individuales o seis redundantes. Esto supone un salto significativo tanto en rendimiento como en capacidad de expansión, y se convierte en la solución ideal para estaciones que requieren varias interfaces.El PM864 es aproximadamente un 50 % más rápido que el PM861 en la ejecución de programas de aplicación y admite hasta doce módulos de bus CEX individuales. Cuando una planta necesita optimizar los tiempos de escaneo o maneja una aplicación exigente, el PM864 es la primera opción que los compradores suelen considerar.El PM864A reemplaza al PM864 y admite doce módulos CEX individuales o seis redundantes, lo que añade flexibilidad de bus redundante a la clase de rendimiento del PM864. Si está estandarizando el inventario en toda una flota, las unidades con sufijo A son las que debe conocer, ya que representan la evolución de una familia que, de otro modo, estaría quedando obsoleta.Las unidades PM865 y PM866 amplían la gama para aplicaciones de alta integridad y rendimiento superior. Son las unidades que se utilizan en bucles de control exigentes y relacionados con la seguridad, y precisamente en ellas resulta más costoso dejar que una unidad de repuesto se descargue por completo, debido a la extrema tolerancia de la ingeniería circundante.La regla práctica es sencilla: registre el modelo exacto, incluyendo el sufijo, de cada controlador que utilice. Los modelos PM861, PM862, PM864 y PM864A no son intercambiables, a pesar de la similitud de sus números. Las diferencias radican en el rendimiento, la capacidad del bus CEX y su posición en el proceso de reemplazo. Los compradores que necesiten unidades AC 800M antiguas y sus accesorios correspondientes pueden consultar la gama de ABB y compararla con las etiquetas de sus propios gabinetes. Interfaces de comunicación: el habitual punto único de fallo Si el controlador es el cerebro, las interfaces de comunicación son los nervios, y es en los nervios donde se producen la mayoría de las interrupciones. Estos módulos del bus CEX constituyen el punto único de fallo más común, ya que una sola interfaz puede dar servicio a toda una estación de E/S. Cuando falla esa interfaz, todo lo que está detrás de ella queda inoperativo de inmediato.El CI856 es la interfaz para E/S S100, compatible con hasta cinco racks de E/S S100, cada uno con hasta 20 tarjetas de E/S. Esto implica una gran cantidad de procesos detrás de un solo módulo, razón por la cual el CI856 debería figurar en cualquier lista de posibles puntos únicos de fallo.CI857 es la interfaz INSUM. Las plantas que utilizan la monitorización de variadores basada en INSUM la conocen, y las que han olvidado que la tienen reciben un recordatorio durante su primer evento imprevisto.El CI858 controla los variadores ABB mediante el protocolo DDCS y se actualiza con una herramienta externa en lugar de descargar el firmware desde la herramienta de ingeniería. Este último detalle no es trivial. Es la diferencia entre una unidad de repuesto que se puede poner en funcionamiento en una hora y una que permanece almacenada, inservible porque nunca se encontró la herramienta para prepararla. Si se dispone de un CI858, también se dispone de la forma de programarlo.CI865 es la interfaz ControlNet. Aparece en plantas que integraron el control ABB en un segmento ControlNet, y es uno de los módulos con menor disponibilidad, por lo que es fundamental contar con existencias suficientes.Las interfaces CI867 y CI867A son Modbus TCP y ejemplifican la importancia del sufijo exacto. La CI867 cuenta con dos puertos Ethernet: uno full-duplex a 100 Mbps y otro half-duplex a 10 Mbps. La CI867A tiene un único puerto full-duplex de 100 Mbps. Si un comprador solicita el módulo incorrecto, recibirá uno que encaja en la ranura pero no coincide con el diseño de la red. Si una planta mantiene el módulo incorrecto en stock, tendrá un repuesto que no cumple con su función.Si recorre cualquier instalación antigua de 800xA, encontrará que los controladores suelen ser los componentes mejor documentados y las interfaces los menos. Esto es erróneo, ya que las interfaces son las primeras en fallar y, por consiguiente, la mayoría de los procesos se ven afectados. Cualquier planta que necesite completar su inventario de bus CEX puede comparar información con los listados de automatización industrial y PLC en PLC listings and industrial automation parts. E/S del S800 en el campo, hasta el módulo y el terminal. Detrás de esas interfaces se encuentra la E/S, y en la mayoría de las instalaciones eso significa E/S S800. Es importante ser específico, ya que una lista de E/S imprecisa puede provocar que las plantas pidan el módulo equivocado durante una parada programada.El AI810 es un módulo de entrada analógica que cubre los rangos de 0(4) a 20 mA y de 0(2) a 10 V. Es un componente analógico fundamental para el uso diario, y también uno de los primeros módulos que se agotan, ya que una sola estación puede albergar docenas de ellos.Los módulos AI815 y AI820 completan la gama de entradas analógicas, cada una con su propia función. El AI820 es una entrada analógica diferencial, utilizada cuando el entorno de la señal lo requiere. La familia AI830 gestiona entradas analógicas de temperatura, lo que significa que los termopares, los elementos resistivos y los bucles de temperatura son precisamente los que afectan silenciosamente a la calidad y la seguridad sin que nadie se dé cuenta.En cuanto a los componentes discretos, el DI810 es un módulo de entrada digital y el DO810 es un módulo de salida digital. Estos son los módulos que suelen fallar, de uno en uno o de dos en dos, durante un fallo eléctrico, y son lo suficientemente económicos como para que no haya excusa para no tener una pequeña reserva de cada uno.Más allá de la línea estándar S800, existe la variante S800L, que se utiliza en instalaciones donde su forma física y densidad se adaptan mejor al gabinete, y los módulos S800 de alta integridad con certificación SIL3, empleados en circuitos de seguridad. No se sustituye un módulo estándar en un circuito de seguridad a la ligera, y mucho menos se deja una estación de seguridad sin un repuesto certificado. Si una planta utiliza E/S de alta integridad, la decisión sobre el inventario no se basa en costos, sino en el cumplimiento de la normativa.Hay un elemento que casi siempre se omite en la lista de activos: las unidades de terminación de módulos. Estas son las unidades base a las que se conectan los módulos de E/S, llevan el cableado de campo y, como todo lo demás, se deterioran con el tiempo. Una unidad de terminación defectuosa parece un módulo defectuoso hasta que se reemplazan ambos. Inclúyalas en la lista, registre sus números de pieza y tenga repuestos de los tipos más comunes.Todo esto es posible por una razón. La propia documentación de E/S S800 de ABB incluye procedimientos para el reemplazo de módulos. Dicha documentación existe porque estos módulos están diseñados para ser reemplazados en campo por un técnico competente, sin necesidad de desechar la estación. El diseño está de su lado. Lo único que impide que una planta recupere su capacidad en dos horas es si el módulo correcto está disponible y si alguien conoce su identidad exacta. El contexto del sistema que necesitas antes de realizar cualquier pedido. Dos aspectos del sistema en general influyen en la forma de planificar las piezas de repuesto.En primer lugar, la familia de controladores AC 800M se utiliza en el sistema ABB Ability System 800xA y ha sido evaluada conforme a los requisitos de desarrollo seguro y componentes de las normas IEC 62443-4-1:2018 e IEC 62443-4-2:2018. Esto es importante para los usuarios de sistemas heredados, ya que indica que la plataforma cuenta con una postura de seguridad definida y un proceso sólido que la respalda. Al mantener actualizados el firmware y el software de las unidades que utiliza, usted participa de dicha postura, en lugar de oponerse a ella.En segundo lugar, las familias de E/S compatibles en la base instalada incluyen Select I/O, S800, S800L, S900 y S100. Una planta que ha crecido mediante adquisiciones o actualizaciones por fases puede fácilmente utilizar tres de estas cinco en el mismo edificio. Por eso, antes de realizar cualquier pedido, es necesario realizar una auditoría de la planta para identificar qué familia de E/S utiliza cada estación. La etiqueta del controlador indica el controlador. El rack de E/S indica la familia de E/S. No se trata de la misma pregunta, y asumir que lo son es la razón por la que una pieza de repuesto en perfecto estado termina en el armario equivocado. Qué abastecer, estación por estación Ahora, traduzca todo eso a decisiones sobre los estantes.Para cada estación crítica, mantenga al menos un controlador de repuesto del mismo modelo y sufijo que el que se está utilizando. Si la estación tiene una configuración única, este repuesto es indispensable. Si la estación es un par redundante, aunque el sistema en funcionamiento cuente con redundancia, es recomendable tener un repuesto para restablecerla, ya que un par que funciona con un solo controlador en buen estado está a un solo fallo de una interrupción del servicio.Para cada interfaz de comunicación, mantenga una unidad de repuesto por tipo de interfaz crítica, junto con la herramienta y los medios necesarios para su configuración. El caso del CI858 es el ejemplo más claro: una unidad de repuesto sin la herramienta de actualización externa es inútil. Aproveche para calcular la capacidad del bus CEX de cada controlador. Si una estación PM851 ya ha alcanzado su límite de un solo módulo, la estrategia de repuestos para esa estación debe tener en cuenta que no se puede simplemente agregar otra interfaz durante una crisis.Para los módulos de entrada analógica, tenga repuestos de los tipos que aparecen con mayor frecuencia. El AI810 es el módulo de volumen, así que tenga varios. Añada AI815, AI820 y la familia de temperatura AI830 donde corresponda. Para los módulos discretos, tenga un pequeño búfer de DI810 y DO810. Para los módulos S800L y los módulos de alta integridad con certificación SIL3, tenga exactamente los repuestos certificados que requiere el informe de seguridad y registre su estado de certificación.Para las unidades de terminación, mantenga repuestos que coincidan con los tipos de módulos más comunes. Para el proyecto de ingeniería, mantenga un archivo sin conexión y recuperable con la revisión que corresponda a cada controlador, y almacene dicho archivo en un lugar seguro donde no se extravíe cuando un contratista se retire.Esa es toda la filosofía de guardar las existencias de discos en una sola frase: combina la pieza de repuesto con la etiqueta y combina el disco con la pieza de repuesto. La lista de verificación de auditoría, en el orden en que debe recorrerla Esta es la parte que convierte la historia del turno de noche en una tarea para el lunes por la mañana. Resuélvela una vez, a la luz del día, y jamás volverás a recrear esa interrupción de once horas.Recorra la planta y enumere cada unidad de control, cada módulo de bus CEX, cada módulo de E/S y cada unidad de terminación por número de pieza y revisión. Fotografie las etiquetas. No transcriba de memoria y no confíe en el sistema CMMS hasta que coincida con la placa de identificación.Se debe marcar cada punto de fallo. Cualquier interfaz que controle una estación completa recibe una marca. Cualquier controlador individual sin un controlador redundante recibe una marca. Cualquier estación que se encuentre a un módulo de profundidad entre el proceso y el controlador recibe una marca. El límite del bus CEX único del PM851 es una de estas marcas; un CI856 o CI867 aislado que controle una estación de E/S completa es otra.Anota las versiones de firmware y software de cada unidad junto a cada artículo. Este registro te salvará a las dos de la mañana, porque es lo único que te preguntará un distribuidor y lo único que nadie anotó.Separe lo que aún está en producción de lo que solo se puede reparar o conseguir como excedente. Algunos módulos todavía se pueden comprar nuevos. Otros solo se pueden reparar o adquirir de existencias excedentes. Saber qué es qué le indica dónde mantener existencias y dónde asumir el riesgo de retrasos en la entrega.Asegúrese de que el proyecto de ingeniería y sus copias de seguridad se puedan recuperar sin conexión, almacenados con la versión correspondiente a cada controlador. Un archivo que requiere una red y un ordenador portátil en funcionamiento en caso de fallo no es una copia de seguridad. Es una mera esperanza.Confirme que la persona que custodia los soportes de licencia y las herramientas de servicio esté localizable y que dichos soportes se encuentren en un lugar conocido. Nadie debería estar buscando en un cajón cerrado con llave mientras la línea está caída.Almacene las piezas de repuesto correctamente. Utilice embalaje antiestático, almacén con temperatura controlada y guarde junto a cada unidad el firmware que actualiza el sistema. Un controlador de repuesto almacenado de forma deficiente en un armario caliente es un repuesto que fallará al instalarlo. El argumento del dinero, sin sermón. Aquí está el razonamiento, honesto y realista. Las cifras varían de una planta a otra, así que considere lo que sigue como un ejemplo de la forma de la comparación, no como una afirmación sobre su sitio.Por un lado, el costo de mantener un repuesto en stock es una compra única más un pequeño gasto de almacenamiento y registro. Para una estación crítica, esto incluye un controlador, una o dos interfaces, algunos módulos de E/S y el registro de ingeniería que los vincula. Por otro lado, el costo de una interrupción no planificada es la pérdida de producción multiplicada por la duración, más el flete urgente a un precio superior, más las horas extras de todos los involucrados, más el riesgo de una falla secundaria causada por un reinicio apresurado.La asimetría es el punto clave. Un repuesto estándar se compra al precio de lista en un mercado tranquilo. El mismo módulo, solicitado con urgencia durante una parada programada, se entrega con flete exprés y posiblemente a un precio de excedente inflado, si es que está disponible en el plazo requerido. Y el costo del tiempo de inactividad supera con creces ambos. En la mayoría de las plantas de procesamiento, unas pocas horas de producción perdida en una sola estación cuestan más que lo que cuesta fabricar y mantener un kit de repuesto adecuado para esa estación.El argumento menos sólido, pero aún válido, es el de la mano de obra. Una auditoría de estanterías realizada a la luz del día cuesta horas de ingeniería. El mismo descubrimiento, hecho a las dos de la madrugada, cuesta horas de producción, porque ocurre cuando la planta no está produciendo nada. Se trata de elegir qué moneda usar, y la moneda que funciona a la luz del día es mucho más barata.Nada de esto requiere una gran inversión. Basta con caminar unos días, una cámara, una hoja de cálculo y la disciplina de reemplazar las piezas cuando se usan. Las plantas que se recuperan en dos horas no son las que tienen los mayores presupuestos. Son las que saben lo que tienen en sus armarios y estantes, hasta el último detalle. El estante, artículo por artículo Clase de artículo | Unidades de ejemplo | Por qué conservar unaUnidad de control | PM851, PM861, PM862, PM864, PM864A, PM865, PM866 | La unidad de control es esencial. Sin una unidad de repuesto compatible, un solo fallo detiene el proceso y la unidad de reemplazo requiere el firmware y la revisión del proyecto correctos para poder funcionar. Tenga a mano el modelo y el sufijo exactos que utiliza, y recuerde el límite de un solo bus CEX de la PM851.Interfaz de comunicación | CI856, CI857, CI858, CI865, CI867, CI867A | Una interfaz puede albergar toda una estación de E/S, por lo que suelen ser puntos únicos de fallo. Asegúrese de que el sufijo coincida con el de la interfaz, ya que CI867A no es lo mismo que CI867, y tenga a mano las herramientas y los medios necesarios para preparar el módulo, especialmente para el CI858.Módulo de entrada analógica | Familia AI810, AI815, AI820, AI830 | Las entradas analógicas son los módulos de mayor volumen en la mayoría de las estaciones y los que se agotan primero. Las entradas de temperatura, en particular, se encuentran en bucles que afectan silenciosamente la calidad y la seguridad.Módulo de salida analógica | Unidades de salida analógica de la serie S800 | Las salidas controlan válvulas, posicionadores y elementos finales. Un canal de salida defectuoso puede mantener un elemento final en una posición incorrecta, lo cual suele ser peor que perder una lectura.Módulo de entrada digital | DI810 | Las entradas discretas incluyen enclavamientos, estado y permisos. Fallan de uno en uno o de dos en dos durante eventos eléctricos, por lo que un pequeño búfer es una medida de seguridad económica.Módulo de salida digital | DO810 | Las salidas discretas controlan bombas, solenoides y contactores. Durante un reinicio apresurado, es más probable que se improvise con una salida defectuosa, y es precisamente entonces cuando se necesita un repuesto adecuado.Unidad de terminación | Unidades de terminación de módulo para los tipos S800 en uso | Las unidades base llevan el cableado de campo y envejecen como cualquier otro componente. Una unidad de terminación defectuosa se ve como un módulo defectuoso hasta que se reemplazan ambos, así que mantenga los tipos comunes en stock.Archivo de proyecto de ingeniería | Copia de seguridad del proyecto sin conexión con la revisión correspondiente por controlador | Un controlador de reemplazo aún necesita una revisión de proyecto compatible antes de poder ejecutar el proceso. Un archivo que requiere una red operativa en el momento del fallo no es una copia de seguridad.De dónde obtiene realmente su resiliencia una flota heredadaLas instalaciones antiguas de ABB no fallan por ser antiguas. Fallan por las mismas deficiencias comunes de inventario y documentación que cualquier sistema de control, y su recuperación es más o menos rápida según si esas deficiencias se subsanaron previamente. Los componentes siguen documentados, los procedimientos de reemplazo siguen vigentes y los módulos siguen saliendo del armario con un técnico competente y el repuesto adecuado en mano.La historia con la que comenzó este artículo terminó antes del turno de noche porque alguien, finalmente, encontró el número de pieza, la nota del firmware y la copia de seguridad del proyecto. Alguien con una pieza de repuesto a mano y un registro de una página lo habría resuelto en dos horas en lugar de once. Esa es la diferencia entre una mala noche y una rutinaria. El trabajo para llegar a ese punto no es glamuroso, y se realiza a plena luz del día, con una lista de verificación, un gabinete a la vez.--------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).. 
  • Variadores PowerFlex 4, 40 y 70: Códigos de error, fallos comunes y repuestos para su correcto funcionamiento.
    Variadores PowerFlex 4, 40 y 70: Códigos de error, fallos comunes y repuestos para su correcto funcionamiento. Sep 16, 2026
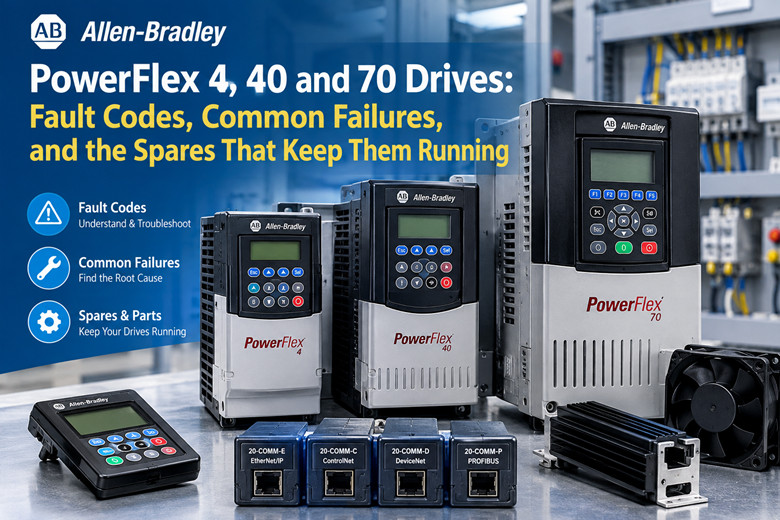
     Estructura del catálogo Lea la descripción completa del catálogo antes de realizar cualquier pedido. El prefijo indica la familia. El resto de la información especifica el bastidor, la clase de voltaje, la clasificación y el tipo de carcasa.22A = PowerFlex 4.22B = PowerFlex 40.22F = PowerFlex 4M.20A = PowerFlex 70.20AD = PowerFlex 70.20AE = PowerFlex 70.Los adaptadores de comunicación llevan el prefijo 20-COMM.20-COMM-E para EtherNet/IP.20-COMM-C para ControlNet.20-COMM-D para DeviceNet.20-COMM-P para PROFIBUS.Teclados: 22-HIM-A3 y 22-HIM-C2S.Resistencias de frenado: serie 20-DR.Las piezas de repuesto para estas unidades se encuentran únicamente bajo esos prefijos. Si un vendedor le ofrece un precio que no coincide con ninguno de los prefijos mencionados, deténgase y verifíquelo. El prefijo de la familia es fundamental. Todo lo demás depende de él.Verifique el chasis. Un chasis 22B tipo C no es lo mismo que un chasis 22B tipo A. Son de la misma familia, pero tienen un disipador de calor, un ventilador, un sistema de montaje y una etapa de potencia diferentes.El chasis determina el ventilador, el disipador, la separación entre terminales y la disposición de la placa. Realice el pedido por chasis, no solo por familia. No existe un ventilador genérico "PowerFlex 40". Se trata de un ventilador específico para el chasis PowerFlex 40, y el número de pieza varía según la letra del chasis.El inventario antiguo se distribuye a través de canales de excedentes. Los números pueden ser incorrectos. Confirme la cadena completa en la etiqueta del disco con la lista del proveedor antes de realizar el pago. Consulte la gama Allen-Bradley en Allen-Bradley range cuando necesite hacer coincidir un prefijo con una unidad en stock. Clases de electricidad Las clases de voltaje aparecen en la cadena del catálogo. Léalas allí, no de memoria.Monofásico de 240 V.Trifásico de 240 V.Trifásico de 400 V.Trifásico de 480 V.Rangos de potencia nominal, expresados ​​de forma general:PowerFlex 4 cubre aproximadamente la banda de 0,2 a 2,2 kW. Depende del formato.PowerFlex 40 cubre aproximadamente la banda de 0,4 a 11 kW. Depende del formato.PowerFlex 70 se extiende más alto. Depende del marco.Estas bandas son solo orientativas. La potencia exacta en kW y HP por bastidor debe consultarse en la cadena de catálogo del variador y en el manual correspondiente. No seleccione el tamaño de repuesto basándose en la banda. Seleccione el tamaño según la etiqueta.Una tabla de clasificación publicada aquí sería errónea para algunos. Las letras del bastidor abarcan múltiples clasificaciones en distintas clases de voltaje, y las versiones monofásicas y trifásicas del mismo bastidor no tienen la misma potencia en kW. La etiqueta es la única fuente que no puede inducir a error.En la práctica: fotografíe la etiqueta. Anote la cadena de caracteres completa del catálogo, el voltaje de entrada, la potencia de salida (kW o HP), la corriente de salida y la carcasa. Esa fotografía es su formulario de pedido.Si la etiqueta se ha caído y la máquina sigue funcionando, hay un problema. En ese caso, se debe localizar la corriente a plena carga (FLA) y el voltaje del motor en la placa de características, medir la corriente de funcionamiento y seleccionar un marco que cubra la FLA con margen. Esta es la solución alternativa, no la preferida.Las entradas monofásicas aparecen en los recuadros más pequeños. Las trifásicas predominan en la parte superior de la banda pequeña. No dé por sentado que un variador que funciona con 240 V trifásicos aceptará 240 V monofásicos. Compruebe la clase en la cadena. Interfaces Los modelos PowerFlex 4 y PowerFlex 40 disponen de un puerto DSI (Drive Serial Interface) RS-485.El PowerFlex 70 utiliza adaptadores DPI y 20-COMM para la conexión en red.El puerto DSI de los modelos 4 y 40 transmite comunicación serial y tráfico de teclado. Es sencillo, de dos cables y propenso a errores de conexión. Los adaptadores 20-COMM del modelo 70 se insertan en la unidad y le proporcionan conectividad de red: EtherNet/IP, ControlNet, DeviceNet o PROFIBUS.Los teclados son extraíbles. Un teclado de un PowerFlex 4 se puede instalar en otro PowerFlex 4 de la misma familia. Lo mismo ocurre con los modelos 40 y 70. Este es el método de diagnóstico más rápido. Coloque un teclado que funcione correctamente en una unidad de pantalla averiada y compruebe si la pantalla vuelve a funcionar.Si la pantalla se enciende al cambiar el teclado, la falla está en el teclado o en sus contactos. Si la pantalla permanece apagada con un teclado que funciona correctamente, la falla está en el variador y la fuente de alimentación de control es la principal sospechosa.Un teclado es un terminal, no un elemento fijo. Trátelo como una pieza de repuesto y lleve uno consigo. Un 22-HIM-A3 o un 22-HIM-C2S en el almacén cubre a toda una familia. Tabla de fallos Las fallas se quedan registradas. Estas unidades no se borran automáticamente. Una vez corregida la causa, la unidad necesita un reinicio explícito.Métodos de reinicio: tecla Stop/Set del teclado, entrada digital programada para restablecer la configuración de seguridad o reinicio del sistema. Elija uno y úselo siempre de forma consistente para que la siguiente persona conozca la secuencia.Fallo | Significado | Primeras comprobacionesF004 | Subtensión | Desequilibrio de la tensión de entrada, terminaciones de línea o motor sueltas, condensadores de bus débiles bajo cargaF005 | Sobretensión | Tiempo de desaceleración frente a la inercia de carga, regeneración desde la carga, resistencia de frenado instaladaF007 | Sobrecarga del motor | Ajuste de FLA del motor según la placa de características, bloqueo mecánico, temperatura del motorF008 | Sobretemperatura del disipador | Aletas del disipador bloqueadas o sucias, funcionamiento del ventilador de refrigeración, temperatura ambienteF013 | Falla a tierra | Aislamiento del motor, daños en el cable, humedad en la caja de bornes del motor F004 Subtensión Disparo por subtensión en el bus de CC. El bus cayó por debajo del nivel que el variador necesita para mantener la salida estable.Primer sospechoso: la tensión de entrada. Mida las tres fases bajo carga, no en reposo. La caída de tensión que solo se observa cuando la máquina está en funcionamiento es la que importa.Segundo posible problema: conexiones sueltas. Tanto en el lado de la línea como en el del motor. Una conexión de alta resistencia provoca una caída de tensión bajo corriente. Apriete, inspeccione si hay decoloración por calor y reemplace cualquier terminal que parezca quemado.Tercer sospechoso: condensadores del bus defectuosos. El bus se cae bajo carga, pero se mantiene estable con carga ligera. Esto se debe a la antigüedad del sistema, no a un fallo en el cableado. Consulte la sección sobre antigüedad.Registre el historial del código. Si F004 aparece solo en ciclos de alta carga, la entrada o el circuito del motor están sobrecargando el bus más allá de lo que la fuente de alimentación puede soportar. F005 Sobretensión Disparo por sobretensión en el bus de CC. El bus superó el nivel que tolera el variador.Primer sospechoso: el tiempo de desaceleración frente a la inercia de la carga. Una carga de alta inercia que se detiene demasiado rápido transfiere energía de vuelta al autobús. Prolongue la rampa de desaceleración hasta que el viaje se detenga por completo.Segundo sospechoso: la regeneración de la carga. Una carga de sobrecarga o una carga impulsada que se mueve más rápido de lo ordenado devuelve energía. Esto ocurre con las cargas gravitatorias en polipastos y cintas transportadoras.Tercer sospechoso: falta de resistencia de frenado. Si la aplicación regenera energía, la solución es una resistencia de frenado de la serie 20-DR. Sin ella, el bus no tiene dónde descargar la energía.Compruebe si el variador tenía la opción de resistencia de frenado y si aún está conectada. Una resistencia de frenado desconectada o defectuosa convierte una desaceleración normal en una sobretensión.F007 Sobrecarga del motorSobrecarga del motor. El variador detecta que el motor está consumiendo más energía de la que puede soportar su capacidad térmica.Primera comprobación: compare el valor de FLA del motor con el de la placa de características. Un valor de FLA incorrecto es la causa más común. Alguien cambia el motor y deja el valor de FLA anterior en el variador.Segunda comprobación: bloqueo mecánico. Un cojinete atascado, una cinta transportadora bloqueada, una bomba obstruida. El motor consume más energía porque la carga consume más.Tercera comprobación: temperatura del motor. Palpe la carcasa, revise el bobinado y confirme que el sistema de refrigeración del motor funciona correctamente. Un motor con el ventilador averiado se calienta demasiado y activa la protección contra sobrecarga.No active el FLA para detener el viaje a menos que la placa de características lo justifique. Eso enmascara la falla y daña el motor. F008 Sobretemperatura del disipador de calor El disipador de calor se ha sobrecalentado. La etapa de potencia se está calentando demasiado.Primera comprobación: las aletas del disipador de calor pueden estar obstruidas o sucias. Polvo, pelusa, fibras de papel, neblina de aceite. Cualquier recubrimiento en las aletas las aísla e impide la transferencia de calor.Segunda comprobación: funcionamiento del ventilador de refrigeración. En muchos casos, el ventilador debería funcionar siempre que la unidad esté encendida, y en otros, bajo demanda. Un ventilador que se ha detenido o ha disminuido su velocidad suele ser el inicio de la mayoría de los eventos F008.Tercera comprobación: temperatura ambiente. Un disco duro en un gabinete cerrado, o en un gabinete con un sistema de ventilación defectuoso, experimenta altas temperaturas ambiente y se desconecta incluso con las aletas limpias.El código F008 es una señal de advertencia. Detectarlo a tiempo permite reemplazar el ventilador. Si se ignora, el siguiente problema será una falla en la etapa de potencia. F013 Falla a tierra Fallo a tierra. Hay una fuga de corriente desde la salida a tierra.Primera comprobación: aislamiento del motor. Un megóhmetro en los cables del motor, con el motor desconectado del variador.Segunda comprobación: daños en el cable. Revise el recorrido en busca de pellizcos, rozaduras, filtraciones de agua y daños causados ​​por roedores.Tercera comprobación: humedad en la caja de bornes del motor. Condensación, agua pulverizada, prensaestopas suelto. El agua en la caja de bornes produce una falla a tierra que aparece y desaparece con las condiciones climáticas.Desconecte el motor antes de descartar el variador. Un variador que activa el código F013 con los cables del motor desconectados presenta una falla interna. Un variador que activa el código solo con los cables conectados presenta una falla en el cable o en el motor. Notas sobre el manejo de fallas Estos códigos se quedan fijos. El disco duro mantiene el fallo hasta que alguien lo reinicia. Eliminar el síntoma sin corregir la causa solo hace que el fallo reaparezca.Rutas de reinicio: Teclado Stop/Reset. Entrada digital programada para reinicio por fallo. Ciclo de encendido. El ciclo de encendido es el más lento y el que menos información proporciona. Se recomienda una entrada de reinicio programada para que la máquina pueda borrarse del sistema de control.Registre cada falla. El orden y la frecuencia importan. Una falla F008 al año es un recordatorio para limpiar el filtro. Tres fallas F008 en una semana indican que hay que limpiar el ventilador.Los códigos F004 y F005, en conjunto, indican un fallo mecánico o de conexión, no del variador. Lea ambos códigos, no uno solo.Los códigos F007 y F013 apuntan conjuntamente al motor y su cable. Compruebe el motor antes de conectar el variador.El código F008, tras un funcionamiento prolongado sin problemas, indica que el problema está en el ventilador, el filtro o la salida de aire del gabinete. Primero, verifique el flujo de aire.El código de error es el punto de partida del diagnóstico, no la solución. La causa reside en la alimentación eléctrica, el circuito del motor, la mecánica o el entorno, y el código solo indica hacia dónde buscar. Dos fallos en secuencia: F004 y luego F005. Un terminal del motor suelto o un acoplamiento mecánico defectuoso pueden producir el código F004 y, segundos después, el F005.La secuencia:La conexión está floja. La corriente aumenta. El voltaje en el terminal disminuye. El bus cae. El interruptor F004 se dispara primero.Entonces se restablece la conexión, o la carga se libera y el motor se descarga repentinamente. La corriente se interrumpe. El bus detecta la liberación de la carga como un pico de voltaje, o el impacto mecánico envía la inercia de vuelta a través del variador. El interruptor F005 se dispara al producirse el rebote.El código F004 seguido de F005 en un breve lapso de tiempo indica un problema mecánico o de conexión. No se trata de una falla del variador.No reemplace el mecanismo de transmisión en este modelo. Vuelva a apretar los terminales del motor. Inspeccione el acoplamiento, la correa, la caja de engranajes y la chaveta. Compruebe si la máquina accionada presenta algún atasco que se pueda liberar.Si reemplazas una unidad en esta firma, la nueva unidad presenta el mismo problema. La misma falla mecánica, el mismo par de códigos.Trate el par como un único evento con dos caras: una caída y un pico. Encuentre la causa mecánica y ambos códigos se detendrán. Puntos de fallo por edad Los discos duros antiguos fallan en un orden predecible. La antigüedad, no las horas de uso, es la principal causa.condensadores electrolíticos de bus de CCLos condensadores electrolíticos del bus de CC se secan. Su capacitancia disminuye. La resistencia serie equivalente aumenta.El variador funciona correctamente con poca carga. Bajo carga, el bus se cae y el variador se dispara por baja tensión (F004). Si se le aplica carga nuevamente, vuelve a dispararse.Esta es la señal clásica de fin de vida útil. Una unidad que activa el F004 solo bajo carga, con una entrada limpia y terminaciones ajustadas, apunta a los condensadores del bus. Ventiladores de refrigeración El ventilador es el componente que más se consume en estas unidades. Funciona siempre que la unidad está en marcha. Cuando los cojinetes se resecan, el ventilador disminuye su velocidad y finalmente se detiene.Un ventilador detenido provoca un sobrecalentamiento del disipador F008. Si se mantiene el F008 durante un tiempo prolongado, la etapa de potencia se sobrecalienta. El ventilador cuesta una fracción del precio de una unidad de disco.Reemplace el ventilador según un programa de reemplazo o ante el primer indicio de ruido o disminución de velocidad. Los números de pieza del ventilador y del disipador de calor dependen del marco. Asegúrese de que coincidan con el marco. Fallos en los IGBT y los rectificadores Las sobretensiones transitorias y los rayos dañan el rectificador de entrada y los transistores IGBT de salida. Una sobretensión supera la protección de entrada y atraviesa una unión semiconductora.La unidad deja de funcionar. No hay imagen en la pantalla o, si la hay, muestra un fallo permanente que no se puede solucionar. Un fallo en la etapa de alimentación suele requerir reparación o sustitución, no una reparación en campo.En las zonas propensas a rayos, la protección de entrada no es meramente estética. Es lo que separa una tormenta de un trayecto sin salida. Fuente de alimentación conmutada de la placa de control La fuente de alimentación conmutada de la placa de control falla. La pantalla se queda en blanco. La unidad parece estar completamente muerta.Antes de descartar la unidad, revise la fuente de alimentación de control. Una pantalla en blanco puede tener más de una causa, y una falla en la fuente de alimentación de control requiere una reparación a nivel de placa, no una reparación de la etapa de potencia.Sustituir el teclado por uno que funcione correctamente permite determinar si el problema reside en la pantalla. Si la pantalla permanece apagada con un teclado en buen estado, la fuente de alimentación de control es la siguiente posible causa. Contactos del teclado y puerto tipo DSI/RJ Los contactos del teclado y el puerto DSI o RJ se corroen. En zonas húmedas o donde se realizan lavados frecuentes, los contactos se oxidan y la conexión se vuelve intermitente.Síntoma: Fallos intermitentes de comunicación. La unidad funciona, luego el teclado deja de funcionar y vuelve a funcionar. O bien, la red desconecta la unidad en el puerto DSI.Limpie los contactos, inspeccione el puerto en busca de corrosión o pines doblados y sustituya el teclado por uno que funcione correctamente. Si el problema persiste con el teclado, reemplácelo. Si el problema se mantiene con la unidad, la falla reside en el puerto o en su placa. Polvo conductor y humedad de lavado El polvo conductor y la humedad del lavado provocan fallos de puesta a tierra y sobrecorrientes. El polvo metálico, el polvo de carbono, el aire salino y las salpicaduras reducen la resistencia de aislamiento entre terminales y placas.A continuación se muestran los fallos a tierra, el código F013 y los disparos por sobrecorriente. El variador puede funcionar en seco y fallar en mojado. También puede funcionar en limpio y fallar después de un lavado.Selle el recinto. Dirija el desagüe lejos de la entrada. Limpie con métodos secos siempre que sea posible. Una entrada mojada que ayer estaba bien y hoy está mojada indica hacia dónde fue el agua. Partes dependientes del marco Los números de pieza del ventilador y del disipador de calor dependen del modelo. Realice su pedido según la letra del modelo. No existe un ventilador universal para toda la familia de ventiladores.Conserve la letra del bastidor en la etiqueta de repuestos. Un estante lleno de ventiladores sin etiquetar es un estante lleno de piezas incorrectas. Diagnóstico sin ordenador portátil No necesitas un ordenador portátil ni una herramienta de red para detectar la mayoría de los fallos. Seis pasos, en orden.1. Lea la pantalla y registre el historial de códigos de error. Anote cada código y el orden en que aparecieron. La secuencia es más importante que cualquier código individual.2. Mida el equilibrio y la caída de tensión en la entrada trifásica. Verifique las tres fases en reposo y bajo carga. Una fase que solo presenta caída de tensión bajo carga indica una falla real.3. Mida el bus de CC durante una prueba con carga. Observe el bus mientras la máquina está en funcionamiento. Un bus que se cae bajo carga indica problemas con los condensadores o la fuente de alimentación, no con el motor.4. Compruebe la resistencia de aislamiento del motor antes de culpar al variador. Desconecte el motor. Mida los cables con un megóhmetro. Un motor con mala conexión a tierra o húmedo puede provocar un fallo en un variador en buen estado.5. Verifique los tiempos de aceleración y desaceleración en función de la carga. Los tiempos que eran correctos para la máquina antigua pueden no serlo para la reconstruida. La inercia de la carga varía a lo largo de la vida útil de una máquina.6. Compruebe la temperatura ambiente y el flujo de aire de la unidad. Temperatura del gabinete, estado del filtro, funcionamiento del ventilador, distancias de seguridad. El calor es la causa principal de las desconexiones intempestivas.Estos seis pasos permiten detectar la mayoría de las fallas en el campo antes de consultar el manual. Anote sus mediciones para que el siguiente técnico pueda continuar donde usted lo dejó.Nota práctica: mida en los terminales del variador, no en el panel. Un voltaje correcto en el panel y una caída de voltaje en los terminales del variador indican que la falla se encuentra en el circuito entre ellos.Nota de campo: compruebe el ajuste FLA del motor antes de realizar cualquier diagnóstico. Un valor FLA incorrecto puede hacer que un motor en buen estado parezca defectuoso.Nota de campo: compare el recorrido con el ciclo de la máquina. Una falla que se produce en el mismo punto en cada ciclo es mecánica. Una falla que se produce aleatoriamente es eléctrica o ambiental.Nota de campo: si el disco duro funcionó durante años y ahora falla, sospeche que las piezas están desgastadas antes que los ajustes. Nadie modificó los parámetros la semana pasada. Los condensadores y el ventilador sí se cambiaron.Los variadores de frecuencia de repuesto para estas comprobaciones y sustituciones se encuentran listados en piezas de automatización industrial. Reparación, intercambio o excedente Tres rutas. Reparación, reemplazo o excedente del mismo número. Cada una tiene su lugar.La reparación tiene sentido en unidades de mayor tamaño y cuando aún se dispone de placas base. A menudo, vale la pena reparar una unidad de disco de gran tamaño con una placa base o un ventilador averiado. El valor de la unidad es alto, las piezas mecánicas son sencillas y la reparación mantiene la configuración de parámetros y el cableado existentes.Sustituya la unidad por una PowerFlex 525, 527 o 750 más reciente si el chasis es pequeño, la unidad está completamente obsoleta y la aplicación es estándar. Las unidades más nuevas ofrecen firmware actualizado, opciones de red actualizadas y soporte técnico. Para un chasis pequeño que realiza una tarea sencilla, la sustitución suele ser la opción más rentable.Adquirir un disco duro usado del mismo número de catálogo es una solución legítima para mantener en funcionamiento una máquina antigua. Un disco usado con el mismo número de catálogo se instala fácilmente. Mismo montaje, mismas terminaciones, misma estructura de parámetros, mismo cableado. No requiere ninguna modificación.El problema práctico: un disco de repuesto necesita la misma configuración de parámetros que el anterior. Número de catálogo diferente, estructura de parámetros diferente, configuración diferente.Anote la lista de parámetros a mano o guárdela con el software de configuración del fabricante antes de que falle el disco duro antiguo. Una lista de parámetros escrita en papel vale más que un disco duro guardado en una caja cuando la máquina deja de funcionar.Guarda los datos desde la unidad mientras aún funcione. Si la unidad antigua ya no funciona, reconstruye la lista a partir de los requisitos de la máquina y la placa de características del motor. Esto requiere tiempo que quizás no tengas.Conserve la lista de parámetros registrada junto con la máquina. Pegue una copia dentro del gabinete. Si se cambia un disco duro a las 2 de la madrugada, la lista en la puerta del gabinete puede marcar la diferencia entre quince minutos y un turno completo. Lista de verificación de repuestos El estante que mantiene en funcionamiento una máquina PowerFlex antigua.Familia de piezas | Prefijo de catálogo | Por qué debería estar en el estanteTeclado | 22-HIM-A3, 22-HIM-C2S | Intercambio de pantalla y comunicación más rápido; cubre toda una familiaAdaptador de comunicación | 20-COMM (E, C, D, P) | Un fallo de red deja la unidad fuera de servicio; el intercambio restablece la comunicación en minutos.Resistencia de frenado | Serie 20-DR | La resistencia faltante o defectuosa convierte la desaceleración normal en una sobretensión (F005).Ventilador de refrigeración | Depende del bastidor | Consumible principal; un ventilador averiado provoca el error F008 y, posteriormente, un fallo en la etapa de alimentación.Unidad de repuesto, mismo bastidor | 22A, 22B, 22F, 20A | Se instala fácilmente con la misma estructura de montaje, cableado y parámetros.Unidad de repuesto, mismo número de catálogo | Mismo prefijo que la unidad averiada | Intercambio directo; evita tener que rediseñar una unidad de reemplazo con una estructura diferente.Etiquete cada pieza de repuesto con la letra del bastidor y la cadena de catálogo completa. Un ventilador sin etiquetar es una pieza incorrecta.Guarde la lista de parámetros registrados en la unidad de repuesto. Una unidad sin sus parámetros configurados es un estorbo el día que la necesite.La regla es sencilla: coincidir el prefijo, el bastidor, la clase de voltaje y conservar los parámetros registrados. Consulte la gama completa de automatización industrial para conocer los repuestos necesarios para estas máquinas.-------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana)..   
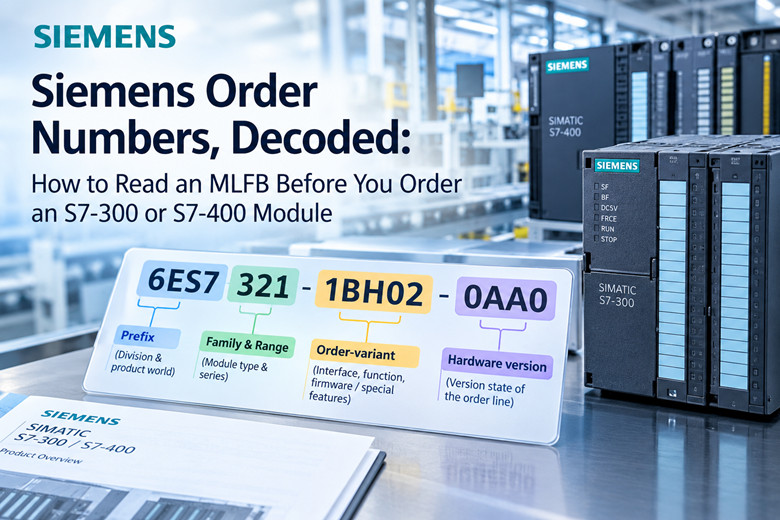
  • Números de pedido de Siemens, descifrados: Cómo leer un MLFB antes de pedir un módulo S7-300 o S7-400.
    Números de pedido de Siemens, descifrados: Cómo leer un MLFB antes de pedir un módulo S7-300 o S7-400. Sep 15, 2026
    MLFB es una abreviatura alemana que se traduce como designación de producto legible por máquina. El término designa el código alfanumérico que Siemens asigna a un producto para que los catálogos, los sistemas de pedidos y la logística puedan identificarlo sin ambigüedad. 6ES7 321-1BH02-0AA0 es un MLFB. Es el identificador que utiliza un distribuidor, la cadena que indexa un mercado en línea y el valor que registra un diseñador en una lista de materiales. Cuando alguien del departamento de mantenimiento dice "el número de pieza", normalmente se refiere al MLFB.Es importante aclarar dos distinciones desde el principio, ya que la confusión entre ambos términos genera una gran cantidad de pedidos incorrectos. Primero, un MLFB no es un número de serie. Un número de serie identifica una unidad individual y existe solo una vez en el mundo. Un MLFB identifica un tipo de producto, y todas las unidades de ese tipo fabricadas llevan el mismo número. Segundo, un número de pedido no es una descripción. "Módulo de entrada analógica de ocho canales" describe un producto; no lo identifica. El MLFB sí lo identifica. A lo largo del resto de este artículo, los términos "número de pedido" y "MLFB" se utilizan como sinónimos, tal como los emplea la propia documentación de Siemens. La estructura de bloques de un número de pedido de Siemens Un número de pedido de Siemens no es una cadena de caracteres sin estructura. Es una secuencia de bloques, y cada bloque contiene una información definida. Para leer correctamente un MLFB, hay que leer los bloques en orden, desde el prefijo de la izquierda hasta el grupo final de la derecha. La estructura general es:1. Prefijo, por ejemplo 6ES, que da nombre a la división y al amplio mundo de productos.2. Dígito de nivel de integración, por ejemplo 7, que indica la familia de automatización.3. Dígitos de familia y rango, por ejemplo 321 o 315, que identifican el tipo y la serie del módulo.4. Dígitos variantes de orden, que contienen el código de interfaz, el código de función y la información del firmware o de las funciones especiales.5. Grupo de versión de hardware final, por ejemplo 0AB0 o 0AE0, que cierra la cadena.Un ejemplo concreto facilita la comprensión de la abstracción. Consideremos el módulo de entrada digital 6ES7 321-1BH02-0AA0 para el S7-300. El prefijo 6ES indica que se trata de un producto de automatización de SIMATIC. El 7 indica el nivel de integración de la familia S7. El 321 indica que se trata de una entrada digital para el S7-300. El bloque 1BH02 contiene los detalles de la interfaz y la función. El grupo 0AA0 completa el número y codifica el estado de la versión de esa línea de pedido. Cada uno de estos bloques se analiza a continuación. El prefijo y el nivel de integración El prefijo 6ES es el más antiguo y amplio de los prefijos de automatización. Abarca las familias de automatización SIMATIC de varias generaciones, incluidas S5, S7, M7 y los productos SC asociados. El dígito que sigue al prefijo indica el nivel de integración. Si ese dígito es 7, el producto pertenece a la familia S7. Por eso, casi todos los módulos S7-300 y S7-400 comienzan con 6ES7, y por eso los dos caracteres 6ES7 son, en la práctica, una firma de familia más que un indicador de modelo por sí solos. Los dígitos de la familia y del rango El siguiente grupo de dígitos indica a qué serie y clase de módulo pertenece el producto. En el mundo S7, los dígitos de rango son fundamentales. Un número en el bloque 3xx, como 321, 322, 331 o 315, apunta a un dispositivo S7-300. Un número en el bloque 4xx, como 421, 422 o 416, apunta a un dispositivo S7-400. Es importante tener en cuenta que se trata de rangos, no de valores individuales. La clase de módulo se lee dentro del rango: 321 es un módulo de entrada digital, 322 es un módulo de salida digital, 331 es un módulo de entrada analógica, 332 es un módulo de salida analógica, 307 es una fuente de alimentación y 315 es una CPU. Los dígitos finales dentro del rango especifican el número de puntos, la clase de voltaje y la variante eléctrica. Los bloques de orden variable Tras los dígitos del rango, se encuentra el área de variantes de pedido, a veces denominada bloque de interfaz y función. Esta sección del MLFB distingue los módulos que comparten un rango, pero difieren en la conexión, el número de canales, el aislamiento o las funciones especiales. Es el bloque que separa un módulo de 16 puntos de uno de 32 puntos de la misma clase, o una unidad estándar de una con capacidad de diagnóstico o interrupción. Los últimos dígitos de esta área, antes del guion, suelen contener información sobre el firmware o las funciones especiales. Un lector que conozca los prefijos, pero deje de leer aquí, seguirá solicitando el dispositivo incorrecto, ya que el bloque de variantes es donde se producen las diferencias entre los módulos similares. El grupo de versiones de hardware que sigue El último grupo, separado por el guion, es el que los compradores suelen subestimar. En 6ES7 321-1BH02-0AA0, el grupo final es 0AA0. Este grupo codifica el estado de la versión de hardware de la línea de pedido y también incluye algunas variantes de empaquetado y configuración. Dos cadenas idénticas hasta el guion pueden describir productos físicamente diferentes. Las siguientes secciones muestran que en este bloque final se ocultan las diferencias de longitud, número de pines y empaquetado, y es la causa más común de que un pedido parezca correcto pero llegue incorrecto. Los esquemas de prefijos difieren según la división. La estructura de bloques descrita anteriormente es un esquema para la familia 6ES. Es un error suponer que las mismas posiciones tienen el mismo significado con un prefijo diferente. Siemens es una gran empresa compuesta por divisiones, y cada división mantiene su propio sistema de prefijos. El prefijo 6ES pertenece al mundo de la automatización SIMATIC. El prefijo 6GK pertenece a las comunicaciones SIMATIC NET, que abarca los conmutadores SCALANCE y los componentes PROFIBUS. El prefijo 6SL3 pertenece a los variadores SINAMICS. El prefijo 6AV2 pertenece a los paneles HMI. Otra serie, la 6ES7 288, identifica los controladores SMART S7-200, que pertenecen al mundo 6ES pero siguen convenciones distintas a las del S7-300.La consecuencia práctica se resume en una regla general: las posiciones de los campos no son idénticas en las familias 6ES, 6SL y 6GK. Un dígito que significa "entrada digital" en un esquema puede significar algo completamente distinto en otro. Aprender a leer un prefijo no se transfiere automáticamente a los demás. El método más seguro consiste en leer primero el prefijo, determinar qué esquema se aplica y, solo entonces, interpretar los bloques que le siguen. Ejemplo práctico: dos productos que se diferencian únicamente en el grupo final. La demostración más clara del problema del grupo final se observa en los conectores frontales precableados de los módulos S7-300, ya que comparten prácticamente todo excepto los caracteres finales. El número de pedido 6ES7 922-3BD20-0AB0 identifica el conector frontal precableado de 20 pines. El número de pedido 6ES7 922-3BD20-0AC0 identifica la versión de 40 pines. La cadena hasta el guion es idéntica, pero el número de pines no.Ambos conectores comparten las mismas especificaciones de cable: ambos tienen 3,0 m de longitud, utilizan cable trenzado de PVC de 0,5 mm² y cumplen con el código de colores DIN 47100. Si el comprador lee únicamente la parte anterior al guion, las dos partes resultan indistinguibles. La diferencia en los canales utilizables es real, ya que un conector de 20 pines no puede conectarse a un módulo que requiere 40 pines, y el error se manifiesta en el panel de control, no en el escritorio.La longitud varía en la misma posición. El sufijo 0AF0 indica la versión de 5,0 m del conector, y 0AH0 la de 8,0 m. El conector es eléctricamente la misma pieza; la longitud no. En resumen: el último bloque es donde se codifican la longitud, el número de pines y las variaciones de empaquetado. Un grupo final no es decorativo ni intercambiable entre líneas. Dígitos de revisión de hardware y firmware El grupo final contiene información sobre la versión del hardware, lo que tiene consecuencias que van más allá de la compatibilidad física y afectan al comportamiento del firmware. Dos módulos pueden ser eléctricamente compatibles en el terminal y, sin embargo, comportarse de forma diferente desde el punto de vista del programa que los controla. Las letras de revisión dentro de los bloques de variante y final son los indicadores de esa diferencia. El módulo contador FM 350-1 Consideremos el módulo contador FM 350-1. Se lanzó con cuatro números de pedido sucesivos: 6ES7 350-1AH00-0AE0, 6ES7 350-1AH01-0AE0, 6ES7 350-1AH02-0AE0 y 6ES7 350-1AH03-0AE0. Estos pertenecen a la misma familia de módulos. Son revisiones de hardware sucesivas, y cada una se identifica en la documentación de Siemens como versión 1. El contador de revisión avanza en la parte central de la cadena, en la sección 1AH00, 1AH01, 1AH02, 1AH03, mientras que el grupo final permanece constante en 0AE0. El ejemplo muestra que la información de revisión no se limita al grupo final. Puede aparecer en el bloque de variantes, por lo que es necesario leer la cadena completa en lugar de solo ojearla. La carcasa de la CPU 315-2 DP El caso práctico más claro para un técnico de mantenimiento es la CPU 315-2 DP. Existen dos números de pedido comunes: 6ES7 315-2AG10-0AB0 y 6ES7 315-2AG14-0AB0. Ambos se venden y se describen como CPU 315-2 DP. Sin embargo, no se trata del mismo hardware. Son revisiones de hardware diferentes con un comportamiento distinto en cuanto a memoria y firmware.Esto es importante porque un módulo que se enciende no es automáticamente un reemplazo directo para la unidad que sustituye. Si el proyecto STEP 7 y el firmware del resto del rack esperan una revisión específica, un sustituto que parezca compatible podría introducir un comportamiento que el programa nunca probó. Esta lección se aplica a todas las CPU y a todos los módulos de función: la revisión forma parte de la especificación, no es una nota al pie. Dónde se encuentra físicamente el MLFB La documentación de Siemens S7-300 indica que el número de pedido y la versión aparecen en la parte inferior del panel frontal del módulo. En un módulo ya instalado en un rack, el panel frontal es la superficie que permite leer la información sin necesidad de extraer la unidad. Esta información impresa es la fuente de referencia cuando se tiene el módulo físico en la mano, y debe copiarse textualmente, incluyendo el guion y el grupo final.El MLFB también es visible en la configuración de hardware del proyecto STEP 7. Al abrir un proyecto, las entradas de los módulos contienen los números de orden del hardware configurado, lo que convierte al proyecto en una segunda fuente autorizada. Cuando una máquina documenta su compilación original, el proyecto y el panel físico deben coincidir. Si no coinciden, esta discrepancia constituye información de diagnóstico.Una tercera opción es la búsqueda de productos en el Soporte en línea de Siemens Industry. Al introducir un MLFB en dicha búsqueda, se obtiene la entrada del producto, donde se registran el estado del ciclo de vida, los productos sucesores y las notas de revisión. Esta es la forma correcta de confirmar el significado de un número de pedido cuando una lista o un compañero solo proporciona una cadena de texto sin formato. El catálogo, el panel y el proyecto deben consultarse conjuntamente, y el MLFB es la clave que los conecta. Reglas prácticas para realizar pedidos Las siguientes reglas se derivan directamente de la estructura descrita anteriormente. Se presentan como normas de disciplina, no como opiniones.6. Coincidencia de caracteres MLFB completos siempre que la parte exacta esté disponible. Una coincidencia solo con el prefijo y el rango no garantiza la identificación del producto. La cadena completa identifica el artículo; una cadena parcial identifica una familia.7. Cuando solo esté disponible una revisión diferente, compruebe la compatibilidad antes de confirmar los cambios. Confirme el estado del firmware del sistema de destino y del sistema de desarrollo, y prepárese para realizar una actualización de firmware cuando sea compatible y el proyecto pueda integrarla.8. Nunca haga un pedido basándose únicamente en la descripción. "SM331 analógico de 8 canales" es una descripción, no un número de pedido, y puede corresponder a más de una línea de pedido. Una descripción acota la búsqueda; el MLFB la cierra.9. Trate cada par de prefijo idéntico y sufijo diferente como una diferencia genuina hasta que el catálogo demuestre lo contrario. Los grupos finales pueden codificar variantes de empaquetado y versión, además de la función, por lo que un módulo con prefijo idéntico y sufijo diferente requiere una verificación en el catálogo en lugar de una suposición.10. Registre el código MLFB en el archivo de mantenimiento cuando se instale un módulo, no cuando falle. La persona que más necesita este número es la que trabaja bajo presión de tiempo, y el panel es difícil de leer desde el pasillo.En el caso específico de los repuestos S7-300 y S7-400, un proveedor que publique números de pedido completos en lugar de descripciones vagas reduce considerablemente la incertidumbre. Un catálogo organizado por MLFB, como el de Siemens Parts Listings, permite comparar la cadena de caracteres que se lee en el panel con la que se vende. Tabla de referencia: módulos comunes S7-300, S7-400 y módulos adyacentes La tabla que aparece a continuación enumera los módulos más solicitados con sus números de pedido exactos. Cada número de pedido es una cadena de texto; la columna de funciones contiene un resumen en lenguaje sencillo, y la columna de notas indica cualquier información que el comprador deba leer antes de realizar el pedido. Cuando se necesita un módulo para un sistema PLC, consultar una lista de referencias como esta en los listados de PLC es más rápido que leer cada descripción individualmente.Módulo | Número de pedido (MLFB) | Función | NotasSM321 DI 16xDC24V | 6ES7 321-1BH02-0AA0 | Entrada digital, 16 puntos, 24 V CC | Entrada CC estándar de 16 puntos para S7-300; el cableado configura el comportamiento como sumidero o fuente.SM321 DI 16xDC24V, entrada de fuente | 6ES7 321-1BH50-0AA0 | Entrada digital, 16 puntos, 24 V CC, variante de fuente | Mismo rango y número de puntos que el 1BH02; el bloque de variante es diferente, por lo que la conexión eléctrica también lo es.SM321 DI 16xAC120/230V | 6ES7 321-1FH00-0AA0 | Entrada digital, 16 puntos, 120/230 V CA | Módulo de entrada CA; la clase de voltaje se encuentra en el bloque de variantes, no en los dígitos del rango.SM321 DI 32xDC24V | 6ES7 321-1BL00-0AA0 | Entrada digital, 32 puntos, 24 V CC | Densidad de 32 puntos; verifique los requisitos de terminales y conectores para el número de puntos.SM322 DO 32xDC24V/0.5A | 6ES7 322-1BL00-0AA0 | Salida digital, 32 puntos, 24 V CC, 0.5 A | Módulo de salida de la misma densidad; rango de 322 marcas de salida digitalSM323 DI16/DO16 | 6ES7 323-1BL00-0AA0 | Entrada y salida digital combinadas | Módulo combinado; la gama 323 indica la clase de entrada/salida mixtaSM331 AI 8x12bit | 6ES7 331-7KF02-0AB0 | Entrada analógica, 8 canales, 12 bits | El rango 331 indica entrada analógica; la resolución de 12 bits se especifica en el bloque de variantes.SM332 AO 4x12bit | 6ES7 332-5HD01-0AB0 | Salida analógica, 4 canales, 12 bits | Rango 332 marcas de salida analógicaPS307 2A | 6ES7 307-1BA01-0AA0 | Fuente de alimentación, 24 V CC, 2 A | Módulo de alimentación; la corriente nominal se lee del bloque de variantesPS307 5A | 6ES7 307-1EA01-0AA0 | Fuente de alimentación, 24 V CC, 5 A | Mismo rango que la unidad de 2 A, mayor corriente; las dos difieren en el bloque de variantes.CPU 314 | 6ES7 314-1AG14-0AB0 | CPU, clase compacta | Rango de CPU 314; las letras de revisión aparecen antes del grupo finalCPU 315-2 DP | 6ES7 315-2AG10-0AB0 | CPU con interfaz PROFIBUS DP, revisión de hardware anterior | Descrita de forma idéntica a la 2AG14 en muchos listados, pero con una revisión de hardware diferente.CPU 315-2 DP, revisión posterior | 6ES7 315-2AG14-0AB0 | CPU con interfaz PROFIBUS DP, revisión de hardware posterior | Difiere en revisión del 2AG10; confirme las expectativas del proyecto y del firmware antes de sustituirlo.IM 153-1, ET 200M | 6ES7 153-1AA03-0XB0 | Módulo de interfaz para E/S distribuidas ET 200M | Grupo de salida 0XB0, el patrón que se observa en los módulos de la familia ET 200, a diferencia del 0AB0 en los módulos S7-300.Contador FM 350-1 | 6ES7 350-1AH03-0AE0 | Módulo de función, contador | La información de revisión se encuentra en el bloque de variante (1AH03); el grupo final es 0AE0SM 1231 AI 4xRTD (S7-1200) | 6ES7 231-5PD30-0XB0 | Entrada analógica para S7-1200, cuatro canales RTD | Pertenece a una generación de controladores diferente; no lea sus bloques utilizando las convenciones del S7-300CPU SMART S7-200 SR20 | 6ES7 288-1SR20-0AA0 | CPU compacta para la serie SMART S7-200 | La serie 6ES7 288 tiene su propio esquema dentro del mundo 6ESConector PROFIBUS DP, salida de 90 grados | 6ES7 972-0BA12-0XA0 | Conector de bus para PROFIBUS DP | Pieza accesoria; el grupo 0XA0 indica una clase de embalaje y variante distinta.Dos patrones merecen ser comentados. El primero es que un mismo rango contiene varios bloques variantes, como lo demuestran las 321 filas. El segundo es que los grupos finales no son uniformes entre las familias: 0AB0, 0XB0, 0AE0 y 0XA0 aparecen arriba, y pertenecen a diferentes familias y clases accesorias. El último bloque se lee en el contexto del prefijo, no de forma aislada. Comprar existencias antiguas: por qué la cadena exacta es la clave de búsqueda Los mercados en línea y los vendedores de excedentes indexan los módulos mediante la cadena MLFB exacta. El motor de búsqueda no sabe que usted se refería a un conector de 40 pines cuando escribió un número de 20 pines, ni que la letra de revisión sea relevante para su proyecto. Coincide con caracteres. Esto significa que la clave de búsqueda es la cadena MLFB exacta, y nada menos que esta cadena exacta garantiza la obtención de la pieza correcta.Las diferencias de revisión son la causa más frecuente de problemas en las compras de excedentes. Un anuncio que muestra una fotografía de un módulo que parece correcto puede tener un número de pedido con una revisión diferente a la que necesita. Dado que un artículo excedente suele ser una sola unidad física, no hay una segunda unidad que corrija el error. Antes de realizar el pago, verifique la cadena impresa en el anuncio con la cadena que aparece en su panel o en su proyecto.Antes de pagar un sobreprecio por existencias antiguas, confirme el estado del ciclo de vida del número de pedido a través del Soporte en Línea de Siemens Industry. Este portal registra si un producto está activo, en fase de descontinuación o discontinuado, y si existe un sucesor. El estado del ciclo de vida es el factor que determina si se justifica el sobreprecio. Un módulo que ya no recibe soporte vale lo que cuesta su disponibilidad; un módulo con un sucesor activo no vale más que el sucesor. Reglas del catálogo Los diez puntos anteriores se resumen en un breve conjunto de reglas para interpretar cualquier número de pedido de Siemens.11. Un MLFB identifica un tipo de producto; un número de serie identifica una sola unidad. No los confunda.12. Lea los bloques en orden: prefijo, nivel de integración, rango, variante, grupo final.13. El prefijo determina el esquema. 6ES, 6GK y 6SL no comparten posiciones de campo.14. Los dígitos del rango nombran la familia y la clase del módulo; el bloque de variantes distingue a los módulos hermanos.15. El grupo final contiene información sobre versiones, longitudes, número de pines y embalaje. Léala siempre.16. Las letras de revisión pueden ubicarse tanto en el bloque de variantes como en el grupo final. La cadena completa es importante.17. Ordenar por cadena exacta. Una descripción limita la búsqueda; MLFB la cierra.18. Un sustituto encendido no es automáticamente compatible. Compruebe la revisión con respecto al proyecto y el firmware.Preguntas frecuentes¿Dónde encuentro el MLFB en mi módulo?En los módulos S7-300, el número de pedido y la versión aparecen en la parte inferior del panel frontal, donde se pueden leer con el módulo instalado. La configuración de hardware de STEP 7 también incluye los números de pedido de cada módulo configurado, por lo que un proyecto abierto constituye una segunda fuente. Una tercera fuente es el buscador de productos de Siemens Industry Online Support, que devuelve una entrada de producto al introducir un MLFB.¿Cuál es la diferencia entre un MLFB y un número de serie?MLFB es una designación de tipo de producto. Todas las unidades de ese tipo la comparten. Un número de serie identifica una unidad individual y aparece solo una vez. El MLFB es lo que usted pide; el número de serie es lo que usted citaría si necesitara rastrear una unidad específica para el servicio técnico o la garantía.¿Importa el último bloque del número de pedido?Sí. El grupo de pines final indica la versión, la longitud, el número de pines y las variantes de empaquetado. El conector frontal de 20 pines 6ES7 922-3BD20-0AB0 y el de 40 pines 6ES7 922-3BD20-0AC0 solo se diferencian en este aspecto, y los sufijos 0AF0 y 0AH0 indican las longitudes de 5,0 m y 8,0 m, respectivamente. Un prefijo idéntico con un grupo de pines final diferente corresponde a una compra distinta.¿Puedo instalar un 315-2AG14 en el lugar donde antes había un 315-2AG10?Ambos se identifican como CPU 315-2 DP, pero corresponden a revisiones de hardware diferentes. La compatibilidad física no es el único factor; el proyecto STEP 7 y el firmware del rack requieren un comportamiento de revisión específico. Verifique la compatibilidad de la revisión con su proyecto antes de considerar la sustitución como equivalente y prepárese para una actualización de firmware si el sistema la admite.¿Por qué dos listados para el mismo módulo terminan de forma diferente?Dado que las descripciones no corresponden al mismo módulo, una diferencia en el grupo final indica una diferencia en la versión, la longitud, el número de pines o el empaquetado. Por lo tanto, dos descripciones que coinciden en todo excepto en los caracteres finales describen dos líneas de pedido distintas. Considere esta divergencia como relevante y consulte el catálogo en lugar de asumir que la descripción más económica es equivalente.¿Son 6ES7 y 6ES5 lo mismo?No. Ambos se encuentran bajo el prefijo de automatización 6ES, pero el dígito de nivel de integración separa las generaciones. 6ES5 pertenece a la generación S5 y 6ES7 a la generación S7. Una pieza de una generación no coincide con el número de orden de la otra, y los significados de los bloques internos no se transfieren.¿Qué debo hacer si no está disponible la revisión exacta?Determine la revisión exacta consultando el panel, el proyecto STEP 7 o la entrada de Soporte en línea para la industria. Luego, verifique si la revisión disponible más cercana está documentada como compatible con su configuración. Confirme el estado del firmware del reemplazo, planifique una actualización si es necesario y verifique el estado del ciclo de vida tanto del original como del sustituto antes de realizar una compra de excedentes.¿Aparece el número de pedido en algún otro lugar además del panel?El cuadro de diálogo Información del módulo en STEP 7 muestra el número de pedido de un módulo en línea, lo cual resulta útil cuando el panel es difícil de leer. La configuración del proyecto y la búsqueda en el Soporte en línea de la industria cubren el caso sin conexión. Si las tres fuentes están disponibles, deberían coincidir; si difieren, el panel impreso de fábrica es la referencia para lo que está instalado físicamente.-------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).. 
  • Mitsubishi FX2N en 2026: El ladrillo de 1991 que se niega a morir.
    Mitsubishi FX2N en 2026: El ladrillo de 1991 que se niega a morir. Sep 11, 2026
     Piensa en qué otras cosas de 1991 siguen funcionando cada mañana. Quizás una máquina de fax en una oficina gubernamental. Una prensa de rodamientos cuyo manual nadie conserva. Y, en decenas de miles de fábricas desde el Golfo de México hasta los Grandes Lagos, la Mitsubishi FX2N: un ladrillo de plástico gris oscuro, aproximadamente del tamaño de un diccionario grueso, con un puerto de programación redondo de ocho pines en el frontal, sin pantalla, sin menú, sin opiniones.Mitsubishi lanzó el FX2N en 1991 como su micro PLC de gama media. El ingeniero que lo puso en marcha ya se jubiló. Su aprendiz también. La persona que lo repara hoy no había nacido cuando se envió la unidad, y probablemente trabaja con un portátil más moderno que toda la sala eléctrica de la máquina. Sin embargo, el sistema sigue funcionando. Las líneas de envasado en Dubái funcionan con él. Los sistemas de bombeo de agua en Texas funcionan con él. Los equipos auxiliares de moldeo por inyección en Egipto, los sistemas de transporte en Polonia, los equipos OEM repartidos por Oriente Medio, Asia, África y Europa del Este, todos funcionan con él.Esta es la situación que nadie en la sede central quiere admitir. Mitsubishi descontinuó el FX2N hace mucho tiempo. Fue reemplazado por el FX3U, luego por el FX5U y la plataforma iQ-F, y cada generación hizo que el modelo anterior fuera menos atractivo: software diferente, cableado diferente, una forma de pensar diferente. Las piezas nuevas de stock antiguo del FX2N son cada vez más escasas y los precios de los excedentes suben. Y aun así, las máquinas siguen funcionando.No tengo ningún apego sentimental a este hardware. Es viejo. Es lento. No tiene puerto Ethernet, ni servidor web, y nunca los tendrá. Pero ya está pagado, está cableado, funciona correctamente y no se reinicia solo un martes por una actualización que nadie aprobó. La mitad de las veces que una planta me llama porque un FX2N está "muerto", el PLC está bien y el pánico no. La otra mitad, la solución es una batería, un cable o un módulo de repuesto que debería haber estado guardado durante años.Aquí les presento la información práctica, tal como se la transmitiría a un ingeniero en un banco de trabajo grasiento. Seis aspectos clave que deben comprender sobre la FX2N en 2026, y luego el inventario de repuestos que mantiene una planta entera de estas máquinas en funcionamiento. 1. Por qué este ladrillo de 1991 se niega a morir El FX2N se resiste a morir por una razón sencilla: prácticamente no hay nada en su interior que pueda fallar. Su única función es escanear. Lee las entradas, ejecuta el algoritmo paso a paso, escribe las salidas y repite el proceso. Ese ciclo es todo el producto. No hay sistema operativo que parchear, ni actualización de firmware que pueda inutilizarlo, ni secuencia de arranque que pueda bloquearse, ni servicio en la nube que pueda dejar de funcionar y dejar tu equipo inoperativo. Un FX2N se enciende y ejecuta tu proceso en el tiempo que tarda una pantalla moderna en terminar de animar su logotipo.El programa reside en la EEPROM. Este detalle es crucial, ya que es el aspecto más incomprendido de toda la plataforma. El código no se almacena en la RAM ni en la batería. Si se corta la alimentación, se pierde la batería o se envía el PLC a través del océano en una caja de trapos, el programa seguirá ahí al llegar. Mitsubishi diseñó el FX2N con 8000 pasos de memoria de programa de serie; los programas más complejos se almacenaban en una cinta EEPROM opcional, y en todos los casos, el almacenamiento del programa era no volátil. La pérdida de energía nunca representó un problema para el programa. El temor a que "el programa desapareciera al producirse un corte de energía" casi siempre se debe a otra causa: una batería agotada que borra los datos almacenados (que se explica en la sección 2), una carga defectuosa que sobrescribe el código correcto (que se explica en la sección 3) o una cinta de memoria que se estropeó por el paso del tiempo.El resto del diseño es ingeniería industrial pura. El diagrama de circuitos es sencillo y fácil de recordar: X para entradas, Y para salidas, M para relés internos, D para registros de datos, T para temporizadores, C para contadores, con relés especiales como el M8000 para tareas del sistema. El conjunto de instrucciones es tan pequeño que una persona puede recordarlo durante treinta años. Las unidades base venían en tamaños desde el FX2N-32MR hasta el FX2N-64MR y el FX2N-80MR, con el FX2N-32MT y sus versiones con transistores para tareas de alto ciclo. La expansión de E/S se acopla al lateral de la base, y los módulos de funciones especiales como el FX2N-4AD y el FX2N-4DA se conectan al mismo bus y se comunican con las instrucciones FROM y TO.Y su parte mecánica resiste sin problemas lo que suele fallar en los equipos más modernos. No tiene ventilador que se obstruya, ni disco duro, ni pantalla táctil que se agriete, ni tarjeta SD que se corrompa. Es un dispositivo sellado con tornillos de terminal. Colócalo en un armario con una temperatura lo suficientemente alta como para que un relé inteligente moderno se queje, y el FX2N seguirá funcionando sin problemas, como lo ha hecho desde la primera administración Bush.Por eso el dispositivo perdura más que los ingenieros: nada en él es frágil, excepto las partes que se tratan en este artículo. La batería, el software, las placas de comunicación, los dispositivos de salida, los condensadores de la fuente de alimentación. Esos son los puntos débiles, y todos son manejables si se les trata como piezas de desgaste. 2. Qué protege realmente la batería F2-40BL (y qué temes que se te caiga) Pregúntale a un grupo de ingenieros de mantenimiento qué protege la batería F2-40BL en una FX2N, y la mitad te dirá que mantiene el programa en funcionamiento. No es cierto. Repítete esto la próxima vez que alguien quiera descargar un programa a toda prisa a las dos de la mañana porque se encendió la luz de la batería.El programa se encuentra en la EEPROM, como se explicó en la sección 1. Lo que el F2-40BL realmente respalda es el área de datos enclavados: los relés M y los registros D marcados como enclavados en los parámetros del PLC, los contadores que almacenan los totales de producción y el reloj en tiempo real en los modelos que lo incluyen. Si se pierde la batería, se pierden esos valores. El circuito de escalera se restablece y sigue funcionando, y entonces la máquina arranca con los totales a cero y los valores de registro predeterminados que el programa asuma, lo cual puede ser bastante interesante si una receta se encuentra en registros D enclavados.Mitsubishi detecta una batería baja mediante un relé especial, el M8006 en la familia FX2N, y esta alerta se mantiene activada una vez que se dispara, por lo que no se desactiva automáticamente si se ignora durante tres semanas. Cuando la detecte, soluciónela. La batería dura años en un armario normal. El calor es lo que la deteriora prematuramente, por lo que la planta con el FX2N instalado junto a la puerta del horno cambia las baterías con más frecuencia que la planta con el panel de control climático. Esto no es un fallo de la batería, sino una cuestión de física.El procedimiento de intercambio es donde se guardan los datos. Hágalo con el PLC encendido. Con la alimentación aplicada, la CPU mantiene la RAM activa gracias a su propia fuente de alimentación, por lo que puede desconectar el F2-40BL antiguo, conectar el nuevo y no perder nada. La placa también incluye un condensador que le proporciona un período de gracia si insiste en reemplazar la unidad defectuosa, pero no confíe sus totales de producción a un período de gracia. Encienda la unidad y reemplácela con la unidad en funcionamiento. Solo toma noventa segundos y ese es el truco.Una última aclaración: si la batería lleva mucho tiempo descargada y la máquina empieza a fallar, la solución no es simplemente cambiar la batería y encogerse de hombros. Los valores almacenados se han perdido. Es necesario reconfigurar los puntos de ajuste y los totales, y precisamente por eso las plantas inteligentes guardan un registro escrito de cuáles deberían ser esos valores, o los cargan a partir de los parámetros almacenados en el programa, o ambas cosas. Una batería descargada es un fastidio. Una batería descargada sin registro de los valores almacenados supone un mal día. 3. La batalla del software: GX Developer, Windows 11 y la lotería de controladores SC-09 Ahora viene la parte que hace llorar a los ingenieros jóvenes: hablarle al ladrillo. El FX2N se programaba con GX Developer, o con el aún más antiguo FXGP/WIN para los verdaderos veteranos, y eso sigue siendo cierto en 2026. La generación FX2N nunca recibió el soporte adecuado en el software más reciente. GX Works2 se creó para la generación FX3U y FX3UC y la familia FX3G; el FX2N quedó fuera de esa fiesta, o solo fue recibido a medias dependiendo de la compilación regional. GX Works3 pertenece por completo al mundo FX5U e iQ-F. Así que la herramienta para un FX2N hoy en día sigue siendo GX Developer, un programa cuyo último apogeo fue la era de Windows XP.Ejecutar GX Developer en Windows 10 u 11 es toda una odisea. A veces se instala y funciona correctamente. Otras veces se instala y se bloquea al abrir un proyecto. En ocasiones, el propio instalador presenta problemas de compatibilidad que no se solucionan ni con solo hacer clic derecho y seleccionar "Ejecutar como administrador". La solución más fiable es usar una máquina virtual con Windows XP o Windows 7, conectar el USB al sistema operativo invitado y disfrutar de GX Developer en su máximo esplendor. Si tienes un portátil antiguo con un puerto serie, posees un tesoro. Etiquétalo y guárdalo en un cajón del que nadie te lo pida prestado.Luego viene el cable. El puerto de programación FX2N utiliza el protocolo serie FX en un conector redondo de ocho pines, y la forma oficial de acceso era mediante el SC-09, un convertidor que se colocaba entre ese puerto y el puerto serie de una PC. El SC-09 original ya no está disponible en el catálogo, y lo que se compra en 2026 es un clon USB. El mercado de clones es una lotería de controladores. Algunos clones llevan chips CH340, otros chips Prolific, algunos afirman usar FTDI, y otros son chips FTDI falsificados para los que Windows moderno se niega a cargar controladores. Puedes pasar una tarde instalando tres conjuntos de controladores diferentes y aun así terminar viendo un error de "el dispositivo no se puede iniciar".Reglas de campo para la lucha de cables. Compre el cable a alguien que lo venda como un cable para PLC, no como un cachivache USB cualquiera. Mantenga el número de puerto COM bajo, porque el antiguo GX Developer se enoja con números de puerto altos. Ajuste la velocidad de transmisión a lo que esperan los parámetros del PLC. Y nunca conecte el cable a un FX2N encendido a menos que sepa que el adaptador está aislado. El SC-09 original tenía aislamiento en el lado del PLC. Muchos de los clones baratos no lo tienen, y un buen bucle de tierra de una computadora portátil sobre una toma de tierra inestable puede quemar el puerto de programación del PLC. Eso convierte un problema de cable de veinte dólares en un problema de CPU de trescientos dólares, y lo he visto suceder dos veces. Apague el PLC, conecte y encienda. Ese hábito por sí solo le ahorra a una planta más dinero que cualquier otro consejo de este artículo.Archiva el programa correctamente mientras el software aún esté en funcionamiento. Sube el archivo desde el PLC, guárdalo en dos ubicaciones, exporta un listado de texto e imprime una copia que guardes en el armario eléctrico, si tienes sentido común. Llegará el día en que la única copia de ese programa esté en un portátil que no arranque, y a la máquina no le importarán tus sentimientos. 4. Los módulos que se están secando La unidad base es solo la mitad de la máquina. A su alrededor se encuentra el ecosistema que convirtió al FX2N en un equipo robusto y fiable de gama media, en lugar de un simple juguete: módulos analógicos, tarjetas de comunicación y E/S adicionales. Aquí es donde la escasez se nota más, porque la CPU base fue construida para durar, pero el ecosistema que la rodea está desapareciendo más rápido que los propios componentes.La FX2N-485-BD era la placa de comunicación principal, que proporcionaba al PLC un puerto RS-485 para comunicarse con variadores de frecuencia, HMI y otros PLC, incluyendo la sencilla red N:N de la FX2N entre múltiples unidades. La FX2N-232-BD añadía un puerto RS-232C real para escáneres de códigos de barras, impresoras y enlaces con PC. La FX2N-4AD incorporaba cuatro entradas analógicas y la FX2N-4DA cuatro salidas analógicas; si su máquina lee un transmisor de presión o acciona un posicionador de válvula, sabrá exactamente a qué módulo me refiero. En el lado de E/S, la FX2N-16EX y la FX2N-16EYR ampliaban el número de puntos con bloques de entrada y salida de relé, y la FX2N-16EYT era la versión con salida de transistor para trabajos de alto ciclo. La FX2N-4AD-PT y la FX2N-4AD-TC gestionaban RTD Pt100 y termopares para los usuarios que medían temperatura.Módulo | Puesto | Dónde suele encontrarseFX2N-4AD | Cuatro entradas analógicas | Transmisores de presión, nivel y caudalFX2N-4DA | Cuatro salidas analógicas | Posicionadores de válvulas, referencias de velocidad de accionamientoFX2N-485-BD | Tarjeta de comunicación RS-485 | Enlaces de accionamiento, HMI, multi-PLC N:NFX2N-232-BD | Tarjeta de comunicación RS-232C | Escáneres, impresoras, conexión con PCFX2N-16EX | Bloque de entrada de CC de dieciséis puntos | Expansión de E/SFX2N-16EYR | Bloque de salida de relé de dieciséis puntos | Expansión de E/S, cargas de conmutaciónSC-09 | Cable de programación y convertidor | Comunicación con el PLCNinguno de estos componentes se encuentra ya en el catálogo activo de Mitsubishi. Lo que queda es stock antiguo en buen estado, y está desapareciendo. Una planta que espera a que falle un motor 485-BD para comprar repuestos pagará lo que pida el último vendedor en internet. Una planta que compra repuestos cuando las piezas escasean puede elegir. Cuando vea stock antiguo en buen estado de los módulos que su planta utiliza, cómprelo entonces, no cuando ya no haya existencias.Una ventaja que facilita el almacenamiento es que los módulos de funciones especiales se identifican por su posición en el bus y se controlan con las instrucciones FROM y TO, por lo que un módulo de reemplazo no necesita coincidir con el lote de serie original. El programa se comunica con la posición cuatro de la misma manera, independientemente de si el módulo en esa posición se envió en 1998 o en 2004. Si se tienen en cuenta los interruptores de estación y la configuración, el reemplazo se realiza en minutos en lugar de reescribir el código.Cuando busques este tipo de componentes, la categoría de piezas para PLC de Mitsubishi es un buen punto de partida. Tienen en stock CPU FX2N, bloques de E/S, placas de comunicación y baterías; la sección de productos antiguos de Mitsubishi que los grandes distribuidores dejaron de comercializar hace años. 5. ¿Qué es lo que realmente falla en el campo? Tras décadas de visitas de campo, esto es lo que realmente acaba con los FX2N, aproximadamente en el orden en que lo he visto.Primero, los condensadores de la fuente de alimentación. La fuente de alimentación interna del FX2N es una fuente conmutada diseñada en la década de 1990, y tras décadas de calor, los condensadores electrolíticos envejecen: el electrolito se seca, la ondulación aumenta y los rieles se debilitan. El síntoma clásico es que la máquina se reinicia cuando se activa el contactor principal, o que las salidas caen momentáneamente, o que las comunicaciones se interrumpen sin motivo aparente. Muchas de las llamadas que he recibido sobre "el PLC está fallando" se debían simplemente a una fuente de alimentación llena de condensadores desgastados. Unos cuantos condensadores nuevos y un soldador pueden devolverle la vida útil al equipo durante otra década. Si no sabes soldar, para eso está la CPU de repuesto que tienes en la estantería.Las salidas de relé soldadas ocupan el segundo lugar. Tras millones de operaciones de conmutación de bobinas de contactores y electroválvulas, los contactos del relé en un FX2N-32MR o un FX2N-16EYR acaban soldándose. El síntoma es una salida que no se desconecta: el diagrama de escalera indica apagado, pero la carga permanece conectada. Esto no es un defecto, sino un desgaste, y una electroválvula que se activa diez veces por minuto reduce la vida útil del relé más rápido de lo que se cree. La solución consiste en cambiar el módulo, y la conclusión es que la vida útil de la salida del relé se mide en operaciones, no en años.Las salidas de transistor quemadas son la tercera causa más común, y generalmente se deben a un problema de cableado. En las unidades MT, las cargas inductivas sin diodos de protección en paralelo con la bobina terminarán dañando el dispositivo de salida, ya sea por cortocircuito o circuito abierto, y un cortocircuito en la salida puede dañar también su común. Antes de culpar al PLC, revise el supresor en paralelo con la bobina del contactor. El PLC estaba siguiendo las instrucciones; la bobina estaba respondiendo.Los puertos de programación dañados ocupan el cuarto lugar, y la sección 3 ya explicó la causa: adaptadores USB-serie no aislados conectados a un PLC en funcionamiento. La solución es un hábito, no una pieza. Apague, conecte y encienda. Enséñeselo a todos los que manipulan la máquina.Luego vienen las fallas aburridas que superan en número a todas las anteriores. Tornillos de terminales sueltos después de años de ciclos térmicos. Polvo. Una fuente de alimentación de sensor de 24 V CC que cae hasta que las entradas empiezan a funcionar mal. Un fusible quemado que todos pasan por alto durante una hora. Un cable de extensión entre la base y un bloque de expansión que se aplastó cuando alguien trabajó en el gabinete. Primero la fuente de alimentación, luego el riel de 24 V, luego el cableado y los fusibles. Solo entonces culpar a la CPU. Y cuando el LED de ERROR en el frente te está señalando, lee el código de error antes de empezar a tirar piezas al panel. El patrón de parpadeo y los registros de datos especiales te dirán qué cree la CPU que está mal, y la CPU generalmente tiene razón en esa parte. 6. La cruda realidad: ¿Seguir corriendo o migrar? En algún momento, en cada planta que utiliza procesadores FX2N, surge la pregunta: ¿migramos este equipo o lo mantenemos en funcionamiento? Analice la situación detenidamente antes de que el departamento de marketing lo haga por usted.Comencemos con el costo de no hacer nada. Una CPU FX2N usada o nueva de un proveedor de excedentes confiable cuesta una fracción de lo que cuesta una tarde de inactividad de la línea, y se instala en el mismo riel, el mismo cableado y el mismo programa. Si la máquina genera ganancias y el proceso funciona, reemplazar el PLC no es una mejora. Es un proyecto con un perfil de riesgo, y cada migración que he visto introdujo al menos un nuevo modo de falla que no existía antes. Los equipos antiguos fallan de maneras conocidas. Los equipos nuevos fallan de maneras que se aprenden.Si decides migrar, asegúrate de saber cuánto te cuesta realmente cada opción.El FX3U es lo más parecido a un sucesor natural, pero aún así no es una simple sustitución. No es compatible a nivel de pines con el FX2N. La disposición de los terminales es diferente, el montaje también, y cada cable debe volver a conectarse y revisarse. La programación es más sencilla: la familia FX mantuvo una amplia compatibilidad de instrucciones, por lo que gran parte del esquema de programación se conserva, pero todo lo que afecte a los módulos de funciones especiales, las instrucciones de comunicación o el antiguo mapa de dispositivos requiere una revisión minuciosa, y cada módulo de expansión FX2N en el riel debe comprobarse con la lista de compatibilidad del FX3U. Se trata más bien de un recableado con conversión de programa, no de un simple reemplazo.Software de programación | GX Developer o FXGP/WIN | GX Developer o GX Works2 | GX Works3Cableado | Línea base | Volver a terminar todo | Volver a terminar todoReutilización de programas antiguos | Línea base | Parcial, requiere una conversión | Reescritura completa en un nuevo entornoPuertos integrados | Puerto de programación serie | USB y serie | Ethernet integradoLa plataforma FX5U e iQ-F son completamente distintas. GX Works3, proyectos estructurados, una nueva forma de organizar programas, una lógica totalmente rediseñada y un nuevo cableado. A cambio, se obtiene conectividad Ethernet integrada, lo cual es realmente valioso si la planta requiere recopilación de datos o protocolos HMI modernos que la FX2N simplemente no admite. La FX2N no tiene Ethernet y nunca la tendrá. Si el proceso necesita comunicarse con los sistemas empresariales, esa es una razón de peso para migrar, no una simple moda.Por lo tanto, los motivos reales para migrar son: cuando se agotan las piezas de repuesto importantes y las fallas comienzan a acumularse; cuando la máquina necesita comunicaciones que el FX2N no puede proporcionar; cuando la persona que realmente entiende el programa se jubila y la documentación es escasa, porque migrar mientras esa persona aún trabaja es diez veces más barato que migrar después; y cuando la máquina se va a reconstruir de todos modos. Entonces, migre a la luz del día, con un plan, y mantenga la unidad antigua intacta hasta que la nueva haya funcionado una semana completa de producción sin fallas. Un FX2N en funcionamiento es un documento de referencia tangible.Y si bien usted maneja la flota mixta que la mayoría de las plantas tienen, con equipos antiguos junto a equipos nuevos en el mismo gabinete, conviene estandarizar dónde compra. La sección de automatización industrial de un buen proveedor ofrece los equipos modernos, y la sección de Mitsubishi ofrece los equipos más antiguos, y ambos terminan formando parte de su panel de control. El estante de repuestos que toda planta FX2N necesita Si su planta utiliza varias unidades FX2N, prepare el inventario antes de que se produzcan las fallas, no después. Esta es la lista de componentes que debería tener en stock una planta que utiliza varias máquinas FX2N, y yo defendería esta lista ante cualquier intento de venta adicional por parte del distribuidor.Artículo | Stock | Por qué merece su lugarCPU FX2N de repuesto, modelo de su base más común: FX2N-32MR, FX2N-64MR o FX2N-80MR, según corresponda | Una por planta | Un procesador averiado se reemplaza en treinta minutos en lugar de requerir una reparación de emergencia de tres días.Placa de comunicaciones FX2N-485-BD | Una | La placa de comunicaciones más buscada en el mercado de excedentes, y la que se agota primero.Cable SC-09 o un cable USB clonado que funcione correctamente | Uno de repuesto | Los cables se estropean, se pierden y se piden prestados, y la lotería de los controladores no espera a nadie.Baterías F2-40BL | Dos | Cámbielas el día que el M8006 se desplace y no volverá a perder un valor bloqueado.Bloque de salida de relé FX2N-16EYR | Uno | Los relés soldados son imprescindibles en máquinas de alto ciclo.FX2N-4AD, si usa analógico | Uno | El módulo no lo encontrará rápidamente cuando un bucle transmisor comience a leer tonteríasCopias de seguridad del programa | Conservación permanente | Archivos del proyecto en dos ubicaciones más una lista impresa en el archivador.¿De dónde saldrá ese stock en 2026? El catálogo de Mitsubishi ya no incluye el FX2N, así que la respuesta honesta es el canal de excedentes: distribuidores de stock antiguo, intermediarios, reconstructores de maquinaria y especialistas que se dedicaron exclusivamente a los equipos Mitsubishi anteriores. Cuando encuentre un proveedor de repuestos para PLC que realmente tenga stock del FX2N, verifique lo que envían y luego compre todo lo que tengan en stock, porque el mercado solo se mueve en una dirección.El FX2N no te sobrevivirá. Nada lo hace. Pero sin duda sobrevivirá a tus excusas por no tener una CPU de repuesto, una batería nueva y un cable que funcione. A la máquina que tienes en la tienda no le importa que la plataforma esté descatalogada. Le importa escanear. Mantén el estante abastecido, guarda el programa, mantén la batería en buen estado, y ese cacharro de 1991 seguirá dando sus frutos mientras los contables discuten sobre con qué reemplazarlo. Eso no es nostalgia. Eso es simplemente un buen mantenimiento.URL Slug: mitsubishi-fx2n-still-running-guide--------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).. 
  • Solución de problemas de ControlNet: Un procedimiento de campo para restablecer la red.
    Solución de problemas de ControlNet: Un procedimiento de campo para restablecer la red. Sep 09, 2026
     A las 2:17 de la madrugada te despierta el teléfono, y la voz al otro lado se salta el saludo. El nodo 14 se ha caído y la línea está caída. El tráfico programado a través del 1756-CNB se detuvo hace cuarenta minutos, los variadores están averiados y el electricista de turno ya ha vuelto a conectar todos los conectores a los que ha podido acceder. Quiere saber si vas a venir. Vas a venir. Antes de subirte al camión, llévate este artículo contigo.Esta es la situación con la que te encontrarás. Un enlace troncal ControlNet construido con cable coaxial 1786-RG6, conectado a una fila de 1756-CNB y 1756-CNBR módulos en racks ControlLogix, un 1788-CN2DN o dos que llevan E/S a DeviceNet, y un cronograma que RSNetWorx para ControlNet escribió hace años y nadie ha respaldado desde entonces. Rockwell cataloga ControlNet como Activo-Maduro, que es una forma educada de decir que todavía da soporte al producto, pero no está desarrollando más. La empresa prefiere venderle EtherNet/IP en conmutadores 1783, y es correcto intentarlo. Pero su planta todavía funciona con cable coaxial, y tiene que funcionar mañana. Este es el procedimiento de campo que restablece la red. Siga los pasos en orden y no omita los aburridos, porque es ahí donde suelen perderse estas llamadas. Herramientas que necesitas antes de empezar Reúna todo esto antes de salir del taller. Cada viaje de regreso al camión por una pieza faltante cuesta veinte minutos de una noche que ya es larga.· RSNetWorx para ControlNet, instalado y probado en su portátil. Asegúrese de saber qué versión utiliza y de que los archivos EDS de su portátil coincidan con los dispositivos de la red. Un portátil que no se ha utilizado en la planta en dos años le hará perder la primera hora actualizándose.· Una interfaz ControlNet para el portátil. La tarjeta CardBus 1784-PCC y el adaptador USB 1784-U2CN son los dos componentes que encontrará en el campo. Cargue el controlador y configúrelo en RSLinx antes de salir, y pruebe la tarjeta con una red real en el taller. Probarla por primera vez en un panel oscuro a las 3 de la mañana no es una buena idea.· El archivo de programación de respaldo. Este es el archivo .cnc que RSNetWorx guarda al poner en marcha una red. Si no lo tiene, su noche se acaba de alargar. Si lo tiene, pero tiene cinco años, desconfíe hasta que lo haya comparado con la red en funcionamiento.· Repuestos físicos: un trozo corto de cable coaxial 1786-RG6, dos terminadores de 75 ohmios, un conector de repuesto y algunos conectores BNC. Lleve un rollo completo de cable si el tramo principal es largo o discurre al aire libre.· Un módulo 1756-CNB o 1756-CNBR en buen estado, actualizado al firmware que utiliza su planta, en caso de que sea necesario el paso 6.· Un multímetro, una linterna, un pequeño espejo para leer las direcciones de los nodos detrás de los paneles y los archivos EDS de todos los dispositivos de terceros en la red, todo ello guardado en una memoria USB. Recorre la escalera en este orden. Las fallas de ControlNet se clasifican en cuatro categorías: el cable, el módulo, la programación y el nodo. Los modos de falla parecen similares en la pantalla del operador, y ahí radica el problema. Un nodo que se desconecta por la falta de un terminador se ve igual que un nodo que se desconecta porque su dirección entra en conflicto con la de otro nodo. El orden de las acciones no es una cuestión de preferencia. Primero revise la capa física, luego el módulo, después la programación, luego el nodo y, por último, reemplace el hardware. Cada paso elimina una clase completa de fallas, y ninguna de ellas requiere que confíe en la versión del operador. Paso 1: Primero, compruebe la capa física. ControlNet es una red programada y segmentada en tiempo que funciona a 5 Mbit/s en cable coaxial de 75 ohmios. Cada nodo tiene una ranura garantizada en una trama repetitiva, y todo el sistema depende de que la señal llegue limpia en cada toma. Las reflexiones destruyen esa señal, y las reflexiones provienen de una geometría deficiente: extremos abiertos, cable incorrecto, derivaciones, agua. La mayoría de las llamadas de "la red se cayó a las 2 AM" terminan aquí, en el cable, no en la programación. Comience en un extremo del troncal y avance hacia el otro. Apague lo que pueda antes de tocar el cable coaxial. No desconecte un troncal con corriente mientras la planta dependa de él, y nunca tire de un conector para "ver si salta una chispa". No saltará ninguna chispa y habrá cortado la red.Primero, verifique los terminadores. Un cable troncal ControlNet necesita exactamente dos, uno en cada extremo físico, y ambos deben ser de 75 ohmios. El 1786-XT es el componente correcto para este sistema. Un terminador faltante deja el extremo del cable abierto. La señal se refleja en ese extremo abierto, y los nodos cercanos se debilitan y pierden señal cuando el gabinete se calienta o se arranca un motor grande. Un terminador adicional es igual de perjudicial si cuelga de una derivación en medio del cable troncal, ya que convierte un segmento en buen estado en dos segmentos incompletos. La regla es simple: dos terminadores, en los extremos, nada más en el cable.Revisa todos los conectores BNC del maletero. Si están bien colocados, debes sentir que encajan con un clic y no puedes girar la carcasa contra el gato. Un conector que gira indica que la conexión falló hace años y ha ido empeorando desde entonces. Observa el pin central. Debe estar limpio, recto y completamente acoplado. La presencia de agua en un conector provoca una pérdida intermitente que ningún cambio en la programación solucionará, y la corrosión en la malla de protección produce el mismo efecto. Cuando encuentres un conector defectuoso, córtalo y reemplázalo por uno nuevo en lugar de apretarlo y esperar que funcione.Compruebe el cable en sí. El cable principal debe ser coaxial RG6 de cuatro blindajes (1786). El RG-59 transmitirá la señal solo una corta distancia y luego fallará, y el cable coaxial de TV sobrante que alguien usó para reparar una sección rota es peor que no reparar nada, porque pasa las pruebas de CC pero falla bajo carga. Si alguien empalmó el cable principal con un conector de barril, ese empalme es un punto de reflexión y una futura llamada a las 2 de la madrugada. Si alguien conectó en cadena el BNC de un módulo directamente al BNC del siguiente módulo en lugar de usar derivaciones, se trata de un cable que nunca debió haberse construido. Los dispositivos se conectan mediante derivaciones, con un cable de bajada corto desde la derivación hasta el nodo. Mantenga cada bajada a un metro o menos y entréguela lejos de los cables de alimentación.Luego, haga los cálculos. Un segmento de ControlNet está limitado a 1000 m de cable RG-6 y 48 nodos. Si su planta excede cualquiera de estos límites, debe haber un repetidor en la ruta, y el nodo problemático probablemente se encuentre al otro lado de dicho repetidor. Busque el repetidor y verifique su alimentación antes de continuar. Mientras recorre el cable, busque daños evidentes: cable coaxial aplastado detrás de un panel abatible, cable que pasa por un desagüe, agua estancada en una caja de registro subterránea, marcas de montacargas en la cubierta. Las fallas del cable ControlNet rara vez son misteriosas una vez que se examina el cable en sí.Si la red no se activa por completo, probablemente se trate de un cortocircuito o un circuito abierto. Si el LED de red de todos los nodos se apaga o parpadea al mismo tiempo, significa que el problema está en el troncal. No se trata de cuarenta módulos que fallaron simultáneamente. Aísle la falla metódicamente. Apague los nodos uno por uno, desconecte sus cables y observe si el resto de la red se ilumina en verde fijo. Al desconectar el cable que soluciona el problema, habrá encontrado la pieza culpable. Generalmente se trata de un cable aplastado, un conector mojado o una conexión dañada por una escalera. Repare ese problema y la red volverá a funcionar correctamente. Paso 2: Lea los LED del módulo. Los modelos 1756-CNB y 1756-CNBR ofrecen mucha información desde el panel frontal si se leen los indicadores en pares. El 1756-CNB cuenta con dos indicadores: uno para el estado del módulo y otro para el estado de la red. El 1756-CNBR cuenta con tres: uno para el estado del módulo y otro para cada canal redundante. El LED del módulo indica si el hardware está activo. El LED de red indica si se está comunicando. Lea primero el LED del módulo. Un módulo inactivo en el backplane nunca se comunicará con la red, independientemente de la calidad del cable.Indicador | Patrón | Qué significa | Qué hacerLED del módulo | Apagado | Sin alimentación o el módulo no está bien colocado en el panel posterior | Vuelva a colocar el módulo firmemente. Compruebe la fuente de alimentación del chasis y la ranura.LED del módulo | Verde fijo | Funcionamiento normal | Nada. Mover al LED de red.LED del módulo | Verde intermitente | Autodiagnóstico en curso o actualización del firmware | Espere. Si sigue parpadeando después de diez minutos, apague y vuelva a encender el chasis.LED del módulo | Rojo intermitente | Fallo recuperable, generalmente relacionado con la configuración o el firmware | Compruebe la revisión del firmware en el árbol de E/S de Studio 5000. Reinicie el dispositivo.LED del módulo | Rojo fijo | Fallo irrecuperable | Vuelva a conectar una vez. Si vuelve a encenderse el rojo, el módulo está averiado. Vaya al paso 6.LED de red | Apagado | El módulo está activo pero no se comunica con el enlace troncal | Compruebe la derivación, el cable de bajada y el enlace troncal detrás de este nodo. Ese es el primer paso.LED de red | Verde fijo | En línea y con tráfico programado | Normal. No hay nada que hacer.LED de red | Verde intermitente | Alimentado pero sin comunicación con la red | El nodo no puede detectar la red. Compruebe el terminador, el adaptador y la dirección del nodo.LED de red | Rojo, fijo o intermitente | Dirección de nodo duplicada o fallo grave de red | Apague el nodo. Compruebe su dirección con la de todos los demás nodos. Compruebe el enlace troncal.En un módulo 1756-CNBR con redundancia de medios, los dos indicadores de red deberían ser simétricos. Si uno se ilumina en verde fijo y el otro en rojo, significa que la falla reside en el cable o el terminador de ese canal, no en el módulo. Intercambie el cable y el terminador del canal sospechoso antes de descartar el módulo y evitará tener que reemplazar una pieza.Una regla básica puede ser muy útil. Cuando todos los nodos de la red fallan simultáneamente, el problema está en el tronco. Cuando solo un nodo falla y el resto funciona correctamente, el problema está en ese nodo, su conexión, su destino o su dirección. Establezca esta distinción a tiempo y no perderá tiempo trabajando en el lado equivocado de la red. Paso 3: Conéctese a RSNetWorx y verifique el horario. Antes de realizar cualquier cambio, conecte RSNetWorx para ControlNet a la red. Seleccione el controlador que coincida con su tarjeta de interfaz, explore la red y deje que el software la detecte. Anote la información que encuentre: cuántos nodos hay, cuáles están programados y cuáles no. Esta lista le servirá de guía durante el resto de la noche.Luego, hay que resolver la cuestión de quién es el propietario del cronograma. En ControlNet, el cronograma es la organización de quién habla en qué franja horaria. Se encuentra en dos lugares. El archivo .cnc lo almacena quien puso en marcha la red, y cada nodo programado guarda una copia de su parte. Cuando RSNetWorx se conecta y su archivo no coincide con el de la red, pregunta cuál conservar. Si la red ha estado funcionando correctamente y su archivo está obsoleto, cárguelo desde la red y guárdelo con un nombre nuevo. Si la red es el problema que le pidieron que solucionara y su archivo es el correcto, restáurelo desde el archivo. Tome esa decisión una sola vez, con cuidado, y dígalo en voz alta antes de hacer clic. Una elección incorrecta borra un cronograma en funcionamiento, y RSNetWorx no le avisará dos veces.Abra las propiedades de red y lea dos números: NUT y S_max. NUT, o tiempo de actualización de red, es la duración de la trama repetitiva que transporta todo el tráfico programado. El valor predeterminado es de 2 ms, y la mayoría de las plantas nunca necesitan más. S_max es la dirección de nodo más alta que la programación admitirá. Debe estar por encima de su nodo programado más alto. Si alguien agregó un nodo en la dirección 60 mientras S_max estaba en 50, ese nodo nunca se programará, sin importar cuántas veces lo ponga en servicio. Aumente S_max y luego ponga en servicio. Esta configuración en particular ha hecho que más ingenieros se desorienten que cualquier falla de cable que haya visto.RSNetWorx también muestra la distribución entre el ancho de banda programado y el no programado. El tráfico programado tiene un espacio garantizado en cada trama. El tráfico no programado, que incluye mensajes explícitos, cargas y programación, ocupa el espacio restante. Cuando una nueva conexión no se ajusta a la programación, RSNetWorx lo indica claramente. La solución consiste en aumentar el NUT o reducir el número de conexiones programadas; nunca es una solución milagrosa ni una segunda comisión con las mismas cifras.Mientras estés conectado, revisa cada nodo programado. RSNetWorx marca los dispositivos que están presentes pero no aparecen en la programación, y también marca los que no puede identificar. Ambas situaciones se muestran primero aquí y cada una tiene una solución diferente. Si la red parece funcionar correctamente en RSNetWorx, el problema es más específico de lo que se sugirió en la llamada telefónica, y el paso 4 lo resolverá. Paso 4: Encuentra el nodo que falta La planta indica que el nodo 14 no está disponible. RSNetWorx muestra 47 de 48 nodos. No confíe en el número de nodo impreso en la puerta del panel. Confíe en la dirección IP que el dispositivo tiene configurada, ya que ambas no coinciden desde la instalación del panel.Primero, confirme la dirección. Un 1788-CN2DN obtiene su dirección de nodo de los conmutadores del dispositivo, y las direcciones válidas van del 1 al 99. Anote la dirección que muestran los conmutadores, no la del diagrama. Un 1756-CNB almacena su dirección en el software, configurada mediante RSLinx o las propiedades del módulo en Studio 5000. Si la dirección real del dispositivo no coincide con la que espera la programación, RSNetWorx mostrará el dispositivo como activo, mientras que la programación lo ignora por completo. Esta discrepancia genera la llamada telefónica que recibió.En segundo lugar, compruebe si hay un duplicado. Dos nodos en la misma dirección constituyen el fallo intermitente clásico. Ambos se encienden, uno ocupa la ranura, el otro se desconecta y la conexión se alterna entre ellos con cada reinicio. Si el nodo que falta vuelve a funcionar en el momento en que apaga a su vecino, tiene una dirección duplicada. Cambie la dirección de uno de los nodos a una libre y vuelva a ponerlo en funcionamiento. No lo posponga, ya que el duplicado volverá a aparecer la próxima vez que ambos dispositivos se reinicien.En tercer lugar, observe la derivación. El cable de bajada desde la derivación al nodo debe estar bien sujeto en ambos extremos, y el extremo del nodo es el que todos olvidan porque queda oculto tras el conector del módulo. Un conector BNC que gira en el extremo del nodo indica un fallo en el engaste. Reemplace toda la derivación en lugar de volver a engastar la antigua, ya que esta se ha estado doblando durante años y volverá a fallar. Confirme que el cuerpo de la derivación sea el adecuado para su troncal y que su abrazadera esté bien cerrada sobre el cable coaxial. Una derivación instalada pero nunca ajustada es un nodo que funciona hasta que se cierra de golpe la puerta del armario.Cuarto, analice la información que le proporciona RSNetWorx, ya que su visualización es precisa si se interpreta correctamente. Un dispositivo que aparece como un signo de interrogación está presente pero no identificado. Su archivo EDS no se encuentra en la máquina donde se ejecuta RSNetWorx, por lo que el software no puede leer su identidad. Instale el archivo EDS y actualice la exploración. Un dispositivo que aparece con un nombre pero sin conexiones programadas no está incluido en la programación, y ese es el problema del paso 5. Un dispositivo que no aparece en absoluto presenta un problema físico, y ese es el problema del paso 1. Siga el paso que corresponda al síntoma. |52| |53||54||55||56||57||58| |59| |60||61||62||63||64| |65| |66||67||68||69||70||71||72||73| |74| |75||76||77| |78| |79||80||81||82||83||84| |85| |86| |87| |88|  |89|. 
  • Guía de campo del PLC S7-200: Las fallas que un técnico veterano sigue solucionando
    Guía de campo del PLC S7-200: Las fallas que un técnico veterano sigue solucionando Sep 08, 2026
     El mes pasado conduje dos horas hasta una fábrica de piensos porque una plataforma elevadora había dejado de responder a sus pulsadores. El electricista de la planta ya le había dicho al jefe que el PLC estaba averiado y que necesitaban un sistema de control completamente nuevo. Abrí el panel, vi el pequeño bloque con el nombre de Siemens y saqué mi cable de programación antes de tocar un medidor. Veinte minutos después, la plataforma elevadora funcionaba sola. La CPU 224 estaba bien. La alimentación de 24 V que alimentaba los pulsadores se había interrumpido a la hora del almuerzo y nadie la había revisado porque todos estaban seguros de que el PLC se había averiado.Ese panel resume toda la historia del S7-200 en un solo recuadro. Siemens Dejaron de venderlos como productos nuevos hace más de una década, y en 2026 todavía hay decenas de miles de ellos en funcionamiento, controlando bombas, compuertas, pequeñas líneas de envasado, sistemas de climatización y cintas transportadoras en todo Oriente Medio, América y Europa. He reemplazado muchísimos y he reparado diez veces más de los que he reemplazado. La mayoría de las averías son rutinarias, predecibles y se pueden solucionar en una tarde con un multímetro, un destornillador y un portátil antiguo con STEP 7 Micro/WIN.Si mantienes plantas antiguas en funcionamiento, este artículo es para ti. No voy a explicar qué es un PLC ni cómo escribir lógica de escalera. Voy a contarte qué falla realmente en un S7-200 después de diez o veinte años en un panel, cómo lo detecto, cómo lo reparo y qué tengo en stock para no tener que improvisar. Cuando necesites una CPU de reemplazo con urgencia, sitios como la sección de PLC en tztechio tienen el stock antiguo, pero querrás saber qué estás comprando antes de comprarlo. Eso viene después. Primero, la máquina en sí. ¿Por qué este viejo PLC se niega a morir? El S7-200 salió al mercado a mediados de la década de 1990 como la respuesta de Siemens a los pequeños PLC que se estaban popularizando en las máquinas pequeñas. Era económico, diminuto y realizaba una única función. Las CPU posteriores de la familia, las 221, 222, 224, 224XP y 226, se comercializaron desde finales de la década de 1990 hasta principios de la de 2010 y terminaron instaladas en una cantidad increíble de máquinas.Tres cosas lo mantienen vigente en 2026. Primero, el programa no reside en una RAM con respaldo de batería como muchos PLC de esa época. Reside en la EEPROM de la propia CPU. Sin batería, sin supercondensador, sin memoria que se evapore al cortarse la energía. Se puede extraer una CPU 226 de una máquina, dejarla en un estante durante cinco años, instalarla en otra máquina, y el programa antiguo seguirá ahí, esperando. Segundo, el software para programarlo, STEP 7 Micro/WIN, era gratuito, y todo electricista de mantenimiento mayor de cuarenta años tiene una copia en algún portátil antiguo. Tercero, reemplazar toda la familia es económico con existencias sobrantes, y las máquinas que controla generalmente no merecen la pena ser rediseñadas.Si sumamos todo eso, obtenemos un PLC que se niega a fallar. Las máquinas a su alrededor se desgastan, los contactores se desgastan, los motores se desgastan. El pequeño ladrillo verde simplemente sigue funcionando. Cuando finalmente se detiene, la causa suele estar cerca de la CPU, no dentro de ella. La familia y el hardware que importa Necesitas conocer la familia de procesadores antes de poder diagnosticarla. Aquí tienes los cinco procesadores que encontrarás, con los números de pedido que verás en el mercado de excedentes. Las letras en el centro del número de pedido indican el tipo de fuente de alimentación y salida, y nunca me molesté en memorizar ese código. Leí la etiqueta en el lateral del procesador y la placa de características en la puerta del panel.CPU | Números de pedido comunes que verá | E/S integradas | Expansión | Puertos PPICPU 221 | 6ES7211-0AA23-0XB0 y 6ES7211-0BA23-0XB0 | 6 entradas / 4 salidas | ninguna | 1CPU 222 | Familia 6ES7212-1AB23-0XB0 | 8 entradas / 6 salidas | 2 módulos | 1CPU 224 | 6ES7214-1AG40-0XB0 (versión posterior de dos puertos), familia anterior 6ES7214-1AD23-0XB0 | 14 entradas / 10 salidas | 7 módulos | 1 o 2CPU 224XP | 6ES7214-2BD23-0XB0 (CC/CC/CC), 6ES7214-2AD23-0XB0 (CA/CC/relé) | 14 entradas / 10 salidas más 2 entradas analógicas y 1 salida analógica en placa | 7 módulos | 2CPU 226 | 6ES7216-2BD23-0XB0 (CC/CC/CC), 6ES7216-2AD23-0XB0 (CA/CC/relé) | 24 entradas / 16 salidas | 7 módulos | 2El 221 es el pequeño, sin margen de mejora. El 222 es el módulo básico. El 224 es el que se encuentra en nueve de cada diez paneles. El 224XP es el favorito de los constructores de máquinas porque incorpora dos entradas analógicas y una salida analógica, lo que ahorra un módulo y un engorro de cableado. El 226 es el hermano mayor, con cuarenta puntos de E/S, y es el que recomiendo tener de repuesto, ya que sustituye a casi cualquier otro módulo de la familia con margen de sobra.Ahora viene la parte que sorprende a la gente. El programa se almacena en la EEPROM de la CPU, por lo que sobrevive a cortes de energía y al tiempo de inactividad sin necesidad de batería. El reloj en tiempo real y los datos retentivos son otra historia. Cuando se corta la energía, el reloj y la memoria retentiva se mantienen activos gracias a un supercondensador, el pequeño cilindro dorado dentro de la CPU. En una unidad nueva, este supercondensador conserva los datos durante unos días, quizás una semana. En una CPU de veinte años, podría conservarlos durante una tarde. El cartucho de batería opcional, número de pedido 6ES7291-8BA20-0XB0, extiende su duración a meses para las CPU compatibles, es decir, las 224, 224XP y 226.Esta es la frase que repito a los gerentes de planta en pánico: un reloj averiado no hace que el programa falle. Jamás. He entrado en plantas donde la CPU llevaba un año averiada, el reloj marcaba 2003, y la máquina funcionó perfectamente en cuanto se restableció la energía. El reloj se reinició, los contadores se pusieron a cero y el programa seguía en el mismo lugar. Tengan esto presente, porque la mitad de las fallas que se describen a continuación parecen haber destruido el programa, pero casi ninguna lo hace realmente. Los fallos que sigo corrigiendo, en orden Esta lista está ordenada según la frecuencia con la que observo cada falla en el campo, no según su interés. Las fallas más comunes están al principio porque son las que generan pérdidas de producción. Fallo uno: la fuente de alimentación de 24 V CC falla. Este es el problema número uno por un amplio margen, y es el que avergüenza a los electricistas que le dicen al jefe que el PLC se averió. Las CPU alimentadas por CC, las que tienen CC/CC/CC en su nombre, necesitan una fuente de alimentación de 24 V CC limpia, entre 20,4 y 28,8 V en los terminales L+ y M. No generan su propia alimentación. Cuando esa fuente de alimentación externa cae, se interrumpe o se configura incorrectamente, la CPU se comporta de forma extraña. Pierde salidas, olvida dónde estaba y, si la fuente de alimentación es lo suficientemente ruidosa, se detiene.También he observado el caso contrario. Las CPU alimentadas por CA, las versiones CA/CC/relé, incorporan una fuente de alimentación conmutada, y tras quince años, los condensadores de dicha fuente se resecan. La CPU comienza a reiniciarse cuando se activa un contactor, o directamente no arranca. La señal de alerta es el olor y el condensador abultado al retirar la placa, y la solución suele ser reemplazar la CPU, ya que reparar los condensadores de una fuente de alimentación S7-200 no merece la pena.Luego está la alimentación de 24 V para sensores. La CPU suministra una pequeña cantidad de 24 V para alimentar los sensores, y cuando alguien cortocircuita un cable de sensor o sobrecarga esa pequeña fuente de alimentación, el regulador falla. La CPU sigue ejecutando su lógica, pero todas las entradas que dependían de esa alimentación dejan de funcionar de repente. El equipo se comporta como si estuviera poseído. Lo primero que reviso en cualquier S7-200 con varias entradas sin funcionar es si hay voltaje de alimentación para los sensores en los terminales. Es sorprendente la frecuencia con la que esa es la única falla.Para solucionarlo, primero realiza una medición. Comprueba el voltaje en L+ y M, directamente en los terminales de la CPU, con una carga conectada, no en circuito abierto. Una fuente de alimentación que marca 24 V sin carga puede bajar a 18 V en cuanto los sensores y una tarjeta de salida empiecen a consumir energía. Ajusta la fuente a 24,5 V y déjala así. Si la fuente de alimentación de los sensores integrados de la CPU está averiada, reemplaza la CPU o conecta los sensores a una fuente de alimentación de 24 V independiente, ya que ese regulador no se puede reparar en campo.Prevención en una sola frase: alimente la CPU con una fuente de alimentación industrial real de 24 V, proteja el cableado de campo con fusibles por separado y nunca comparta la alimentación de la CPU con solenoides, frenos o cualquier cosa que genere un pico de voltaje al soltarse. Fallo dos: salidas de transistores que echaban humo Las CPU de CC/CC/CC conmutan 24 V CC a través de salidas de transistor. Estas salidas tienen una capacidad nominal de aproximadamente tres cuartos de amperio y son muy exigentes. El fallo más común es un cortocircuito a tierra en el cable de campo, algo que puede ocurrir fácilmente cuando la salida alimenta un solenoide ubicado en un área húmeda o en una caja de conexiones llena de aceite. El transistor se daña instantáneamente y la CPU continúa funcionando como si nada hubiera pasado.El síntoma es específico. El LED de salida frontal está encendido, el programa se está ejecutando, el bit de salida está activado y no hay voltaje en el terminal. Esa combinación, LED encendido y terminal sin corriente, indica un transistor quemado, no un fallo del programa. He visto a personas reemplazar una CPU completa y recablear una máquina porque estuvieron todo el día intentando solucionar el problema del programa, cuando la solución era una salida defectuosa en un relé de 20 dólares que debería haber estado ahí desde el principio.El segundo factor crítico es la inductancia. Las electroválvulas, las bobinas de freno y los pequeños contactores generan picos de voltaje cuando se interrumpe la corriente. Si no hay un diodo de protección en paralelo con la bobina, estos picos afectan al transistor de salida gradualmente, y un día la salida simplemente deja de funcionar. He visto paneles abiertos donde todas las salidas de la CPU estaban muertas y la máquina había estado funcionando durante años por pura suerte.La solución consiste en verificar con un multímetro y luego tomar una decisión. Confirme que el terminal de salida no tenga señal mientras el LED esté encendido, compruebe si hay un cortocircuito en el cable de campo, desconecte la carga y observe si se restablece la salida. No se restablecerá, ya que el transistor está dañado. Si dispone de una salida de repuesto, conecte esa carga a otra, o bien reemplace la CPU, y coloque la carga en un relé intermedio antes de volver a encender el equipo.Prevención en una sola línea: cualquier cosa que no sea una carga de CC pequeña y limpia lleva un relé intermedio, y cada bobina de CC lleva un diodo de protección conectado directamente a sus terminales. Tercer fallo: no puedes comunicarte con la CPU. Cada trabajo con el S7-200 comienza con una conexión de programación, y la configuración de comunicaciones es donde los electricistas veteranos se vuelven canosos. La CPU se comunica mediante PPI a través de un puerto RS-485 de 9 pines. La comunicación se realiza mediante un cable de programación, y el cable es la mitad del trabajo.El antiguo cable RS-232 PC/PPI, número de pedido 6ES7901-3CB30-0XA0, se conecta a un puerto serie real del ordenador. Los puertos serie reales prácticamente han desaparecido, por lo que ese cable ahora está guardado en un cajón junto a un portátil con Windows XP. El cable USB-PPI, número de pedido 6ES7901-3DB30-0XA0, es la solución moderna, pero trae consigo sus propios problemas. El cable USB original de Siemens necesita que se instale el controlador USB del adaptador de PC para que Windows lo reconozca, y Micro/WIN debe estar configurado para apuntar al puerto COM correcto, que cambia cada vez que Windows decide renumerar los puertos USB. Los cables clon baratos de los mercados en línea necesitan sus propios controladores y un poco de suerte.Cuando Micro/WIN indique que no puede encontrar la CPU, siga la lista en orden. Revise el Administrador de dispositivos y confirme en qué puerto COM se conectó el cable. Verifique los parámetros PPI en Micro/WIN y configure la dirección en 2 y la velocidad de transmisión en 9,6 kbps, que es lo que espera una CPU nueva. Desconecte todos los demás dispositivos serie USB para que Windows deje de cambiar los números de puerto. Reinicie la CPU con el cable conectado. Pruebe el otro puerto PPI si la CPU tiene dos, ya que un puerto 0 sucio o dañado fallará mientras que el puerto 1 funcione correctamente.Recuerda qué software estás usando. STEP 7 Micro/WIN se actualizó por última vez alrededor de 2010 y nunca funcionó bien en las versiones modernas de Windows. En 2026, mi portátil de programación es una máquina antigua con Windows 7 de 32 bits, y tengo Micro/WIN SP9 en una máquina virtual como copia de seguridad. Si llevas más de una hora lidiando con una máquina con Windows 10 de 64 bits, detente. Saca la vieja portátil. Te ahorrarás la tarde.Prevención en una sola frase: tenga un cable USB-PPI que sepa que funciona correctamente, guárdelo con la computadora portátil que ya tenga Micro/WIN funcionando y escriba el número del puerto COM en una etiqueta adhesiva para no tener que redescubrirlo cada vez que la visite. Cuarto fallo: un puerto de comunicaciones que está físicamente inactivo. El puerto PPI es RS-485 en los pines 3 y 8, y su resistencia depende del pequeño chip controlador que lleva integrado. He visto fallar estos chips de diversas maneras: alguien conectó el cable con el panel energizado, alguien pasó el cable PPI por el mismo conducto que los cables del motor durante quince metros, alguien aplicó 24 V al puerto por un error de cableado, y un rayo cayó sobre la CPU tras recorrer un largo tramo al aire libre.El problema es evidente. El equipo funciona correctamente, el programa también, pero simplemente no hay comunicación a través de ese puerto. Si la CPU tiene un segundo puerto, el mismo cable funciona perfectamente en él, lo que confirma que el problema reside en el puerto, no en la CPU.La solución es drástica pero sencilla. El puerto no se puede reparar en campo. En una CPU de dos puertos como la 224XP o la 226, se traslada la interfaz hombre-máquina (HMI) o la conexión de programación al puerto 1 y se continúa trabajando. En una CPU de un solo puerto, o cuando ambos puertos fallan, se reemplaza la CPU. Por eso llevo una 226 de repuesto en el camión, porque tiene dos puertos y se adapta a la mayoría de los trabajos.Prevención en una sola frase: nunca conecte ni desconecte el cable PPI con la alimentación conectada al puerto, mantenga el cableado en serie alejado de los cables de alimentación y coloque un protector contra sobretensiones en cualquier cable PPI que salga del edificio. Quinto fallo: el programa ha desaparecido. La llamada telefónica transcurre así: La máquina estuvo parada durante seis meses mientras un proyecto se estancaba. Finalmente, alguien la encendió, pero no funcionó. El electricista de la planta anuncia que la batería se agotó y el programa se perdió, y pregunta si podemos reprogramarlo desde cero.Detente ahí mismo. Nueve de cada diez veces el programa funciona correctamente. Está en la EEPROM, ¿recuerdas? La EEPROM no necesita batería. Lo que realmente sucedió es que el supercondensador se agotó durante esos seis meses, por lo que los datos retentivos quedaron vacíos. Los valores de las recetas, los totales del contador, los ajustes preestablecidos del temporizador que se habían escrito en la memoria retentiva, los números de calibración, todo aparecía como cero al encender el equipo. El programa se ejecutaba, pero la máquina no hacía nada útil porque todos sus números habían desaparecido. Eso se ve exactamente como un programa perdido para alguien que lleva despierto desde las cinco de la mañana.Primero, compruebe el LED RUN. Si la CPU está escaneando, el programa está ahí. A continuación, conecte Micro/WIN y cargue el programa desde la CPU, ya que el S7-200 le devolverá su programa sin problemas. Guarde inmediatamente la carga como un archivo .mwp, ya que ese archivo será su copia de seguridad. Luego, grabe el programa en la EEPROM para que la copia en la CPU coincida con la que acaba de guardar. En el S7-200, la descarga almacena el bloque de programa de forma permanente, sin necesidad de batería.Los casos en los que el programa realmente se ha perdido son más raros y todos tienen una historia. Alguien cambió la CPU por una de repuesto que tenía el programa de otra máquina en su EEPROM, y nadie lo comprobó. Alguien ejecutó un comando de borrado o mantuvo la CPU en un estado defectuoso durante una descarga cuando hubo un corte de energía. O alguien insertó un cartucho de memoria EEPROM con un programa antiguo, y la CPU arrancó desde el cartucho al encenderse, como hacen los S7-200 cuando hay un cartucho presente. En esos casos, la solución es seguir la misma ruta de carga si queda algo por descargar, y realizar una descarga limpia desde su archivo si no lo hay.Prevención en una sola frase: guarde el archivo .mwp y una lista impresa de los pines de cada S7-200 que posea, y etiquete cualquier CPU de repuesto con la máquina y la versión del programa de la que proviene. Fallo seis: el interruptor de encendido/apagado está en el lugar incorrecto. Esto siempre me hace sonreír porque es muy fácil. Cada S7-200 tiene un pequeño interruptor deslizante detrás de la puerta frontal con tres posiciones: EJECUTAR, TERMINAR y DETENER. TERMINAR significa que la CPU permite que el software de programación la inicie y la detenga de forma remota. DETENER significa que la CPU no se ejecutará, punto, y tampoco se ejecutará después de un ciclo de encendido/apagado, porque el interruptor sigue en la posición DETENER.Me han llamado a plantas donde la CPU estaba parada, la luz roja de SF hacía lo que sea que haga, y tres electricistas estaban convencidos de que el programa se había borrado. Uno de ellos incluso había pedido una CPU de repuesto. Deslicé el interruptor de parada a funcionamiento, las salidas se activaron y la máquina arrancó. La expresión de sus caras valió la pena el viaje.Esta es la regla práctica que les enseño a los aprendices. Si la CPU está en estado DETENIDO y usted no la puso ahí, pregunte quién estuvo trabajando en el panel por última vez. Alguien la puso en estado DETENIDO para realizar una descarga o una prueba manual y nunca la volvió a poner en estado DETENIDO. Cámbiela a EJECUCIÓN y observe. Si vuelve a ponerse en estado DETENIDO por sí sola, entonces tiene una falla real y debe leer los diagnósticos en Micro/WIN en lugar de adivinar.Aprovecha para familiarizarte con los LED. El LED verde RUN indica que se está escaneando, el ámbar STOP que se ha detenido y el rojo SF que la CPU tiene un fallo que desea comunicarte. Si el LED SF está fijo o parpadeando, conecta el dispositivo y lee el error. El S7-200 guarda un pequeño búfer de diagnóstico que te indicará con precisión qué es lo que no le gusta.Prevención en una sola frase: deje el interruptor en la posición RUN o TERM cuando cierre la puerta y acostúmbrese a comprobar la posición del interruptor antes de diagnosticar cualquier otro problema. Fallo siete: el panel de texto del TD200 o TD400 se quedó en negro. Muchas máquinas S7-200 se comunican con el operador a través de una pantalla de texto Siemens, la TD200 o la posterior TD400. Son paneles pequeños y robustos que duran más que cualquier otro equipo, pero presentan una falla desconcertante. El panel se enciende, muestra su logotipo o nada, y luego indica que no hay comunicación con la CPU, aunque la máquina esté funcionando correctamente.Lo que suele causar problemas es que el TD200 no guarda su configuración de comunicación en un menú. Obtiene su dirección de estación y velocidad de transmisión de un bloque de configuración integrado en el programa del PLC. Al descargar un programa a la CPU, este debe incluir la configuración del TD200, de lo contrario, el panel no podrá comunicarse. He visto máquinas que perdieron su panel de texto porque alguien reemplazó el programa con una versión que no incluía la configuración del panel. La CPU funcionaba correctamente, pero el panel permanecía apagado y sin funcionar.Comprueba primero lo más sencillo. ¿El panel recibe 24 V? ¿El cable entre el panel y la CPU está intacto y conectado al puerto correcto? Si la CPU tiene un solo puerto que se comparte entre el panel y la conexión de programación, recuerda que los modelos TD200 y TD400 tienen conectores pasamuros, por lo que puedes conectar en serie el cable de programación a través del panel. Si se realizó un recableado en la planta y se conectó el panel a un puerto inactivo, observarás exactamente este síntoma.A continuación, compruebe la configuración del programa. Abra la configuración del TD200 en Micro/WIN, confirme que la dirección y la velocidad de transmisión coinciden con las esperadas por la CPU y vuelva a descargar los bloques. Reinicie tanto la CPU como el panel después de la descarga, ya que el panel recupera su configuración al encenderse. En la mayoría de los casos, esto soluciona el problema de la pantalla.Prevención en una sola línea: cuando guarde el archivo para una máquina con un panel de texto, asegúrese de que el bloque de configuración TD esté en el programa y anótelo en la impresión, porque forma parte del programa aunque no lo parezca. Fallo ocho: Errores de EEPROM y memoria El fallo más raro de mi lista, pero también el más preocupante. El LED SF se enciende y Micro/WIN informa de un error de EEPROM o un fallo de suma de comprobación al intentar leer la CPU. El programa puede ejecutarse, no ejecutarse o ejecutarse incorrectamente.¿Qué lo causa? Un corte de energía en medio de una descarga, por eso nunca se debe permitir que nadie desconecte un panel mientras se está programando. Una bajada de tensión durante la escritura en la EEPROM que ocurre al final de una descarga. Y el asesino lento, un programa que escribe datos en la EEPROM constantemente. El S7-200 permite almacenar valores de memoria V de forma permanente con una función de escritura especial, y la EEPROM tiene un número finito de ciclos de escritura. He visto a un programador incluir esa escritura en una rutina que se ejecutaba en cada escaneo, y la EEPROM de la CPU se desgastó en un par de años. La CPU entonces olvidaba su programa aleatoriamente, lo cual es una verdadera pesadilla.La solución comienza con una descarga completa de los tres bloques: programa, sistema y datos. A veces, esto es suficiente, ya que el error se debía a una copia defectuosa en la memoria y una escritura limpia lo soluciona. Si la CPU vuelve a generar errores de EEPROM después de una descarga limpia, la EEPROM está dañada y es necesario reemplazar la CPU. En ese momento también se descubre si se conservó el archivo .mwp del fallo cinco. Si es así, el sistema volverá a funcionar en veinte minutos.Prevención en una sola frase: nunca interrumpa una descarga, nunca permita que la planta corte la energía durante la programación y nunca escriba en la EEPROM desde el programa más de un puñado de veces al día, porque esa memoria tiene una vida útil limitada. Lo que guardo en el estante Si usted se encarga del mantenimiento de más de dos o tres máquinas S7-200, esta es la lista de repuestos que en mi taller se ha amortizado con creces.Una CPU 226 de repuesto, la versión DC/DC/DC 6ES7216-2BD23-0XB0. Es compatible con casi cualquier máquina de la familia, ya que cuenta con la mayor cantidad de E/S (dos puertos) y ejecutará programas diseñados para una CPU más pequeña siempre que los mapas de E/S coincidan. La CPU 224XP, 6ES7214-2BD23-0XB0, es la segunda opción si todas sus máquinas utilizan los canales analógicos integrados, ya que la 226 no los tiene.Un cable USB-PPI, el original 6ES7901-3DB30-0XA0, guardado con el portátil de programación, y un antiguo cable RS-232 PC/PPI 6ES7901-3CB30-0XA0 por si acaso el problema con el controlador USB se complica. Una caja de pequeños relés de interposición y un puñado de diodos de protección, porque la mayoría de los fallos de salida que se mencionan en este artículo dejan de producirse cuando están instalados en el panel. Una fuente de alimentación de 24 V para carril DIN de confianza, para cuando se produzca el primer fallo. Y para las CPU 224 y 226, un cartucho de batería para que, si el equipo permanece apagado, conserve su reloj y sus datos.¿De dónde vendrán las existencias en 2026? Siemens lleva años sin fabricar este producto, así que todo lo que compres será excedente, stock antiguo nuevo o procedente de máquinas desmanteladas. Hay intermediarios por todo el mundo, y la sección de Siemens en tztechio es de las que prueban lo que venden en lugar de simplemente enviar cajas. Esto es importante, porque el S7-200 fue clonado masivamente, y he visto CPUs de aspecto impecable de canales desconocidos que no eran originales. Una CPU original usada de un vendedor que pueda indicarte la versión del firmware suele ser una apuesta más segura que un clon reluciente que cuesta menos y se comporta de forma diferente cuando más la necesitas. Pídele al vendedor que pruebe los puertos y la EEPROM antes de pagar, y pregunta qué firmware utiliza. Si no puede responder, compra en otro sitio. Para repuestos de sistemas de control más allá de Siemens, tztechio también incluye existencias de automatización industrial, que es donde busco cuando una máquina combina diferentes marcas. Cuando llegue el momento de pasar al S7-1200 Me dedico a reparar S7-200, así que no soy la persona indicada para aconsejarte que los cambies. Sin embargo, hay una respuesta honesta sobre cuándo migrar, y es al S7-1200, el sistema que Siemens diseñó para reemplazar a esta familia. El actual S7-1200 de segunda generación es un excelente PLC y seguirá funcionando en tu máquina durante otros veinte años.Primero, la cruda realidad. No se puede convertir el programa. Los programas STEP 7 Micro/WIN no se importan al software TIA Portal del S7-1200. No hay ningún botón que realice la conversión. Hay que reescribir la lógica en un proyecto nuevo, paso a paso, utilizando la impresión anterior y el archivo .mwp antiguo como especificaciones. El direccionamiento es diferente, la memoria del sistema es diferente, los temporizadores se comportan de forma diferente y las asignaciones de E/S tienen nombres nuevos. Planifique una reescritura, no una conversión, y asigne el tiempo necesario como tal.Migra cuando las matemáticas lo indiquen. Cuando la CPU falle y no haya repuestos probados disponibles a un precio razonable, ese es el momento, porque no querrás rediseñar bajo presión. Cuando la planta esté estandarizando con TIA Portal y tus electricistas ya no recuerden Micro/WIN, esa es otra buena razón, porque en 2026 el conocimiento del software antiguo quedará obsoleto. Cuando la máquina necesite Ethernet, acceso remoto o una HMI moderna que no utilice PPI, el S7-200 simplemente no puede hacerlo, y esa es una limitación real, no una preferencia.Cuando realices la migración, hazlo como si fuera un trabajo de campo. Construye el nuevo panel con el S7-1200 y comprueba la lógica en el banco de pruebas comparándola con la impresión anterior. Luego, apaga la máquina una vez, durante una parada programada, y realiza el cambio. Guarda la CPU antigua hasta que la nueva máquina haya estado funcionando durante un mes, ya que la antigua es tu plan B. He realizado este cambio en líneas de envasado, en plataformas de bombeo, en controles de compuertas, y el proceso nunca cambia. Compruébalo, realiza el cambio, obsérvalo y solo entonces retira el equipo antiguo. Referencia rápida: los fallos de un vistazo Aquí tienes el artículo completo en una sola página para ese día en que te encuentras frente a una máquina muerta con un teléfono en la mano.Fallo | Qué verá | Causa habitual | Solución que funcionaFuente de alimentación de 24 V muerta | Salidas aleatorias, STOP o entradas muertas | La fuente de alimentación externa se ha caído o se ha averiado | Mida L+ y M bajo carga, repare la fuente de alimentaciónTransistor de salida quemado | LED de salida encendido, sin voltaje en el terminal | Cortocircuito a tierra, sin relé intermedio | El medidor lo confirma, mueva la carga a un reléSin comunicación de programación | Micro/WIN no encuentra la CPU | Problema con el puerto COM, el controlador o el cable | Revise la lista de puertos, pruebe con 9.6 kbps, pruebe con el puerto 1Puerto físicamente inactivo | La máquina funciona, un puerto está en silencio | Cableado con corriente, bucle de tierra, sobretensión | Utilice el segundo puerto o reemplace la CPUEl programa parece perdido | La máquina se apagó tras un largo apagado | Supercondensador plano, datos retentivos puestos a cero | Carga desde la CPU, guardar .mwp, descargar limpioCPU bloqueada en STOP | LED RUN apagado, máquina inactiva | Interruptor a la izquierda en STOP | Deslice a RUN y luego revise el diagnósticoTD200 o TD400 apagado | Panel encendido, sin comunicación | Falta el bloque de configuración TD, cable defectuoso | Compruebe la alimentación, compruebe la configuración, descargue los bloquesError de EEPROM | LED SF, fallo de suma de comprobación | Corte de energía durante la descarga, EEPROM desgastada | Descarga completa, reemplace la CPU si se repiteEsa tabla es la versión resumida de veinte años de avisos. Imprímala, péguela en la puerta del panel y el próximo electricista que abra esa caja se lo agradecerá.El S7-200 es antiguo, está descatalogado y oficialmente olvidado por su fabricante. Nada de eso importa a las máquinas que aún lo utilizan en 2026, ni a los técnicos que se encargan de su mantenimiento. Aprendan sobre las fallas, lleven repuestos, conserven los archivos, y este PLC seguirá generando ingresos durante otra década. Cuando llegue el día en que una máquina deba migrar al S7-1200, lo harán a su manera, con calma, con un programa probado y un plan de reversión. Así es como se retira correctamente el hardware antiguo. Un panel a la vez, de forma planificada, no en medio del pánico a las dos de la mañana.URL Slug: siemens-s7-200-field-guide-------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).i 
  • SIMATIC S5 sigue controlando su planta: una guía de campo para el 6ES5 en 2026.
    SIMATIC S5 sigue controlando su planta: una guía de campo para el 6ES5 en 2026. Aug 11, 2026
    El teléfono sonó a las 2:37 de la madrugada. Sabía que era una llamada de telemarketing antes de contestar. Nadie llama a las 2:37 de la madrugada para hablar del tiempo."Es Karim. La lechería. La línea de mezclado número tres se detuvo a las 2:10. La luz de la CPU está apagada."Karim se encarga del mantenimiento de una lechería que envasa yogures para la mitad de los estados del Golfo Pérsico. Había estado en su sala eléctrica seis meses antes de esa llamada. Recordaba el armario: un Siemens SIMATIC S5-115U, una fila de módulos marrones y beige, una hilera de LED verdes y un pequeño portapilas sujeto a la tarjeta de la CPU. Esa máquina se entregó en 1988. Ya llevaba envasando yogures antes de que Karim naciera."¿Cambiaste la batería, Karim?"Silencio. Luego: "¿Qué batería?"Así es como casi todas las emergencias de S5 comienzan. No con un módulo dañado. No con una salida en cortocircuito. Con una batería.La 6ES5980-0AA11 es una pila de litio de 3,6 voltios, del tamaño aproximado de una pila D. Mantiene la memoria RAM de la CPU activa cuando se interrumpe el suministro eléctrico. Cuando se agota, la RAM se queda en blanco y la CPU se enciende sin ningún programa que ejecutar. El ordenador se detiene, suena la alarma y alguien llama a alguien como yo a las 2:37 de la madrugada.Karim tuvo suerte. Su predecesor había dejado una copia de seguridad en disco y un portátil antiguo con STEP 5 instalado, así que la línea de producción estaba en marcha a las 5:40. El plazo de envío de las seis se cumplió por veinte minutos.No todas las plantas tienen tanta suerte. En treinta años trabajando con estas máquinas, he visto repetirse la misma escena en fábricas de cemento, líneas de embotellado, acerías y plantas de tratamiento de agua en tres continentes. La S5 se resiste a fallar, y quienes la mantienen en funcionamiento cometen el mismo error: ignoran la batería hasta que esta obliga a que falle.Consideren esta la conversación que me gustaría tener con cada equipo de mantenimiento que aún utiliza una S5: por qué la máquina sigue ahí, qué es lo que realmente se avería, dónde encontrar repuestos para la 6ES5 en 2026 y cuándo empezar a avanzar hacia la S7. ¿Por qué un diseño de 1979 sigue en uso en 2026? Siemens presentó SIMATIC S5 en 1979, reemplazando la serie S3. Los primeros modelos, el S5-110A y el potente S5-150U, fueron los primeros en llegar, y luego la familia creció hasta abarcar todo el mercado. El S5 se diseñó en torno a un único lenguaje de programación, STEP 5, y esa decisión es una de las principales razones por las que la familia ha perdurado tanto tiempo. Un solo lenguaje, tres formas de escribirlo: lista de instrucciones (STL), escalera (LAD) y plan de funciones (FUP). Una sola familia de programadores, desde el PG675 hasta la serie PG7xx y, posteriormente, STEP 5 en un PC. Si aprendías un S5, podías trabajar con cualquiera de ellos.La gama cubría todas las necesidades de una fábrica. Las máquinas pequeñas contaban con los modelos compactos S5-90U y S5-95U. Los sistemas modulares pequeños contaban con el S5-100U. El segmento medio del mercado, donde se ubica la mayoría de las fábricas, contaba con el S5-115U. Los grandes procesos continuos contaban con los modelos S5-135U y S5-155U, y el modelo redundante S5-155H se utilizaba en aplicaciones donde la detención no era una opción.El S5-115U se convirtió en el caballo de batalla. Sus CPU, desde la pequeña 941 hasta la 945 con aritmética de punto flotante, se instalaban en un rack con fuente de alimentación, módulos de interfaz y tarjetas de E/S, y durante décadas controlaron líneas de envasado, cintas transportadoras, bombas, prensas y mezcladoras. He abierto armarios en Rotterdam, El Cairo, Houston y Dubái y he encontrado los mismos módulos marrones en su interior. El S5-115U es el PLC de gama media más extendido que Siemens haya fabricado, y su base instalada nunca desapareció del todo. Las plantas no los reemplazaron porque funcionaban.Todavía funcionan. Esa es la incómoda verdad de 2026: decenas de miles de sistemas S5 están en producción ahora mismo, la mayoría S5-115U, algunos funcionando las 24 horas del día, los siete días de la semana, durante treinta o cuarenta años. El diseño era sobredimensionado. La cultura de la documentación a su alrededor era sólida. Las máquinas que lo rodean, los motores, las cajas de engranajes y las válvulas, son más antiguas que la mayoría de los ingenieros que les dan mantenimiento. Nadie reemplaza una línea de producción en funcionamiento para solucionar un problema que no tiene. El árbol genealógico, en un solo aliento. Si entras en una planta y ves un S5, esto es lo que estás viendo.Los modelos S5-90U y S5-95U son unidades compactas; el 95U cuenta con más memoria y algunas funciones integradas. Se utilizan en máquinas de embalaje, etiquetadoras y prensas pequeñas. El S5-100U es un sistema modular pequeño, con mayor capacidad de expansión. El S5-115U es el equipo de gama media, robusto y con una amplia base de usuarios, el que encontrará en casi todos los casos. El S5-135U es un sistema multiprocesador para máquinas de mayor tamaño, y los modelos S5-155U y S5-155H se sitúan en la gama alta, utilizados en acerías, plantas químicas y equipos auxiliares de centrales eléctricas; la versión H cuenta con CPU redundantes para aplicaciones que no pueden detenerse.Todos ellos dominan STEP 5. Ese era el genio de la familia. Un mismo lenguaje desde el más pequeño, el 90U, hasta el más grande, el 155H. Un técnico de mantenimiento que aprendió STEP 5 en 1985 aún podía leer un programa en 2005, y esa misma habilidad sigue siendo útil hoy en día.Aprendí en una 115U en 1991. Una vieja fábrica de papel, una CPU 944 y un programador PG685 del tamaño de una maleta. El electricista principal, un hombre llamado Bert, me enseñó cómo sacar el submódulo EPROM de la CPU, insertarlo en el programador y leer el programa. Me dijo algo que nunca he olvidado: "El programa vale más que la máquina. Protégelo". Treinta años después, sigue siendo lo primero que reviso en cualquier sitio S5. ¿Tienes el programa? ¿Dónde está? ¿En la EPROM? ¿En el disco? ¿En una copia impresa en un cajón? ¿Qué es lo que realmente falla después de décadas de servicio? El hardware del S5 es robusto. La lista de fallos es corta y no ha cambiado en treinta años. Todo lo que falla en un S5 suele ocurrir en uno de estos cuatro puntos: la batería, la fuente de alimentación, la memoria o la interfaz de entrada/salida. La batería, siempre la batería La celda de litio 6ES5980-0AA11 es la principal causa de inactividad del S5 en todo el mundo. Es un consumible, como un filtro o un rodamiento, pero nadie la trata como tal. La celda cuesta unos pocos dólares. El tiempo de inactividad que provoca, cuando el programa desaparece de la RAM, cuesta miles.Tengo una regla que les indico a todos mis clientes: cambien la batería cada dos o tres años, siguiendo un calendario establecido, con una etiqueta en la puerta del armario. Compren dos baterías de repuesto y guárdenlas en el armario. Una batería no es una pieza de repuesto que se pide después de que se avería, sino una pieza de repuesto que se instala antes de que se averíe.La primera señal es el indicador de batería en el panel frontal de la CPU, pero este solo se enciende cuando el voltaje es bajo. Compruébelo usted mismo: mida la celda con un multímetro, si es posible bajo carga, y reemplácela si la lectura es inferior a unos 3,2 voltios. Nunca cambie la batería con el equipo apagado, ya que en ese momento la memoria RAM pierde toda la información. Cámbiela con el sistema en funcionamiento o con la CPU encendida y el programa almacenado correctamente en la EPROM.Si ocurre lo peor y la RAM queda vacía, no todo está perdido. Si guardaste el programa en un submódulo EPROM, puedes copiarlo de nuevo a la RAM desde el programador. Si guardaste una copia de seguridad en disco, puedes cargarla. Si solo guardaste una copia impresa, tendrás que volver a escribirla línea por línea, y yo lo he hecho dos veces en mi vida y espero no tener que volver a hacerlo jamás. Fuentes de alimentación: 6ES5 951 y 6ES5 955 La segunda falla más común es la fuente de alimentación. El S5-115U utiliza el módulo 6ES5 951-7LD21 para la alimentación de CA y el 6ES5 955-7LD21 para la alimentación de CC de 24 V. Estos módulos contienen condensadores electrolíticos, que se deterioran con el tiempo, independientemente de si la máquina está en funcionamiento o no. Después de veinticinco años, la tensión de 5 V comienza a disminuir. El PLC presenta comportamientos extraños: fallas espurias, paradas aleatorias, caídas de salida sin motivo aparente. Finalmente, el módulo deja de funcionar.Recuerdo una fábrica de cemento en el Alto Egipto donde la línea de producción se paraba dos veces por semana durante meses. Siempre ocurría lo mismo: una misteriosa parada de la CPU sin error aparente. Cambiaron la CPU, la batería y la memoria. Entré, examiné el procesador 6ES5 951 y medí 4,6 voltios en la línea de 5 V. Los condensadores estaban resecos. Cambiamos la fuente de alimentación y el problema desapareció.La señal de alerta es el pequeño indicador de voltaje en la parte frontal del módulo. Si se ve tenue o si la línea de 5 V mide menos de 4,9 voltios, reemplace el módulo antes de que le quite el sueño. Los módulos de alimentación son una de las piezas más comercializadas para el 6ES5 hoy en día, tanto usadas como nuevas, porque todo propietario de un S5 eventualmente necesita una. submódulos de memoria EPROM El programa suele residir en un submódulo EPROM, de la serie 6ES5 375 o similar, conectado a la CPU. Estos módulos son extraordinariamente fiables y conservan sus datos durante décadas. Sin embargo, no son indestructibles y presentan una desventaja: la ventana UV.La luz ultravioleta borra las EPROM con una ventana de cuarzo. La luz solar es luz ultravioleta. He visto una EPROM de repuesto guardada en el alféizar de una ventana durante seis años, y cuando la planta finalmente la necesitó, estaba en blanco. También he visto cómo un rayo dañaba una EPROM a través del cableado de campo, por lo que la copia de seguridad del programa debe estar en más de un lugar.Mi regla: guardar el programa maestro en un PC, una copia en EPROM o EEPROM dentro del gabinete y una copia impresa en la oficina. Tres copias. Una de ellas sobrevivirá pase lo que pase. E/S digitales: 6ES5 421, 422, 441, 451 Las tarjetas de E/S son los pilares del sistema. Reciben el castigo del campo y sufren las muertes más inesperadas. Las tarjetas de entrada digital 6ES5 421 y 6ES5 422, de 16 y 32 canales, fallan cuando se produce una sobretensión en el cableado de campo. Una tormenta eléctrica, un solenoide en cortocircuito, una grúa que toca una línea eléctrica... los optoacopladores internos se averían. Las tarjetas de salida digital 6ES5 441 y 6ES5 451 fallan cuando una carga sufre un cortocircuito o cuando alguien conecta 220 V a una salida de 24 V. He visto tarjetas de salida devueltas con marcas de quemaduras en el plástico.La buena noticia: las tarjetas de E/S son los módulos 6ES5 más fáciles de reemplazar y aún se encuentran fácilmente disponibles como artículos usados ​​y nuevos de stock antiguo. La mala noticia: el cableado que las rodea suele ser el verdadero problema, y ​​una tarjeta nueva con cableado antiguo es una tarjeta nueva que pronto se averiará. Primero, revise el cableado. Luego, cambie la tarjeta.Otro factor que suele causar problemas son los módulos de interfaz (IM 305, IM 306 e IM 308) que conectan los racks. Si bien rara vez fallan, cuando un rack deja de funcionar, lo primero que se suele achacar es la CPU. Antes de realizar cualquier pedido, vuelva a conectar los módulos IM, limpie los contactos del panel posterior y revise los cables planos. Tabla de solución de problemas S5 Mantén esta tabla en la puerta del armario. En ella se recogen las averías más frecuentes que he observado en el trabajo y los números de pieza que realmente necesitarás.Avería | Causa probable | Solución | Número de pieza de repuestoCPU muerta, sin LEDs, programa perdido | Batería de respaldo agotada, RAM perdió el programa | Reemplace la batería, recargue el programa desde EPROM o copia de seguridad de PC | 6ES5980-0AA11Indicador de batería encendido en el panel frontal de la CPU | Voltaje de la celda bajo | Medir bajo carga, reemplazar la celda con la alimentación encendida | 6ES5980-0AA11Sin riel de 5 V, LED de la fuente de alimentación apagado | Fallo del módulo 6ES5 951/955, condensadores envejecidos, fusible fundido | Reemplace el módulo de la fuente de alimentación | 6ES5 951-7LD21 (CA) o 6ES5 955-7LD21 (CC)Canal de entrada bloqueado (encendido o apagado) | Daños por sobretensión, optoacoplador defectuoso, mala conexión de campo | Compruebe el cableado, cambie la tarjeta de entrada | 6ES5 421-7LA11 o 6ES5 422-7LA11La salida no conmuta, el fusible se sigue quemando | Carga en cortocircuito, transistor o triac averiado | Elimine el cortocircuito, reemplace la tarjeta de salida | 6ES5 441-7AA11 o 6ES5 451-7LA11Paradas inesperadas de la CPU, programa corrupto, tiempos de ciclo incorrectos | Submódulo EPROM o EEPROM obsoleto | Recargar programa, reemplazar submódulo | 6ES5 375-0LC21 (EPROM)Bastidor de expansión oscuro, LED de error de IM encendidos | Módulo IM suelto o defectuoso, placa base corroída | Vuelva a conectar, limpie los contactos, reemplace el módulo de interfaz | 6ES5 305, 6ES5 306 o 6ES5 308 Dónde encontrar repuestos para el 6ES5 en 2026 La respuesta sincera a la pregunta que me hacen cada semana es: sí, todavía se pueden comprar módulos 6ES5 en 2026, y el mercado está más sano de lo que la mayoría de la gente piensa.Siemens descontinuó oficialmente la familia S5 hace mucho tiempo. La producción cesó con ella y el servicio de reparación de fábrica desapareció. Esto podría parecer un callejón sin salida, pero el mercado cubrió el vacío hace años. Dos tipos de acciones mantienen vivo el mundo de la S5.El stock antiguo nuevo (NOS, por sus siglas en inglés) es un verdadero tesoro: módulos que permanecieron almacenados durante décadas, sin instalar y aún en su embalaje original. Sorprendentemente, se conservó una gran cantidad de stock del 6ES5, gracias a las grandes compras realizadas por distribuidores y fabricantes de equipos originales (OEM) cuando Siemens anunció el fin de la producción. Las fuentes de alimentación, las CPU y las tarjetas de E/S NOS siguen cambiando de manos cada mes.Los módulos usados ​​provienen de plantas desmanteladas. Cuando una fábrica finalmente migra a S7, el gabinete S5 completo suele enviarse a un distribuidor que prueba los módulos y los revende. Un módulo usado, probado y en funcionamiento, con garantía, es un repuesto perfectamente válido para una máquina que funcionará durante diez años más. Además de los distribuidores especializados, los módulos 6ES5 usados ​​también se encuentran en mercados generales, pero allí el riesgo reside en el informe de prueba: un módulo sin probar es como un billete de lotería, y un módulo extraído de un gabinete dañado por una inundación es peor que no tener ningún módulo.En tztechio.com mantenemos un stock operativo de los módulos que suelen fallar: baterías, fuentes de alimentación, submódulos de memoria y tarjetas de E/S. Además, probamos cada módulo usado antes de ponerlo a la venta.Antes de comprar un módulo usado o nuevo, compruebe tres cosas. Primero, el número de pedido en la etiqueta, el MLFB completo como 6ES5 421-7LA11, ya que una diferencia de un solo dígito puede indicar un voltaje o polaridad distintos. Segundo, el número de versión, ya que las versiones posteriores del mismo módulo suelen incluir correcciones. Tercero, pregunte si el módulo ha sido probado y si tiene garantía. Un distribuidor que prueba los módulos y ofrece garantía vale más que el propio módulo.Los precios se rigen por las leyes de la oferta y la demanda, y la demanda de 6ES5 sigue siendo real. Las baterías y las fuentes de alimentación son los artículos con mayor rotación. Algunos módulos, como las raras CPU 155U y las piezas 155H redundantes, han aumentado de valor con el paso de los años. El mercado está maduro y seguirá estándolo durante un tiempo, ya que la base instalada sigue siendo enorme. Ruta de migración: S5 a S7 El S5 no funcionará para siempre. La cuestión no es si migrar, sino cuándo y cómo hacerlo sin que se produzca una emergencia.Un consejo sincero de alguien que lo ha hecho muchas veces: no migre una línea de producción en funcionamiento solo porque el PLC sea antiguo. La máquina funciona. Hay repuestos disponibles. El programa se entiende. Esa combinación vale dinero de verdad. Planifique la migración, compre los repuestos y migre cuando ocurra alguna de estas situaciones: los repuestos empiecen a ser difíciles de encontrar, la máquina deba comunicarse con un sistema MES o ERP moderno, la última persona que entiende el programa se jubile o el S5 falle de forma irreparable.Cuando llega el momento, la opción más recomendable es el S7-300 para máquinas de gama media y el S7-400 para las de gran tamaño. Ambas familias son muy similares. STEP 7 utiliza un lenguaje parecido al de STEP 5, y Siemens ha integrado una herramienta de conversión en STEP 7 que traduce los programas de S5 a S7. La herramienta se encarga del trabajo pesado, y luego un operario realiza el trabajo real.Porque la traducción nunca es perfecta. Los temporizadores, indicadores, bloques de datos y el direccionamiento del S5-115U tienen equivalentes en el S7, pero no coinciden exactamente. Un buen proyecto de conversión comienza con una prueba en banco: convertir, simular, probar cada entrada y salida comparándola con la impresión anterior y, finalmente, realizar la puesta en marcha en un fin de semana planificado. He visto a un equipo bien preparado convertir una línea de embotellado completa en un fin de semana. También he visto a un equipo apresurado convertir una sola estación de bombeo en una semana. La diferencia radicó en la preparación, no en el PLC.También existe una solución intermedia. Si el S5 funciona correctamente, pero la planta necesita comunicación moderna, las pasarelas pueden conectar el S5 a PROFIBUS o Ethernet industrial y permitirle comunicarse con un S7 o un sistema SCADA moderno. Esto prolonga su vida útil sin necesidad de modificar la lógica de control. Es una opción viable y, a menudo, la más acertada.Sea cual sea el camino que elijas, el primer paso es el mismo que Bert me enseñó en 1991: proteger el programa. Antes que nada, asegúrate de tener copias de seguridad del programa S5 en al menos dos ubicaciones, porque una conversión comienza con una copia de seguridad, no con una oración.Cuando esté listo para ver qué sigue, nuestra página de controladores PLC cubre la parte S7 de la historia, y podemos ayudarle a encontrar el controlador adecuado para la máquina que está utilizando. Lista de verificación del propietario del S5 Si llevas un S5, esta es la breve lista que le doy a cada cliente, la que me hubiera gustado que le dieran a Karim en 2019:1. Cambie la batería 6ES5980-0AA11 cada dos o tres años, siguiendo un programa establecido, con la alimentación encendida. Guarde dos baterías de repuesto en el gabinete.2. Realice una copia de seguridad del programa en tres ubicaciones: PC, EPROM e impresión. Verifique que la copia de seguridad se cargue correctamente una vez al año.3. Disponer de una fuente de alimentación de repuesto, modelo 6ES5 951 o 6ES5 955 según su planta, y una unidad de repuesto de cada tarjeta de E/S crítica.4. Mantenga el gabinete limpio y fresco. El polvo y el calor dañan los condensadores y los conectores. Revise el filtro del gabinete y limpie los contactos del panel posterior cuando esté dentro.5. Etiquétalo todo. Cuando el S5 finalmente salga del edificio, el próximo ingeniero agradecerá tus etiquetas.6. Compra los repuestos antes de necesitarlos. El módulo que necesitas en caso de emergencia es el que nadie tenía en stock.Disponemos de toda la gama de repuestos para automatización industrial, y la sección S5 de nuestro catálogo de Siemens está diseñada precisamente en torno a estos puntos de fallo. Preguntas que los ingenieros de mantenimiento hacen sobre el S5 ¿Siemens sigue ofreciendo soporte para SIMATIC S5?Oficialmente, no. Siemens descontinuó la familia S5 y cerró el servicio de reparación hace años. Extraoficialmente, el mercado nunca dejó de ofrecer soporte. Los módulos usados ​​y nuevos, los servicios de prueba y reparación de terceros y los ingenieros experimentados mantienen viva la base instalada. El soporte para el S5 en 2026 dependerá del mercado de repuestos, no de la fábrica.¿Podré seguir comprando módulos 6ES5 en 2026?Sí. Todavía se comercializan baterías, fuentes de alimentación, CPU, submódulos de memoria y tarjetas de E/S, tanto de segunda mano como en stock antiguo. Algunas piezas 6ES5, especialmente las fuentes de alimentación y las tarjetas de E/S, están disponibles en cuestión de días. Las piezas 155U y 155H, que son más difíciles de conseguir, tardan más, por lo que conviene tenerlas a mano antes de necesitarlas.¿Cómo puedo comprobar la batería de respaldo del S5?Mida la celda 6ES5980-0AA11 con un multímetro, idealmente bajo carga. Una celda en buen estado marca más de 3,2 voltios. Si marca menos, reemplácela con el sistema encendido para que la RAM no pierda el programa. El indicador de batería de la CPU es una advertencia tardía. El multímetro es una advertencia temprana.¿Cuánto dura la batería?El intervalo práctico es de dos a cinco años, dependiendo de la temperatura y la frecuencia con la que la planta sufre cortes de energía. La batería se descarga más rápido en ambientes calientes. Cámbiela cada dos o tres años y no tendrá que preocuparse más.¿Puedo programar un S5 con un PC moderno?Sí, con paciencia. STEP 5 versión 7.2 funciona en sistemas Windows antiguos, y muchos ingenieros lo ejecutan en una máquina virtual con una tarjeta CP5611 en la red de la planta. Es un software antiguo, pero funciona, y sigue siendo la única forma oficial de leer y editar un programa S5. Si su único programador es un ingeniero jubilado con un PG720 en su garaje, hágase amigo de él cuanto antes.¿Tengo que migrar a S7?No. Si la máquina funciona, hay repuestos disponibles y el programa es seguro, mantener el S5 en funcionamiento es una estrategia legítima. Migre cuando el riesgo supere el costo, no porque un vendedor diga que la tecnología es antigua. El S5 es antiguo. Antiguo no es lo mismo que averiado.En algún lugar ahora mismo, un S5-115U está contando vasos de yogur, botellas o kilovatios-hora, y seguirá contando mañana. Estas máquinas fueron diseñadas para durar más que quienes las instalaron, y la mayoría lo ha hecho. Requieren muy poco mantenimiento: una batería cada dos años, una fuente de alimentación de repuesto y un programa con copias de seguridad en tres ubicaciones.Dales eso y seguirán adelante mientras tú planificas el futuro a tu propio ritmo. Ese es el trato que he hecho con todos los S5 que he conocido.Cambie la batería. Proteja el programa. Llámenos cuando necesite las piezas.------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana). 
  • Solución de problemas del sistema redundante Siemens S7-400H
    Solución de problemas del sistema redundante Siemens S7-400H Jul 30, 2026
     He estado guardando S7-400H Estos sistemas llevan funcionando casi veinte años. Estos racks redundantes se diseñaron para no parar nunca, pero se detienen constantemente. Las CPU casi siempre funcionan bien. Lo que falla son los módulos de sincronización, las fuentes de alimentación y los enlaces de fibra óptica. El sistema H en sí es robusto. El problema es que todo lo demás envejece y se deteriora, y cuando la redundancia falla, te quedas con una sola CPU sin respaldo.Trabajo en una empresa que lleva utilizando PLC Siemens desde la época del S5. El S7-400H salió en 1996 y todavía se utiliza en plantas industriales. Este artículo trata sobre las averías que he solucionado en sistemas en funcionamiento. Datos reales, soluciones reales, sin teoría. Redundancia perdida y el LED amarillo Te acercas al panel y una de las CPU muestra un LED amarillo IFM1F o REDF. La otra CPU está funcionando sola. Esta es la llamada más frecuente que recibo.Lo primero: revisa los módulos de sincronización. El S7-400H usa dos módulos de sincronización por CPU, conectados mediante cables de fibra óptica. Los números de pieza son 6ES7 960-1AA04 para la fibra estándar o 6ES7 960-1AB04 para la de alcance extendido. He visto muchísimas más fallas en los módulos de sincronización que en las CPU.Observa el LED SYNC de cada módulo de sincronización. Si está apagado o parpadea cuando debería estar encendido de forma continua, ese módulo está averiado o a punto de fallar. Cámbialo. No te molestes en probarlo.Luego, revise los cables de fibra óptica. Estos se doblan, se quedan atrapados en las puertas de los gabinetes y los roedores los roen. Sostenga un extremo frente a una luz brillante. Si ve que la luz se filtra a través del revestimiento, reemplácelo. Si dispone de un medidor de potencia de fibra óptica, úselo. Necesita al menos -20 dBm en el receptor. Por debajo de -25 dBm, experimentará pérdidas de sincronización intermitentes, generalmente justo cuando la producción está al máximo.Si los extremos de los conectores de fibra están sucios, vuelve a limpiarlos. Usa un limpiador de un solo clic, no tu camisa. He reparado más módulos de sincronización averiados con un lápiz limpiador de 12 dólares que con una pieza de repuesto de 600 dólares.Si los módulos y cables de sincronización están en buen estado, fuerce el restablecimiento de la redundancia. Ponga la CPU en modo DETENIDO y luego en MODO DE EJECUCIÓN. En el PASO 7, vaya a PLC > Diagnóstico/Configuración > Modo de funcionamiento. El sistema debería resincronizarse. Si no lo hace, se trata de un fallo de hardware en el bus o en la propia CPU. Problemas con el suministro eléctrico redundante Las fuentes de alimentación PS 407 (6ES7 407-0KA02-0AA0 o similares) son muy fiables, pero tienen un punto débil: el circuito de monitorización de la batería de respaldo.Escenario común: una fuente de alimentación muestra el LED BATT encendido. El sistema sigue funcionando, a nadie le importa, y tres meses después la otra fuente también falla. Ahora estás sin energía. Lo he visto cientos de veces.Lo que hago es desconectar la fuente de alimentación que sospecho que está defectuosa y comprobar la tensión de salida en los terminales de la parte trasera. Debería haber 24 V CC con una tolerancia del 2 %. Si la tensión es inferior a 23 V o superior a 25 V, significa que el circuito de regulación está fallando. Reemplácelo. No lo ajuste. Estos dispositivos no tienen potenciómetro de ajuste.El problema oculto: la fuente de alimentación podría estar bien, pero la entrada de 24 V CC al rack está fallando. Revise los terminales de entrada de la PS 407. Si la entrada cae por debajo de 20,4 V (el umbral de subtensión del S7-400), la fuente indicará una falla. Esto ocurre con más frecuencia de lo que se piensa. Disyuntores defectuosos, terminales sueltos, cables de calibre insuficiente.Otro problema es el fallo del módulo de redundancia. Si el módulo de redundancia (6ES7 407-0RA00-0AA0) está conectado entre dos fuentes de alimentación, también puede fallar. Cuando falla, una de las fuentes parece estar inactiva en el rack, aunque esté suministrando voltaje. Desactive temporalmente el módulo de redundancia. Realice un puente en las salidas para confirmarlo. Si el rack vuelve a funcionar, reemplace el módulo. Fallos en el módulo de interfaz IM 460/461 Los módulos IM 460-1 (6ES7 460-1BA00-0AA0) en el rack central e IM 461-1 (6ES7 461-1BA00-0AA0) en el rack de expansión constituyen otro punto débil en los sistemas H. Estos son los módulos de interfaz que conectan los dos racks de un par redundante.El síntoma: una CPU informa de un fallo en Ext. DP o BUS2Fault, pero la otra CPU funciona correctamente. El par redundante no puede sincronizarse porque la comunicación del rack de expansión está interrumpida.Prueba rápida: intercambie el módulo IM 460-1 entre los dos bastidores. Si la falla se traslada con el módulo, está defectuoso. Si permanece en la misma ranura, el problema reside en el panel posterior o en el cable entre los bastidores.Problemas con el cable: los cables de conexión (6ES7 468-xx) tienen conectores rectangulares grandes. En ocasiones, se ha roto el pestillo, el cable se ha salido parcialmente y el sistema ha presentado fallos intermitentes durante semanas antes de que alguien lo detecte. Empuje el conector firmemente. Si hace clic, todo bien. Si no hace clic, reemplace el extremo del cable. Corrupción de la tarjeta de memoria de la CPU Las CPU S7-400H utilizan tarjetas de memoria MMC o RAM anteriores. Cuando la batería se agota, estas tarjetas se desactivan y la CPU se apaga. El sistema redundante se iniciará, pero una de las CPU no podrá ejecutarse porque no puede cargar su sistema operativo.Extrae la tarjeta de memoria e insértala en un lector conectado a un ordenador. Intenta leerla. Si Windows te pide que la formatees, la tarjeta está dañada. Si puedes leerla, haz una copia de seguridad del proyecto, formatea la tarjeta y vuelve a grabarla.La solución práctica: ten siempre dos tarjetas de memoria de repuesto programadas para cada tipo de CPU en tu gabinete. Cuando esto suceda (y sucederá), podrás cambiar la tarjeta en treinta segundos en lugar de pasar una hora reconstruyéndola.Si ambas CPU fallan simultáneamente (generalmente debido a un corte total de energía con baterías de respaldo agotadas), deberá descargar el proyecto desde cero. Los relojes basados ​​en RAM también pueden desincronizarse durante este proceso, así que ajuste la hora en ambas CPU después de la carga. Fallos de esclavos DP externos en modo redundante Esto me vuelve loco. El sistema redundante funciona bien, pero un esclavo DP (quizás un ET 200M o un rack de E/S remoto) aparece como defectuoso en un canal pero no en el otro.Causa raíz: el maestro DP de una CPU perdió la conexión con el esclavo, la restableció y ahora el esclavo está asignado al maestro equivocado. Las dos CPU no se ponen de acuerdo sobre quién controla ese esclavo.Solución del PASO 7: acceda a la configuración de hardware y compruebe las propiedades de redundancia del esclavo DP. Asegúrese de que esté configurado como Maestro DP redundante. Si está configurado en una ranura maestra específica, cámbiela. A continuación, reinicie el dispositivo esclavo.Tras sustituir un esclavo DP en un sistema redundante, es necesario reasignarlo a ambos maestros. El procedimiento de sustitución del esclavo, según el manual, consiste en desconectar el esclavo de la alimentación, sustituirlo, volver a conectarlo y, a continuación, utilizar Configuración de hardware > PLC > Descargar al módulo para el esclavo DP. Si no se realiza la sustitución en ambos maestros, el esclavo funcionará para una CPU y fallará para la otra. ¿Cuándo reemplazar la propia CPU? El reemplazo de la CPU (414H, 417H, etc.) es poco frecuente, pero sucede. Aquí es cuando tomo la decisión:· La CPU entra en estado STOP con un código de error interno que no se borra después de un reinicio de la memoria.· Varios módulos de E/S en la misma CPU no muestran conexión, pero el backplane está bien.· El LED INTF permanece encendido permanentemente incluso después de una nueva descarga de OB1.· Se observa un error de E/S distribuidas: fallo de estación en una CPU, pero la otra CPU se comunica correctamente con los mismos esclavos.Sustitución de la CPU en un sistema H: coloque la CPU en buen estado sola, retire la CPU defectuosa, instale la nueva, configure el selector de modo en MRES y manténgalo pulsado durante nueve segundos (hasta que el LED STOP deje de parpadear y permanezca encendido), luego configure en RUN. La CPU en buen estado descargará automáticamente los datos del sistema a la nueva CPU. Deje que finalice el proceso. No lo interrumpa. Tarda entre dos y cinco minutos, dependiendo del tamaño del programa.El error que veo es que cambian la CPU sin verificar la versión del firmware. Si la nueva CPU tiene un firmware diferente al de la anterior, no se establecerá la redundancia. Siempre compruebe la versión del firmware del 6ES7 400 en el búfer de diagnóstico antes de pedir un reemplazo. Coincidencia del número de pieza del módulo de sincronización Un detalle que te costará horas: los números de pieza de los módulos de sincronización deben coincidir en ambas CPU. Si el rack 0 tiene el módulo 6ES7 960-1AA04 y el rack 1 tiene el 6ES7 960-1AB04, el sistema no se sincronizará. No importa lo que diga la documentación; en la práctica, no lo son. Mantén los módulos emparejados.Lo mismo ocurre con la longitud de la fibra. Si un cable mide 1 metro y el otro 10 metros, la diferencia en la sincronización de la señal puede provocar pérdida de sincronización en ciclos de escaneo prolongados. Utilice la misma longitud en ambos enlaces. Resumen de los pasos prácticos para el diagnóstico Cuando entro en una planta con un sistema H defectuoso, este es mi pedido:1. Observa los LED de ambas CPU. Anota el estado de cada LED.2. Lea el búfer de diagnóstico en la única CPU (la que aún está en ejecución).3. Lea el búfer de diagnóstico de la CPU defectuosa.4. Compruebe los LED del módulo de sincronización en ambos bastidores.5. Compruebe los indicadores LED de la fuente de alimentación y los indicadores LED de la batería.6. Presta atención a las fuentes de alimentación del ventilador. Si un ventilador no funciona, cámbialas de inmediato.El búfer de diagnóstico te proporciona el 90% de la información que necesitas. No adivines. Léelo.La mayoría de los problemas del S7-400H no se deben a las CPU. Los módulos de sincronización, las fuentes de alimentación, los módulos IM y los cables de fibra óptica suelen fallar mucho antes que el PLC principal. Consuma repuestos de los componentes más costosos (los módulos de sincronización y los módulos IM), ya que esperar tres días por un reemplazo del 6ES7 960-1AA04 le costará más que tenerlo en stock.Y revise esas baterías en cada mantenimiento preventivo programado. Una batería de respaldo descargada convierte un ciclo de encendido de dos minutos en una reparación de cuatro horas.-------------------------------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).
  • Solución de problemas del PLC ABB AC500: Respuestas a los problemas más comunes en el campo
    Solución de problemas del PLC ABB AC500: Respuestas a los problemas más comunes en el campo Jul 27, 2026
     El TEJIDO La plataforma AC500, que incluye las series PM5xx, PM58x y PM59x, se utiliza en plantas de tratamiento de agua, sistemas de automatización de edificios y líneas de producción en Europa y Oriente Medio. Los ingenieros que trabajan sobre el terreno se topan con los mismos fallos previsibles. ¿Por qué no arranca la CPU de mi AC500? Que la CPU falle al encenderla se debe a cuatro cosas.Primero, la fuente de alimentación. Los módulos de alimentación de la serie TA521 requieren una entrada de 24 V CC estable. Compruebe el LED verde en la parte frontal del módulo. Si está apagado, no hay entrada de CC, la tensión de entrada es inferior a 19,2 V o el módulo está averiado. Mida directamente en los terminales con un multímetro. No se fíe del indicador luminoso del panel.Corrupción del gestor de arranque. Menos frecuente. Ocurre en las CPU PM582 tras una actualización de firmware fallida o una pérdida de energía durante la actualización. El LED de encendido de la CPU se activa, pero no sucede nada más. Recargue el firmware mediante la ranura para tarjeta SD con Automation Builder. Si esto falla, la CPU necesita una actualización del gestor de arranque realizada por ABB.Problemas con la tarjeta de memoria. En los modelos PM591 y PM592, utilice una tarjeta SD formateada en FAT32 con una imagen de firmware válida. Una tarjeta de otro PLC o una tarjeta dañada impedirá el arranque por completo. Retire la tarjeta e intente arrancar sin ella. Si la CPU arranca, el problema reside en la tarjeta.Posición del interruptor RUN/STOP. Parece obvio, pero hemos explicado esto a los ingenieros en más de una ocasión. Si el interruptor está en modo STOP, la CPU se enciende pero no ejecuta el programa. Muévalo a RUN y active/desactive el ciclo de encendido.---¿Qué significan los patrones de destello del LED en un PM582? El LED de estado del PM582 le indica exactamente cuál es el problema si conoce el código de destello:Patrón LED | Significado | AcciónVerde sólido | Funcionando con normalidad | NadaVerde intermitente (lento) | Modo PARADA | Compruebe el interruptor RUN/STOP o el estado del programa.Parpadeo rojo, 2 parpadeos y pausa | Fallo de hardware | La CPU necesita ser reemplazadaLuz roja intermitente, 3 destellos y pausa | Error de bus | Compruebe el módulo de placa base TA523 y las conexiones del bus de E/S.Parpadeo rojo, 4 parpadeos y pausa | Fallo del programa, tiempo de espera del temporizador de vigilancia agotado | Revisar el tiempo de ciclo y la lógica del programaRojo fijo | Fallo fatal | Es probable que la CPU esté averiada, reemplácela.El error de tres destellos (error de bus) suele confundir a la gente. Todos asumen que la CPU está defectuosa, pero casi siempre se trata del backplane o de un módulo de E/S suelto. Vuelva a conectar el módulo backplane TA523 y todos los módulos de E/S conectados, y luego reinicie el dispositivo. Si el patrón de tres destellos persiste, reemplace primero el TA523. Es más económico que una CPU.Cuatro destellos (fallo del programa) indican que el temporizador de vigilancia se activó. Acceda a Automation Builder y compruebe la configuración de la tarea. El tiempo de ciclo excede el límite configurado para el temporizador de vigilancia. Aumente el tiempo del temporizador de vigilancia u optimice el código. Busque bucles infinitos en ST, etiquetas de salto olvidadas en LADDER o pasos SFC que nunca finalizan.---¿Por qué no puedo conectarme a mi AC500 mediante Ethernet? Los problemas de conexión Ethernet son el segundo dolor de cabeza más común.Dirección IP incorrecta. La IP predeterminada de la serie PM5xx es 192.168.0.10. Si alguien la cambió o su portátil está en una subred diferente, no podrá conectarse. Mantenga la CPU en estado STOP, conéctese directamente con un cable cruzado (la mayoría de las tarjetas de red modernas admiten MDIX automático, pero no todas) y escanee la red con la herramienta de detección de red de Automation Builder.Desajuste de subred. Es posible que su portátil tenga la IP 192.168.1.x mientras que el PLC tiene la IP 192.168.0.x. Configure su portátil con una IP estática dentro del mismo rango: 192.168.0.100 con la subred 255.255.255.0.El firewall está bloqueando los puertos. Automation Builder utiliza los puertos TCP 6681 y 6682 para la comunicación. El firewall de Windows Defender o el software de seguridad corporativa suelen bloquearlos. Agregue una regla de entrada para permitirlos. Además, verifique que el PLC no esté detrás de un switch administrado con seguridad de puertos habilitada.Daños en la capa física. Los entornos industriales deterioran los conectores RJ45. Vibraciones, humedad, neblina de aceite: todo esto degrada los cables Ethernet. Pruebe con un cable que funcione correctamente. Si el LED de enlace del puerto Ethernet de la CPU no se enciende al conectarlo, cambie el cable. Si aún así no se enciende, es posible que el puerto esté dañado. Use el segundo puerto Ethernet si su CPU dispone de uno, o añada un módulo Ethernet CM574.---Las lecturas de mi entrada analógica son muy inconsistentes, ¿qué ocurre? Las variaciones o fluctuaciones bruscas de los valores analógicos en un módulo TA521-AI4 o TA522-AI8 se deben a problemas de cableado o configuración, no a que el módulo esté defectuoso.Problemas en el bucle de 4-20 mA. La causa más común es un cable roto en el bucle. Compruebe la continuidad entre el transmisor y el módulo de IA. A continuación, verifique la alimentación del bucle. Si el transmisor se alimenta mediante el bucle, la fuente de alimentación de 24 V debe estar presente y ser estable. Una interrupción de tan solo 50 ms provoca un pico en la lectura. Utilice una resistencia de precisión (250 ohmios) entre los terminales de entrada y mida la tensión. Una tensión de 1-5 VCC en la resistencia indica un bucle de 4-20 mA en buen estado.Bucles de tierra. Cuando el transmisor y el PLC utilizan fuentes de alimentación o puntos de conexión a tierra diferentes, los bucles de tierra introducen ruido en la señal. Utilice módulos de entrada/salida aislados o instale un aislador de señal entre el transmisor y la entrada del PLC.Configuración de escala incorrecta en Automation Builder. Cada módulo analógico requiere los parámetros de escala correctos. Si configuró una entrada de 4-20 mA como 0-10 V o estableció un rango de unidades de ingeniería incorrecto (por ejemplo, 0-100 PSI en lugar de 0-250 PSI), las lecturas se verán erróneas, pero el módulo funcionará correctamente. Verifique la configuración del módulo en Automation Builder, en la pestaña de asignación de E/S.Configuración del filtro. Los módulos AC500 AI cuentan con filtros digitales configurables. Si la constante de tiempo del filtro es demasiado baja, se producirá ruido eléctrico. Si es demasiado alta, se perderán cambios reales en el proceso. Comience con 50 ms y ajústela según sea necesario.Tensión de modo común. En el TA521-AI4, la tensión máxima de modo común es de 30 VCC entre cualquier entrada y AGND. Si su transmisor está conectado a una tierra diferente, puede superar este valor y obtener lecturas erráticas. Conecte todas las conexiones comunes analógicas en un solo punto.---Mi programa se carga, pero el PLC se detiene inmediatamente. El programa se carga correctamente, pero luego la CPU se detiene.Falta configuración de hardware. Su programa hace referencia a módulos de E/S que no están presentes físicamente, o la configuración del backplane en Automation Builder no coincide con la del riel. Abra la configuración de hardware y compárela con el hardware real. Si reemplazó un TA521 por un TA522 o movió módulos a ranuras diferentes, la configuración no es válida.Desbordamiento de tarea / Tiempo de espera del temporizador de vigilancia. El programa compila y carga, pero el tiempo de ciclo excede el tiempo de espera del temporizador de vigilancia durante la ejecución. Esto ocurre al agregar un bloque de funciones complejo, como un bucle PID con un tiempo de ciclo rápido, que no existía en el programa anterior. Verifique la configuración de la tarea y aumente el tiempo de espera del temporizador de vigilancia, u optimice el bloque de código problemático.División por cero o excepción no controlada. El código ST y LADDER provocará un fallo en la CPU si se produce una división por cero, un puntero no válido o un índice de matriz fuera de los límites. No existe un gestor de excepciones automático. La CPU se detiene. Añada comprobaciones de límites antes de las operaciones matemáticas. En ST, compruebe que el divisor no sea cero antes de dividir. En LADDER, utilice bloques de comparación antes de las funciones matemáticas.Desactivación forzada de salidas. Si tenía salidas digitales activadas forzadamente y carga un nuevo programa, el estado de activación forzada puede entrar en conflicto con la nueva lógica. Elimine todas las activaciones forzadas antes de cargar el programa. En Automation Builder, acceda a la vista de activaciones forzadas y elimine todas las activaciones forzadas; a continuación, descargue el programa.---¿Dónde puedo conseguir módulos AC500 de repuesto? La plataforma AC500 ha pasado por varias fases de su ciclo de vida. Algunos módulos siguen activos; otros están descatalogados.ABB Direct es la primera opción para los modelos actuales (PM591, PM592, CM574), pero los plazos de entrega para modelos más antiguos pueden ser de 8 a 16 semanas. Los modelos PM571, PM582, CM571 y varias variantes de la serie TA521 están descatalogados o han llegado al final de su ciclo de vida.Distribuidores de componentes para automatización como Rexel, Sonepar y empresas especializadas en automatización industrial aún disponen de inventario de piezas nuevas de stock antiguo (NOS, por sus siglas en inglés). Los precios varían considerablemente. Consulte varias fuentes.Proveedores especializados como tztechio.com ofrecen módulos AC500 nuevos, usados ​​y probados, especialmente modelos más difíciles de encontrar como el PM582 y el CM571.Módulos descatalogados que le resultará difícil encontrar nuevos:· PM571· PM582· CM571· Serie TA521 (varias variantes, pero las TA521-ETH y TA521-AI4 siguen estando más disponibles que las demás).· Módulos de placa base más antiguosSi está diseñando un sistema nuevo o reemplazando una CPU averiada, especifique un PM591 o un PM592 en lugar de un PM582. Son modelos de producción actual y tienen mayor disponibilidad.---¿Puedo usar un AC500 con variadores ABB antiguos? Sí. El AC500 se comunica con los variadores ABB más antiguos mediante Modbus RTU serie.Modbus RTU mediante CM572. El módulo de comunicación serie CM572 ofrece puertos RS-232 y RS-485. Configúrelo como maestro Modbus en Automation Builder. Conecte los terminales RS-485 (A+/B-) al puerto Modbus del variador. Preste atención a las resistencias de terminación. Habilítelas únicamente en los dos extremos físicos del bus.Los variadores ACS350 y ACS355 admiten Modbus RTU de forma nativa. El grupo de parámetros 53 del variador (configuración Modbus) establece el ID de estación, la velocidad de transmisión y la paridad. Estos valores deben coincidir con la configuración del CM572. Ajustes comunes: 19200 baudios, 8 bits de datos, paridad par, 1 bit de parada.Biblioteca DriveAP. ABB proporciona la biblioteca de bloques de funciones DriveAP para Automation Builder. Esta biblioteca gestiona la comunicación Modbus con los variadores ABB sin necesidad de escribir código Modbus directamente. Simplemente inserte un bloque DriveAP, configure el ID del variador y lea/escriba los parámetros por índice.Los variadores ACS580 y ACS880 también funcionan con Modbus RTU, pero además son compatibles con buses de campo Ethernet si dispone de un CM574 o del puerto Ethernet integrado de la CPU. Para nuevas instalaciones, utilice Modbus TCP en lugar de RTU. Es más rápido, facilita la resolución de problemas y reduce los problemas de cableado.---Resumen La mayoría de las fallas del AC500 se dividen en unas pocas categorías: problemas de alimentación, incompatibilidad de configuración, problemas de cableado y ciclo de vida del módulo. Tenga a mano un backplane TA523 de repuesto. Es el punto de falla más común después de la fuente de alimentación. Ante la duda, deje que el código de parpadeo del LED de la CPU le indique dónde buscar primero.Para obtener más información sobre los productos de automatización de ABB, consulte nuestras guías sobre plataformas PLC de ABB, fundamentos de PLC, variadores de frecuencia y sistemas de automatización industrial.-------------------------------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).
  • Allen-Bradley PLC-5: Guía de fin de vida útil, opciones de reemplazo y dónde encontrar repuestos
    Allen-Bradley PLC-5: Guía de fin de vida útil, opciones de reemplazo y dónde encontrar repuestos Jul 22, 2026
     El teléfono sonó a las 11 de la noche de un martes. El sistema de refrigeración por amoníaco de una cámara frigorífica se había bloqueado por completo, con la temperatura del producto en aumento. El LED PROC del PLC-5 estaba encendido en rojo fijo y, por mucho que lo reiniciara, no volvía a funcionar. Lo cambié por un 1785-L80B de repuesto, recargué el programa desde un disquete y conseguí que la refrigeración volviera a estar operativa antes de que el primer palé de carne congelada empezara a ablandarse. Esa CPU había funcionado sin parar durante catorce años. Esa noche decidió averiarse.La familia PLC-5 se descontinuó hace años. Ya pasaron las fechas límite para realizar pedidos. Sin embargo, la base instalada es enorme y estos sistemas no fallan según un calendario que se ajuste a su presupuesto. ¿Por qué las plantas aún utilizan sistemas PLC-5? Reemplazar un sistema de control en funcionamiento cuesta una cifra de seis dígitos y requiere el cierre de la planta. Un PLC-5 que opera un reactor discontinuo que ha estado fabricando el mismo producto desde 1997: el programa está depurado, los operadores lo conocen y el gerente de producción no está dispuesto a emprender un proyecto de migración que podría ocasionar semanas de retraso en la puesta en marcha.El rack de E/S 1771 y los procesadores 1785 se fabricaron cuando Rockwell sobredimensionaba todo. Conectores de placa base chapados en oro. Chasis de acero de gran calibre. Un 1771-PS7 de 1992 aún funcionará dentro de las especificaciones si los condensadores no se han secado.He visto sistemas PLC-5 controlando accionamientos de mesas de acerías, secuenciación de lotes químicos, control de válvulas de oleoductos y la mitad de las líneas de transferencia de la industria automotriz construidas en la década de 1990. La solicitud de inversión para la migración permanece archivada, a la espera de una falla catastrófica o un presupuesto que nunca llega. Modos de fallo comunes Tras más de veinte años de experiencia en el sector, esto es lo que realmente falla, no lo que el manual dice que teóricamente puede fallar. Fallos en el suministro eléctrico (1771-PS7) El 1771-PS7 proporciona 5 V y 24 V CC al panel posterior. Los condensadores electrolíticos internos tienen una vida útil limitada, aproximadamente de siete a diez años en un panel ventilado. En un gabinete sellado que funciona a 50 °C de temperatura ambiente, estos condensadores dejan de cumplir con las especificaciones en cinco años.Síntomas de un fallo en el PS7:· Se eliminan las fallas intermitentes del rack al reiniciar el sistema.· LED PWR intermitente o de baja intensidad· Errores de comunicación de E/S inexplicables en ranuras específicas· El raíl de 5 V mide menos de 4,75 V en un multímetro.Cuando el PS7 falla por completo, todo el rack se queda a oscuras. Llevo un 1771-PS7 de repuesto en mi camioneta.La PS7 presenta un patrón de fallos característico según la tensión de alimentación. Con 120 V/60 Hz (Norteamérica), los diodos rectificadores tienden a fallar antes que los condensadores. Con 230 V/50 Hz (Europa y Oriente Medio), los condensadores del filtro de entrada fallan primero, ya que la mayor tensión RMS somete al dieléctrico a un mayor estrés. Cumplimos con los requisitos de certificación CE y UL. Pérdida de RAM con respaldo de batería Los procesadores 1785 utilizan una batería de litio de 3,6 V (1770-XY) para mantener el programa de usuario en la memoria SRAM cuando se interrumpe la alimentación principal. Por debajo de aproximadamente 3,0 V, la CPU activa un LED de advertencia de batería. Por debajo de 2,5 V, la CPU está descargada.El detalle crucial: la batería se descarga más rápido cuando la CPU está encendida que cuando está apagada. Una 1785-L80B funcionando continuamente agota su batería en doce a dieciocho meses, aproximadamente la mitad de la vida útil de la misma batería en una batería de repuesto apagada.Reemplace la batería de respaldo cada doce meses, según un cronograma. Escriba la fecha de reemplazo en el interior de la puerta del gabinete con un marcador de pintura. He visto plantas que pierden programas porque el encargado de mantenimiento asumió que la batería dura cinco años. No es así en un panel que funciona continuamente las 24 horas del día, los 7 días de la semana.Modelos de procesadores específicos a tener en cuenta:· 1785-L80B: Procesador completo con 256 KB de memoria. Mayor consumo de batería debido a la mayor cantidad de memoria SRAM. Revise el LED de batería trimestralmente.· 1785-L40B: Procesador de gama media, 128 KB de memoria. Batería con una duración ligeramente superior a la del L80B.Cuando se pierde el programa, se necesitan tres cosas: el archivo de copia de seguridad (.RSP de RSLogix 5), el firmware correcto del procesador y una conexión que funcione para descargarlo. 1771 Fallos en el módulo de E/S El módulo 1771-IBD utiliza aisladores ópticos que se degradan con el tiempo. Tras quince o veinte años, la relación de transferencia de corriente varía. La entrada deja de detectar de forma fiable el estado de apagado: la CPU interpreta un 1 lógico cuando el dispositivo de campo está desenergizado. Reemplace el módulo si observa estados de encendido fantasma.1771-OB (Salida de fuente de 24 V CC): Los conjuntos de transistores Darlington fallan por cortocircuito o circuito abierto. Una salida en cortocircuito mantiene la carga energizada cuando la lógica indica APAGADO. El 1771-OB no tiene fusible de salida. Tenga repuestos.1771-IXE (Entrada de termopar/milivoltios): Utiliza un ASIC híbrido personalizado que ya no se fabrica. Cuando el ASIC falla, el módulo emite valores aleatorios o se bloquea en una lectura fija. Estos módulos se están encareciendo en el mercado secundario debido a que se han agotado las existencias de unidades nuevas de modelos anteriores. Compatibilidad del software RSLogix 5 RSLogix 5 es la única forma de programar y solucionar problemas de la familia PLC-5. Rockwell dejó de vender licencias nuevas hace años. La versión 8.20 es la última disponible: una aplicación de 32 bits que se ejecuta en Windows 7 y Windows 10 en modo de compatibilidad. Windows 11 no es fiable.Problemas comunes de RSLogix 5 en 2026:· Comunicación DH+ mediante 1784-PCMK: la tarjeta PCMCIA está obsoleta. El soporte para controladores finalizó con Windows 7. Los convertidores USB a DH+ (1784-U2DHP) costaban entre 500 y 1200 dólares y ya no se fabrican.· Carga serial DF1: requiere un puerto RS-232 real. Los adaptadores USB basados ​​en el chipset FTDI son los más fiables. Los adaptadores basados ​​en Prolific provocan errores aleatorios.· Carga por Ethernet (1785-L80C/L80E): el método más fiable si su procesador dispone de Ethernet. Configure una IP estática, conéctese directamente con un cable cruzado y utilice la función Who Active.· Corrupción de archivos de programa: RSLogix 5 utiliza un esquema de serialización. Si un archivo .RSP cargado no se descarga correctamente en la CPU, cree un archivo nuevo y cargue primero las tablas de datos, y luego el programa por separado.Mantenga un portátil dedicado con Windows 7 o Windows 10 de 32 bits y RSLogix 5 instalado. No permita que el departamento de TI lo actualice. No lo conecte a internet. Opciones de reemplazo: ControlLogix vs CompactLogix Eventualmente tendrás que migrar. Aquí tienes un desglose realista. Migración de ControlLogix El reemplazo nativo para PLC-5 es ControlLogix, la serie 1756-L8x. Rockwell ofrece un kit de migración que convierte automáticamente la mayoría de la lógica de escalera. La lógica discreta simple se convierte sin problemas. Los bucles PID, las instrucciones MSG y las transferencias de bloques (BTR/BTW) requieren una modificación manual.Costo: un chasis ControlLogix, un procesador, una fuente de alimentación y un módulo de comunicación tienen un precio de lista de entre $5,000 y $8,000. La migración completa de un gabinete para un sistema mediano (128 puntos de E/S) tiene un costo de entre $30,000 y $60,000 en piezas e ingeniería. Migración a CompactLogix CompactLogix (series 5069-L3x o 5069-L4x) es la alternativa más económica, con un precio de entre 2000 y 4000 dólares por procesador. Los módulos de E/S 5069 cuestan aproximadamente un 30 % menos que los módulos 1756.Ventajas e inconvenientes:· CompactLogix admite menos puntos de E/S por chasis.· No incluye DH+ ni E/S remotas; requiere módulos de comunicación específicos.· El backplane 5069 no admite módulos adaptadores 1771; se requiere una nueva interfaz de E/S.Para sistemas PLC-5 pequeños y medianos (con menos de 128 puntos de E/S), CompactLogix es la opción más sensata. Para sistemas grandes con un número significativo de E/S analógicas o redes ControlNet/RIO existentes, la solución ControlLogix evita complicaciones de integración.La realidad de las migraciones Algunos proveedores presentan la migración de un PAC como un reemplazo directo. No lo es. El bus, las E/S, la fuente de alimentación y el entorno de programación cambian. Lo único que se conserva es el cableado de campo. Prepárese para un reemplazo completo del sistema. Dónde encontrar repuestos hoy Los componentes PLC-5 y 1771, nuevos pero sin usar, están desapareciendo de la distribución tradicional. Rockwell ya no los fabrica. El suministro restante se encuentra en la red de distribuidores independientes y de excedentes.La mejor estrategia de abastecimiento: comprar a un especialista en repuestos para automatización industrial con inventario verificado. En tztechio.com, la categoría Allen-Bradley ofrece procesadores PLC-5, módulos de E/S 1771, fuentes de alimentación y chasis cuidadosamente seleccionados, incluyendo procesadores 1785-L80B y 1785-L40B, módulos de E/S 1771-IBD y 1771-OB, y módulos difíciles de encontrar como la entrada de termopar 1771-IXE. También disponemos de repuestos PLC para otras plataformas antiguas. Qué almacenar ahora Si realiza el mantenimiento de sistemas PLC-5, la oferta se reduce cada trimestre. Orden de prioridad:1. Fuente de alimentación 1771-PS7: punto de fallo más común. Se incluyen dos unidades por chasis activo.2. Procesador 1785-L80B o L40B: una CPU de repuesto por cada dos sistemas. Adquiera unidades probadas con circuito de respaldo de batería verificado.3. Baterías 1770-XY: compre una caja de doce. Cámbielas cada doce meses en todos los sistemas.4. 1771-IBD y 1771-OB: dos de cada uno por sistema. Mayor tasa de fallos entre los módulos de E/S.5. Módulos de entrada analógica 1771-IXE u otros: se incluye una unidad de repuesto por tipo de módulo. Son los más difíciles de encontrar.6. Chasis 1771: Se incluye un backplane de repuesto por cada tamaño de sistema. Un chasis agrietado requiere un recableado completo.7. Medios de instalación y licencia de RSLogix 5: si no los tiene, consiga una copia con licencia ahora. Cuando su portátil de programación deje de funcionar, no podrá configurar uno nuevo. Qué significa esto para tu planta El PLC-5 no volverá. Rockwell no lo relanzará. Cada día es más difícil encontrar repuestos y su precio aumenta. El gerente de planta que dice "migraremos el año que viene" lleva cinco años diciendo lo mismo. La CPU del sistema de refrigeración que reemplacé a las 11 de la noche de aquel martes era la misma que la planta planeaba migrar en 2019.Ten repuestos a mano. Cambia las baterías. Mantén tu portátil RSLogix 5 en buen estado. Y cuando tengas presupuesto para una migración, hazla antes de que falle el PLC-5, no después. Una migración controlada siempre es mejor que un reemplazo de emergencia.-------------------------------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).
  • PLC Fuji Electric MICREX: Opciones de migración para sistemas al final de su vida útil
    PLC Fuji Electric MICREX: Opciones de migración para sistemas al final de su vida útil Jul 14, 2026
     Fuji Electric Durante décadas, ha sido una fuerza dominante en la automatización industrial en Japón y el sudeste asiático, con su familia de PLC MICREX instalada en miles de fábricas dedicadas al procesamiento de alimentos, la manipulación de materiales y el tratamiento de agua. Sin embargo, el panorama ha cambiado. Fuji Electric ha consolidado su línea de controladores programables en torno a las plataformas SPH5000 y SPH3000M, y las generaciones anteriores —la serie MICREX-SX SPH200/300/500, la familia MICREX-NX y los primeros sistemas SPH1000— han llegado o están cerca del final de su ciclo de vida.Si mantiene una línea de producción basada en uno de estos controladores antiguos, se enfrenta a un dilema industrial común: seguir adquiriendo piezas de repuesto en el mercado de segunda mano o comprometerse con un proyecto de migración. Ninguna de las dos opciones está exenta de riesgos. La respuesta correcta depende de la revisión específica de su hardware, la cantidad de E/S, la tolerancia al tiempo de inactividad y su plan de producción a largo plazo.Estas son las cinco preguntas más frecuentes que surgen cuando los ingenieros se dan cuenta de que su sistema Fuji MICREX ya no cuenta con soporte completo. Las respuestas son específicas para cada modelo y se basan en las funcionalidades disponibles en 2026. 1. ¿Qué modelos de Fuji Electric MICREX están descatalogados? Fuji Electric ha publicado avisos formales de fin de vida útil para varias familias de chips MICREX. Este es el estado actual a mediados de 2026:Serie MICREX-SX SPH200 (Descatalogada — Sin soporte de fábrica)El SPH200 era el PLC modular de entrada de gama de Fuji en la línea MICREX-SX. Los modelos de CPU como el NP1FH-200 y el NP1PH-200 se descontinuaron hace más de una década. Fuji dejó de aceptar pedidos de reparación para estas CPU en 2019. Si tiene un SPH200 en su línea de producción, ya está utilizando el stock de repuestos disponible en el mercado.Serie MICREX-SX SPH300 (Descatalogada — Soporte técnico finalizado)El SPH300 (modelos de CPU NP1FH-300, NP1PH-300, NP1PS-300) era el procesador de gama media más utilizado de la familia MICREX-SX. Su producción se interrumpió oficialmente en 2020, y el período de soporte de cinco años posterior a la interrupción de su producción ya ha finalizado en todas las regiones. En Japón y algunas zonas del sudeste asiático, es posible que aún se ofrezcan servicios de reparación urgentes a través de distribuidores autorizados que dispongan de placas base de repuesto, pero los tiempos de espera se han extendido de semanas a meses.Serie MICREX-NX (Obsoleta — Sin soporte)La familia MICREX-NX es anterior a la línea MICREX-SX y utiliza un formato de placa base y E/S completamente diferente. Modelos como las unidades de CPU NX-32, NX-64 y NX-128 dejaron de fabricarse a principios de la década de 2000. Las piezas de repuesto solo están disponibles a través de intermediarios o distribuidores de excedentes.Serie MICREX-SX SPH500 (Activa al final de su vida útil)El SPH500 (modelos de CPU NP1PH-500 y NP1PS-500) comparte el mismo formato de placa base que el SPH1000 y el SPH3000M, pero Fuji lo está retirando gradualmente en favor del SPH5000M. Se prevé que el soporte de fábrica finalice por completo en 2028. Fuji aún fabrica módulos de CPU de reemplazo para contratos de garantía, pero el precio de las unidades nuevas ha aumentado entre un 30 % y un 40 % desde 2023 debido a la disminución de los volúmenes de producción.Serie MICREX-SX SPH1000 (Compatible con la fase de reducción de carga)El SPH1000 (modelos de CPU NP1PS-1000 y NP1PH-1000) cubre la brecha entre la antigua arquitectura MICREX-SX y la actual arquitectura SPH5000. Fuji aún vende estas CPU, pero los plazos de entrega para pedidos de fábrica se han extendido a entre 12 y 16 semanas. Fuji recomienda el SPH5000M como reemplazo directo para nuevos proyectos.Conclusión clave: Si su CPU es una SPH200 o SPH300, ya no cuenta con soporte de fábrica. Los usuarios de SPH500 y SPH1000 tienen un plazo de migración cada vez más ajustado, de entre 12 y 24 meses aproximadamente, dependiendo de la región.---2. ¿Puedo reemplazar un MICREX-SX por un SPH directamente? Esta es la pregunta más frecuente entre los ingenieros que gestionan las líneas de producción de Fuji. En resumen: depende de la generación de la CPU.Compatibilidad física: módulos de E/SLa buena noticia es que Fuji Electric mantuvo el mismo formato de placa base en las familias SPH200, SPH300, SPH500, SPH1000, SPH3000M y SPH5000M. Sus módulos de E/S existentes (módulos de entrada digital como el NP1X32-DC24, módulos analógicos como el NP1A04-AD y módulos especiales como el NP1CN1 (T-LINK), el NP1CN2 (FL-net) y el NP1CN3 (PROFIBUS)) se pueden extraer del antiguo rack y conectar directamente a un nuevo rack SPH5000M. El protocolo del bus de E/S es eléctricamente compatible entre estas generaciones, lo que permite un cambio físico solo de la CPU.CPU y firmware: no son un intercambio directo.El problema radica en el módulo de CPU y el entorno de programación. Una CPU SPH5000M (modelo NP1PS-5000M o NP1PH-5000M) no ejecutará archivos de proyecto de SX-Programmer compilados para una SPH200 o SPH300 sin una modificación significativa. El conjunto de instrucciones se amplió entre generaciones. Los mapas de memoria para las áreas de comunicación T-LINK y FL-net cambiaron. El manejo de interrupciones y la planificación de tareas que funcionaban en la SPH300 pueden comportarse de manera diferente en la SPH5000M.En la práctica, esto significa que puede conservar el cableado de campo, el rack de E/S, las fuentes de alimentación y los módulos base. Deberá reescribir la lógica de la aplicación en Standard SX-Programmer o en el entorno NP (Nano Programming) más reciente y volver a validarla.Ruta de acceso prácticoLa ruta de migración más sencilla es de SPH1000 a SPH5000M. Si tiene un SPH1000 ejecutando proyectos Standard SX-Programmer compilados con la versión 6.x o posterior, la conversión implica recompilar el proyecto, verificar la configuración de comunicación y cambiar el módulo de la CPU. Para los usuarios de SPH200/300 con proyectos SX-Programmer versiones 3.x/4.x más antiguas, se requiere reescribir el programa por completo.---3. ¿Qué software de programación funciona con los PLC Fuji antiguos frente a los nuevos? La compatibilidad del software suele ser un factor determinante en cualquier migración de MICREX. Utilizar una versión de software incorrecta puede dañar los archivos del proyecto o impedir por completo la comunicación con la CPU.Programador SX (modelo anterior: SPH200/300/500)El programador SX original, generalmente en las versiones V3.x a V5.x, es el único software que permite compilar y descargar lógica a las CPU SPH200 y SPH300. Funciona en Windows XP a Windows 7 (32 bits). No se instala correctamente en Windows 10 u 11 sin una máquina virtual. La comunicación utiliza el protocolo de bus SX a través de RS-232C o adaptadores USB a serie con el cable NP1W-CN1. Si necesita mantener una línea SPH200 o SPH300, utilice un PC con Windows 7 dedicado con SX-Programmer versión 5.2 o posterior.Programador SX estándar (Transición — SPH1000/SPH3000M)Standard SX-Programmer V6.x y V7.x admite las revisiones de firmware SPH1000, SPH3000M y las primeras versiones de SPH5000M. Se ejecuta en Windows 7 y Windows 10 (64 bits) y utiliza un formato de archivo de proyecto diferente (.sxp frente al antiguo .sxc). Los proyectos creados en V3.x/V4.x deben recrearse manualmente, ya que no existe una utilidad de conversión automática. Esta versión también introdujo archivos de configuración de dispositivos para módulos EtherNet/IP y PROFINET. Si su sistema anterior utilizaba T-LINK o FL-net, deberá reconfigurar los parámetros de comunicación desde cero.Software NP (Nano Programación) (Actual: SPH5000M)El entorno de programación actual de Fuji Electric, el software NP, es compatible con los modelos SPH5000M y SPH3000M con el firmware más reciente. Se ejecuta en Windows 10 y Windows 11 (64 bits) y ofrece editores de texto estructurado (ST), diagramas de escalera (LD) y diagramas de bloques de funciones (FBD). El software NP no es compatible con las CPU SPH200, SPH300 ni SPH500; la conexión con estas CPU antiguas fallará durante el protocolo de comunicación. Los proyectos NP no son compatibles con versiones anteriores de Standard SX-Programmer.CPU heredada | Software necesario | Ruta de migraciónSPH200/300 | SX-Programmer V3-V5 | Reescritura completa en Standard SX-Programmer o NPSPH500 | SX-Programmer V5+ | SX-Programmer estándar V6/V7 → exportar a NPSPH1000 | Programador SX estándar V6/V7 | Recompilar en NP + revalidarSPH5000M | Software NP (actual) | Plataforma actual: no se necesita migración---4. ¿Cuál es el costo de migrar frente al de adquirir piezas usadas? El coste es donde las cifras se vuelven reales, y rara vez son tan claras como sugieren los folletos de los proveedores.Obtención de piezas usadas: la solución a corto plazo.Una CPU SPH300 usada (NP1PH-300) en el mercado de excedentes se vende entre $150 y $400, dependiendo de su estado y revisión. Una CPU SPH500 usada cuesta entre $350 y $700. Los módulos de E/S son más económicos: entre $30 y $80 para entradas digitales y entre $80 y $200 para módulos analógicos.El coste de un solo reemplazo de CPU parece atractivo. El riesgo reside en adquirir un componente con horas de funcionamiento desconocidas, almacenado en condiciones no controladas y sin garantía más allá de la de "probado al encenderlo". Hemos visto compradores que reciben CPU con contactos de batería corroídos, versiones de firmware obsoletas o módulos que superaron una prueba de laboratorio pero fallaron tras tres semanas de vibración en producción. Si su línea de producción funciona las 24 horas del día, los 7 días de la semana, y el tiempo de inactividad cuesta más de 5000 dólares por hora, un fallo inesperado de una CPU usada anula cualquier ahorro aparente.Migración: El camino a largo plazoLa migración completa de un SPH300 a un SPH5000M suele costar entre 8000 y 18 000 dólares por unidad en hardware (CPU, tarjeta de memoria, fuente de alimentación, módulos de comunicación). La mano de obra para la programación, la modificación del panel y la puesta en marcha añade entre 5000 y 12 000 dólares por unidad, dependiendo de la complejidad del programa.Para una unidad de procesamiento de alimentos de 256 puntos de E/S con un controlador SPH500, el presupuesto para una migración completa oscila entre 15 000 y 20 000 dólares. Para una línea de tratamiento de agua de 512 puntos con varias CPU SPH300 en T-LINK, el presupuesto estimado es de entre 25 000 y 40 000 dólares.El cálculo del punto de equilibrioEl punto de equilibrio se alcanza cuando se ha reemplazado una CPU crítica más de una vez. Si se compra un SPH300 usado por $350, funciona durante 14 meses, falla y se compra otro por $400 más $150 de envío urgente, el gasto total asciende a $900 sin garantía de que la tercera unidad dure más. En ese punto, el costo de la migración se convierte en una inversión en confiabilidad.Para las plantas que utilizan sistemas MICREX-NX, las piezas usadas son la única opción, ya que Fuji ya no fabrica componentes compatibles. La migración requiere reemplazar toda la infraestructura de E/S y el backplane, lo que eleva los costos a más de $30 000 por gabinete.Factores regionalesEn Japón y el sudeste asiático, las piezas usadas de Fuji MICREX son entre un 15 % y un 25 % más baratas que en Norteamérica o Europa, debido a la mayor superficie instalada. En Oriente Medio, especialmente en las plantas procesadoras de alimentos de los Emiratos Árabes Unidos, Arabia Saudita y Qatar, las piezas de repuesto de Fuji tienen un sobreprecio del 30 % al 40 %, ya que la mayoría deben importarse de Japón o Singapur con plazos de entrega de entre 4 y 6 semanas.---5. ¿Dónde puedo encontrar repuestos para sistemas MICREX antiguos? Cuando se agota el soporte de fábrica, el mercado secundario se vuelve esencial. Aquí es donde los ingenieros obtienen las piezas de repuesto de Fuji MICREX en 2026.Proveedores de piezas de automatización especializadasPara un amplio catálogo de CPU Fuji MICREX, módulos de E/S, fuentes de alimentación y módulos de comunicación, la mejor opción es un proveedor especializado en componentes de automatización industrial como TZ Techio, que dispone de componentes nuevos de stock antiguo y usados ​​probados de las familias SPH200, SPH300, SPH500, SPH1000 y SPH3000M. Estos proveedores suelen probar cada módulo antes de publicarlo y ofrecen una garantía de 30 días.Corredores de excedentes japonesesEmpresas como Nippon Avionics y Marubun, junto con distribuidores regionales de excedentes en Osaka y Nagoya, son los principales intermediarios para los equipos Fuji fuera de servicio. Los precios son competitivos si se compra directamente, pero se requiere dominio del idioma japonés y un agente de transporte. Se recomienda un pedido mínimo de 3 a 5 unidades de CPU.Plataformas de subastasYahoo! Japan Auctions y Mercari Japan son los mercados más importantes para piezas usadas de Fuji MICREX, pero requieren un servicio de compra por encargo (Buyee, FromJapan). Estimamos que entre el 60 % y el 70 % de todas las piezas usadas de PLC Fuji se venden a través de canales japoneses antes de aparecer en listados internacionales. Para cuando un módulo llega a eBay o Alibaba, su precio suele estar inflado entre un 50 % y un 100 %.Qué almacenarSi planea mantener en funcionamiento un sistema MICREX antiguo durante otros 3 a 5 años, priorice lo siguiente:1. Módulo de CPU: el más propenso a fallar y el más difícil de conseguir a lo largo del tiempo.2. Módulo de respaldo de batería (basado en CR123A): envejece en el estante y falla silenciosamente.3. Módulos de comunicación (T-LINK NP1CN1, FL-net NP1CN2): no hay sustitutos disponibles.4. Módulo de fuente de alimentación: los condensadores electrolíticos envejecen independientemente del tiempo de funcionamiento.---Guía de decisión: ¿Migrar o adquirir piezas de repuesto? Utilice esta tabla para evaluar su situación específica. No existe una única respuesta que sirva para todas las plantas.Factor | Migrar a SPH5000M | Obtener piezas usadasCPU actual | SPH500 o posterior | SPH200/300 o MICREX-NXRecuento de E/S | 128+ puntos | Menos de 128 puntosCriticidad de la línea | Disponibilidad 24/7 requerida | Línea no crítica o de respaldoVentana de soporte | Necesita garantía, soporte de fábrica | Puede tolerar tiempo de inactividad no planificadoHorizonte presupuestario | Retorno de la inversión en fiabilidad a más de 5 años | Horizonte de 12 a 18 mesesGeografía | Norteamérica, Europa, Oriente Medio | Japón, Sudeste Asiático (buena disponibilidad de repuestos)Estado del software | Tengo Standard SX-Programmer V6+ | Estoy usando la versión anterior de SX-Programmer V3-V5Costo de CPU de repuesto | No disponible (nuevo) | Menos de $300 cada unoTolerancia al riesgo | Baja: no puede absorber fallos aleatorios | Alta: puede intercambiar y recuperarPara las plantas que utilizan procesadores SPH200 o SPH300 con menos de 128 puntos de E/S en líneas no críticas, el suministro de piezas usadas es viable durante los próximos 18 a 24 meses. Almacene dos procesadores de repuesto, algunos módulos de E/S y baterías de respaldo. Monitoree el mercado de excedentes trimestralmente: los precios de los procesadores SPH300 han estado aumentando entre un 8 % y un 12 % anual debido a la reducción de la oferta.Para cualquier otro escenario, especialmente para los usuarios de SPH500 o SPH1000 en Norteamérica, Oriente Medio o Europa, la migración resulta más rentable con el SPH5000M. El tiempo para una migración ordenada y planificada se está reduciendo. Si necesita localizar repuestos específicos de Fuji MICREX o comparar precios de módulos nuevos de stock antiguo, consulte la categoría de PLC en TZ Techio o explore el catálogo general de automatización industrial. Una cadena de suministro fiable para el hardware heredado, o una ruta de migración clara a las plataformas actuales, marca la diferencia entre una actualización programada y una parada de emergencia.-----------------------------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).
1 2 3 4 5
Un total de 5paginas
Suscribir

Continúe leyendo, manténgase informado, suscríbase y le invitamos a que nos cuente lo que piensa.

entregar
Derechos de autor 2026 @ TZ TECH Co., LTD. .Reservados todos los derechos Descargo de responsabilidad: No somos un distribuidor autorizado ni un distribuidor del fabricante del producto de este sitio web. El producto puede tener códigos de fecha más antiguos o ser una serie más antigua que la disponible directamente de fábrica o de los distribuidores autorizados. Debido a que nuestra empresa no es un distribuidor autorizado de este producto, la garantía del fabricante original no se aplica. Si bien muchos productos DCS PLC ya tendrán firmware instalado, nuestra empresa no se hace responsable de si un producto DSC PLC tendrá o no firmware y , si tiene firmware, si el firmware tiene el nivel de revisión que necesita para su aplicación. Nuestra empresa tampoco se hace responsable de su capacidad o derecho a descargar u obtener firmware para el producto de nuestra empresa, sus distribuidores o cualquier otra fuente. Nuestra empresa tampoco se hace responsable de su derecho a instalar dicho firmware en el producto. Nuestra empresa no obtendrá ni suministrará firmware en su nombre. Es su obligación cumplir con los términos de cualquier Acuerdo de licencia de usuario final o documento similar relacionado con la obtención o instalación de firmware.

mapa del sitio | Blog | XML | política de privacidad

dejar un mensaje

dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.
entregar

Hogar

Productos

whatsApp

contacto

SU CONFIGURACIÓN DE COOKIES

Además, con su permiso, queremos colocar cookies para que su visita y su interacción con slOC sean más personales. Para ello utilizamos cookies analíticas y publicitarias. Con estas cookies, nosotros y terceros podemos rastrear y recopilar su comportamiento en Internet dentro y fuera de super-instrument.com. Con esto, nosotros y terceros adaptamos super-instrument.com y los anuncios a su interés. Al hacer clic en Aceptar, acepta esto. Si lo rechaza, solo utilizamos las cookies necesarias y lamentablemente no recibirá ningún contenido personalizado. Visite nuestra política de cookies para obtener más información o para cambiar su consentimiento en el futuro.

Accept and continue Decline cookies