INGENIERÍA PLC

Blog

Hogar

Blog

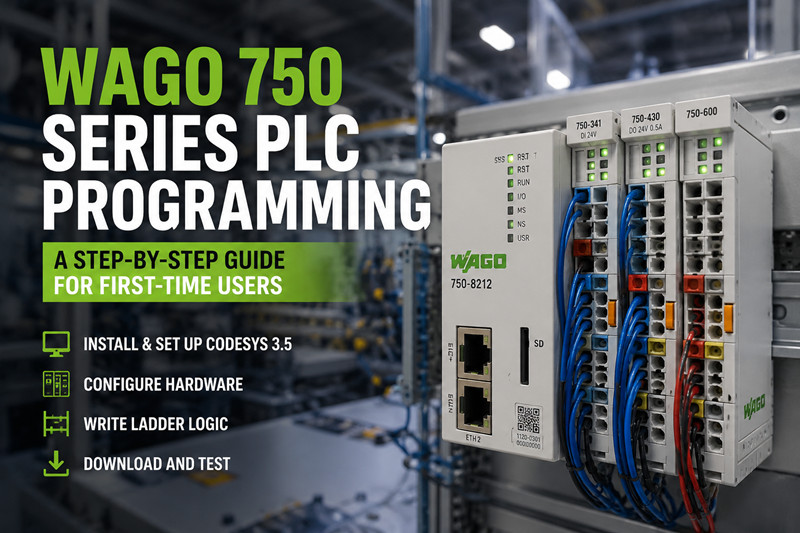
  • Programación de PLC de la serie WAGO 750: Guía paso a paso para usuarios principiantes
    Programación de PLC de la serie WAGO 750: Guía paso a paso para usuarios principiantes Jul 13, 2026
    Lo que necesitas Hardware· Controlador WAGO 750-8212 PFC200 (doble Ethernet, Cortex-A8 de 1 GHz, 512 MB de RAM)· Módulo de entrada digital de 4 canales WAGO 750-341 (fuente/sumidero de 24 V CC)· Módulo de salida digital de 4 canales WAGO 750-430 (24 V CC, 0,5 A por canal)· Módulo final WAGO 750-600 (terminación de bus obligatoria: el sistema no se alimentará sin él).· Fuente de alimentación de 24 V CC (Fuente de alimentación de clase 2 para instalaciones que cumplen con la normativa UL)· Cable Ethernet, Cat5e directo· PC con Windows (CODESYS no funciona en Linux ni macOS)Software· CODESYS 3.5 SP19 o posterior (descárguelo desde la tienda de CODESYS o el sitio web de WAGO).· WAGOAddOn para CODESYS (archivos de descripción de dispositivos para todos los controladores de la serie 750)· Una licencia gratuita de CODESYS sirve para la programación inicial. Para implementaciones en producción se necesita una licencia de ejecución (entre 150 y 350 dólares estadounidenses, según el nivel de funcionalidades).Alimentación: El modelo 750-8212 admite 24 V CC (20,4–28,8 V CC). Para instalaciones de 120 V CA/60 Hz, utilice la fuente de alimentación para riel DIN WAGO 787-1622. Para instalaciones de 230 V CA/50 Hz, la fuente WAGO 787-1661 es compatible. Ambas cuentan con las certificaciones CE y UL 508. Paso 1: Instalar CODESYS 3.5 1. Descarga CODESYS 3.5 SP19 desde la tienda de CODESYS o el portal de WAGO.2. Ejecute el instalador como administrador. Acepte todas las opciones predeterminadas.3. Descargue e instale el paquete WAGOAddOn para CODESYS. Este paquete carga las descripciones de los dispositivos 750-8212, 750-8202, 750-810 y todos los controladores antiguos.4. Inicie CODESYS. Vaya a Herramientas → Repositorio de dispositivos y confirme que WAGO PFC200 750-8212 aparece en la lista. Si no es así, reinicie CODESYS y vuelva a ejecutar el instalador del complemento.Problema común: Los archivos de descripción de dispositivos son específicos del Service Pack. Al instalar el complemento para SP16 en CODESYS SP19, no aparecerá ningún dispositivo en la lista. Asegúrese de que la versión del complemento coincida exactamente con su Service Pack de CODESYS.---Paso 2: Crear un nuevo proyecto 5. Haz clic en Archivo → Nuevo proyecto.6. Seleccione Proyecto Estándar.7. Nombra el proyecto `WAGO_Motor_Start_Stop`. Elige una carpeta de guardado que recuerdes.8. En el menú desplegable Dispositivo, seleccione WAGO PFC200 (750-8212). En PLC_PRG in, seleccione Diagrama de lógica de escalera (LD).9. Haz clic en Aceptar.El espacio de trabajo se abre con el árbol de dispositivos a la izquierda, donde se muestra el controlador y una POU denominada PLC_PRG.---Paso 3: Configurar el controlador 750 Haga clic con el botón derecho en WAGO PFC200 (750-8212) en el árbol de dispositivos y seleccione Agregar dispositivo.· Agregue un módulo de entrada digital WAGO 750-341 (dirección de bus 1).· Agregue un módulo de salida digital WAGO 750-430 (dirección de bus 2).· Agregue un módulo final WAGO 750-600 en el extremo del bus (modela correctamente el bus físico en el software).Direccionamiento Ethernet vs. bus de campo: El 750-8212 utiliza Ethernet para la programación de forma predeterminada. Si se integra en una red PROFIBUS, necesita un acoplador independiente (p. ej., 750-375) y configurar su dirección en la pestaña Configuración del bus de campo, no en la configuración de Ethernet. Los usuarios novatos suelen confundir la IP de programación con la dirección de la estación del bus de campo. Se encuentran en menús diferentes.Dirección IP: Haga doble clic en el nodo del controlador, vaya a la pestaña Ethernet y asigne una dirección IP estática; por ejemplo, 192.168.1.10 con máscara 255.255.255.0. Anote esta dirección en la carcasa del controlador. La necesitará para cada descarga.Comprobación del firmware: Abra la pestaña Información en el nodo del controlador. CODESYS 3.5 SP19 requiere el firmware v21 o posterior en el 750-8212. Los controladores que se envían con la versión v18 o v19 necesitan una actualización mediante la herramienta de actualización de firmware WAGO (descarga por separado) antes de la primera descarga del programa. Una discrepancia en el firmware produce un fallo silencioso: la descarga finaliza, el controlador se reinicia y el programa antiguo permanece en la memoria.---Paso 4: Escribir un programa sencillo: arranque/parada del motor con enclavamientos. Escriba un circuito de control de motor estándar de tres cables, el equivalente en PLC a pulsar un botón para que suceda algo.Abra PLC_PRG. Declare estas variables en el panel superior:`PROGRAMA PLC_PRGVARStart_PB: BOOL; (* Botón de arranque — NO, 24 V CC *)Stop_PB: BOOL; (* Botón pulsador de parada — NC, 24 V CC *)Motor_Run: BOOL; (* Salida del contactor del motor *)Sobrecarga: BOOL; (* Relé de sobrecarga térmica — NC *)FIN_VAR`Asignar variables a E/S: Haga doble clic en WAGO 750-341 en el árbol de dispositivos. Asigne Start_PB a %IX1.0 (canal 0), Stop_PB a %IX1.1 y Overload a %IX1.2. A continuación, haga doble clic en WAGO 750-430 y asigne Motor_Run a %QX2.0. Como alternativa, utilice la tabla de asignación de E/S PLC_PRG para una interfaz desplegable.Lógica de escalera en CODESYS:Arrastra los contactos y las bobinas de la caja de herramientas al peldaño. Construye dos peldaños.Peldaño 1 (sellado):`Arranque_PB Motor_Funcionamiento----| |----------------------( )----Motor_en marcha----| |----(rama paralela a Start_PB)`Nivel 2 (parada y sobrecarga en serie):`Stop_PB Sobrecarga Motor_Funcionamiento----|/|----------|/|-----------( )----`Haz clic con el botón derecho en los contactos para alternar entre normalmente abierto (| |) y normalmente cerrado (|/|). Añade una rama paralela haciendo clic con el botón derecho debajo del contacto Start_PB y seleccionando Añadir rama.La lógica es la siguiente: al presionar Start_PB se activa Motor_Run. Motor_Run se bloquea mediante su propio contacto normalmente abierto (NO). Al presionar Stop_PB o activarse la sobrecarga, se interrumpe el circuito y se desconecta Motor_Run. Este esquema de tres cables se corresponde directamente con el cableado físico de un arrancador de motor; puede probar el PLC con un contactor real sin modificar el código.---Paso 5: Descargar y probar 10. Conecte el 750-8212 a su PC mediante el cable Ethernet.11. Encienda el controlador. Los LED RUN y E/S parpadean durante el arranque. Espere a que el LED RUN se ilumine de forma continua (aproximadamente 30 segundos).12. En CODESYS, haga clic en En línea → Iniciar sesión (o pulse F11).13. En la ventana "Seleccionar ruta de red", haga clic en "Escanear red". El controlador aparecerá como `WAGO PFC200 (750-8212) @ 192.168.1.10`. Selecciónelo y haga clic en "Aceptar".14. Haz clic en Sí para descargar la aplicación.15. El controlador entra automáticamente en modo de ejecución una vez finalizada la descarga.16. Cambiar a En línea → Alternar vista de vigilancia (F9). Los peldaños de la escalera se resaltan en verde cuando los contactos y las bobinas están activos.Secuencia de prueba:· Cortocircuite momentáneamente el pin 1 (Start_PB) a 24 VCC en el 750-341. `Start_PB` se pondrá verde en la vista de monitorización y `Motor_Run` se energizará.· Cortocircuite momentáneamente el pin 2 (Stop_PB) a 24 VCC. `Stop_PB` se ilumina en verde y `Motor_Run` se desactiva.· Repita el procedimiento con el pin 3 (sobrecarga) para confirmar que el enclavamiento se mantiene.Si Motor_Run no se activa, compruebe la polaridad del cableado en el 750-430; las salidas son configurables como sumidero/fuente a través del terminal común.---Errores comunes en la configuración de WAGO CODESYS 17. Incompatibilidad de firmware. Descargas el programa, CODESYS indica "Aplicación descargada correctamente", el controlador se reinicia y no se ejecuta nada. El firmware del 750-8212 es anterior al requerido por el proyecto. Consulta la pestaña Información y compárala con la matriz de compatibilidad de CODESYS SP. Actualiza el firmware antes de la primera descarga.18. Falta el módulo final. Sin el módulo 750-600, el bus interno no se inicializa. El LED de E/S parpadea en rojo. Instale el módulo 750-600 en el extremo derecho del montaje en riel DIN.19. Error de subred. CODESYS solo escanea la subred local. PC en 192.168.0.x, controlador en 192.168.1.10: el escaneo no encuentra nada. Asegúrese de que las subredes coincidan o agregue una IP secundaria en el adaptador de su PC.20. Mapeo de E/S incorrecto. Verifique que Start_PB se asigne a %IX1.0 (750-341, canal 0) y no a %IX1.1. Un bit intercambiado lee el botón pulsador incorrecto. Utilice la pestaña Mapeo de E/S en cada nodo del acoplador de bus.21. Licencia de prueba caducada. El entorno de ejecución de CODESYS en el 750-8212 funciona en modo de prueba durante 2 horas. Transcurrido ese tiempo, el controlador deja de ejecutar código de usuario. Adquiera una licencia de ejecución (entre 250 y 350 USD para el PFC200) y actívela a través del Administrador de licencias de CODESYS antes de la puesta en marcha.---Lista de verificación para usuarios nuevos · CODESYS 3.5 instalado con la versión correspondiente del complemento WAGO· Firmware del controlador actualizado a la versión 21 o posterior.· Dirección IP estática asignada y registrada.· Módulo final 750-600 montado en el riel DIN· Módulos de E/S añadidos al árbol de dispositivos en el orden correcto del bus.· Variables declaradas y asignadas a las direcciones de autobús correctas.· La lógica de escalera se compila sin errores (marca de verificación verde en el panel Mensajes).· PC y controlador en la misma subred· Inicio de sesión correcto: triángulo verde en la barra de estado.· La prueba del pulsador se supera: el botón de inicio activa la señal, el botón de parada desactiva la señal, el botón de sobrecarga la mantiene activa.· Se ha activado la licencia de ejecución o se ha detectado un temporizador de prueba.Próximos pasos: Agregar módulos analógicos (750-455, 750-456) para la retroalimentación de sensores. Configurar el segundo puerto Ethernet del 750-8212 para el aislamiento de la red de la planta. Configurar un panel de control WebVisu para la monitorización remota. Implementar Modbus TCP maestro/esclavo para comunicarse con un variador de frecuencia.Para consultar el stock y los precios de todos los componentes de la serie WAGO 750 (controladores, módulos de E/S, fuentes de alimentación y accesorios), visite tztechio.com/plc. Disponemos de hardware de automatización WAGO nuevo y reacondicionado certificado con las marcas CE y UL, listo para su envío.--------------------------------------------------------------------------------------------------------------------🏢 Acerca de TZ Tech TZ Tech es un proveedor líder de componentes para automatización industrial, electricidad, instrumentación y telecomunicaciones. Nos especializamos en la adquisición de stock de distribuidores listo para envío, lo que nos permite ofrecer precios altamente competitivos y plazos de entrega reducidos. Gracias a nuestro amplio inventario, podemos incluso conseguir piezas raras y descatalogadas difíciles de encontrar en otros lugares. 🛡️ Nuestro compromiso con la calidad Entendemos que la calidad es su máxima prioridad. Cada componente se somete a un riguroso proceso de selección e inspección para que compre con total confianza. Para piezas antiguas o descatalogadas, creemos en la transparencia absoluta y siempre le proporcionaremos un informe honesto y preciso sobre el estado del producto. Además, todas las piezas nuevas cuentan con una garantía completa de un año. ✉️ Ponte en contacto  ¿Tienes un proyecto o necesitas una pieza? ¡Envíanos tu consulta hoy mismo! Nuestro equipo se compromete a responderte rápidamente en un plazo de 6 horas (excepto fines de semana).
  • ¿Qué es un PLC? Guía completa para principiantes sobre controladores lógicos programables.
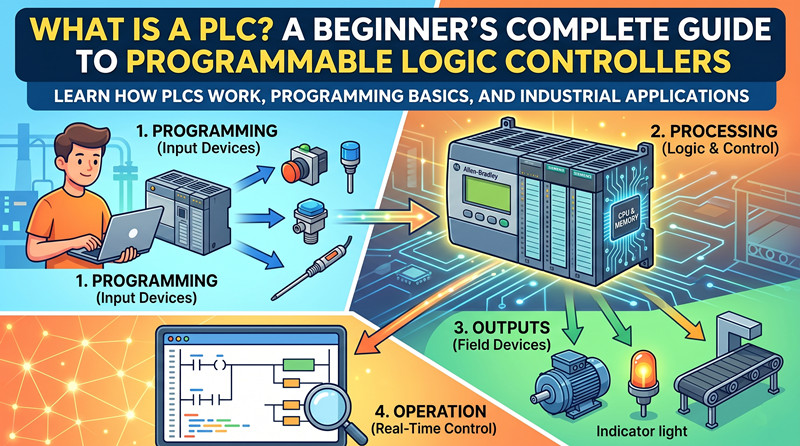
    ¿Qué es un PLC? Guía completa para principiantes sobre controladores lógicos programables. May 08, 2026
     IntroducciónUn PLC (Controlador Lógico Programable) es un ordenador digital robusto de grado industrial diseñado para automatizar procesos electromecánicos en plantas de fabricación, maquinaria e infraestructuras. A diferencia de los ordenadores comerciales convencionales, los PLC están diseñados para soportar condiciones industriales extremas: temperaturas extremas, humedad, polvo, ruido eléctrico y vibraciones.La función del PLC es sencilla: lee las entradas, toma decisiones basadas en la lógica programada y controla las salidas. Se podría decir que es el "cerebro" de una máquina o proceso: cuando se pulsa un botón (entrada), el PLC decide qué debe ocurrir (lógica) y activa un motor, una válvula o un indicador (salida).Historia: Por qué se inventaron los PLCAntes de la llegada de los PLC, la automatización industrial dependía de paneles de relés: grandes armarios repletos de cientos o miles de relés electromecánicos, temporizadores y contactores. Entre los problemas se incluían: la necesidad de recablear físicamente cualquier cambio (lo que llevaba días o semanas), el desgaste mecánico que provocaba tiempos de inactividad, la dificultad para solucionar problemas, los enormes requisitos de espacio y la falta de capacidad para recopilar datos.En 1968, Bedford Associates (más tarde Modicon) desarrolló el primer PLC, el Modicon 084, para la planta de transmisiones Hydra-Matic de General Motors. El objetivo era sencillo: sustituir los paneles de relés por un sistema electrónico programable que pudiera reconfigurarse rápidamente ante cambios en la producción. En menos de una década, los PLC habían reemplazado en gran medida a los paneles de relés en todo el mundo.Hardware del PLC: Componentes principales1. CPU (Unidad Central de Procesamiento): El "cerebro" del PLC: un microprocesador que ejecuta el programa de control, realiza operaciones aritméticas y lógicas, y gestiona la comunicación. Sus especificaciones clave incluyen el tamaño de la memoria, el tiempo de ciclo (ms), la capacidad de E/S y los puertos de comunicación (Ethernet, USB, RS-232/RS-485).2. Fuente de alimentación: Convierte la alimentación de CA entrante (110 V/220 V CA) a los voltajes de CC requeridos por la CPU y los módulos de E/S (normalmente 24 V CC). Consideraciones clave: potencia nominal, redundancia para aplicaciones críticas y rango de voltaje de entrada.3. Módulos de entrada: Conectan sensores e interruptores a la CPU del PLC, convirtiendo las señales del mundo real en datos digitales. Las entradas digitales (24 V CC) admiten pulsadores, interruptores de límite, sensores de proximidad e interruptores de presión, que representan únicamente el estado ENCENDIDO (1) o APAGADO (0). Las entradas analógicas gestionan sensores de temperatura (RTD, termopar), transductores de presión, caudalímetros y sensores de nivel con señales de 4-20 mA o 0-10 V.4. Módulos de salida: Reciben comandos de la CPU y controlan los actuadores. Las salidas digitales (24 V CC, 120 V CA o relé) controlan electroválvulas, contactores, arrancadores de motor, luces indicadoras y alarmas. Las salidas analógicas controlan variadores de frecuencia (VFD), válvulas proporcionales y servomotores con señales estándar como 4-20 mA o 0-10 V.5. Bastidor/Placa base: La infraestructura física que mantiene unidos todos los módulos PLC y proporciona el bus de comunicación entre ellos.6. Interfaces de comunicación: Los PLC se comunican con las HMI, otros PLC, variadores y redes de planta a través de protocolos como EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA y conexiones seriales (RS-232/RS-485).¿Cómo funciona un PLC? El ciclo de escaneoLa CPU ejecuta su programa en un bucle continuo y repetitivo llamado ciclo de escaneo. Cada ciclo completo consta de cuatro pasos:Paso 1: Lectura de entradas: La CPU lee todos los estados de los módulos de entrada y los almacena en la tabla de imágenes de entrada (normalmente de 1 a 10 ms).Paso 2 – Ejecutar el programa: La CPU ejecuta el programa del usuario instrucción por instrucción, leyendo y escribiendo en las tablas de imágenes de entrada/salida en la memoria.Paso 3 – Escritura de salidas: Después de la ejecución del programa, la CPU actualiza simultáneamente todos los módulos de salida con los valores de la tabla de imágenes de salida.Paso 4 – Mantenimiento: La CPU realiza tareas internas que incluyen la comunicación HMI/PLC, funciones basadas en el tiempo y diagnósticos.El tiempo de escaneo típico es de 5 a 20 ms para un programa de tamaño medio; las aplicaciones de alta velocidad pueden requerir de 0,5 a 1 ms.Lenguajes de programación de PLC: Las cinco normas IEC 61131-31. Diagrama de escalera (LD): El lenguaje más popular, especialmente en Norteamérica. Diseñado para parecerse a los esquemas de relés eléctricos, lo que lo hace intuitivo para los electricistas. Ideal para lógica discreta y control secuencial.2. Diagrama de bloques funcionales (DBF): utiliza bloques gráficos con conexiones de entrada/salida. Cada bloque realiza una función específica: bucles PID, operaciones aritméticas, compuertas lógicas, temporizadores. Ideal para el control de procesos y bucles PID.3. Texto Estructurado (ST): lenguaje de texto de alto nivel similar a Pascal o BASIC. Es el más potente para el procesamiento de datos complejos, el procesamiento por lotes y las máquinas de estados avanzadas.4. Diagrama de funciones secuenciales (SFC): lenguaje gráfico para definir procesos secuenciales (operaciones que se desarrollan en etapas con acciones y transiciones controladas). Ideal para procesos por lotes y máquinas de envasado.5. Lista de Instrucciones (IL): lenguaje de bajo nivel basado en texto, similar al lenguaje ensamblador. Compacto y eficiente, pero menos legible. Ideal para rutinas sencillas y compactas, así como para sistemas heredados.PLC vs. DCS vs. PC industrialPLC: Diseñado para la fabricación discreta (máquinas individuales, líneas de montaje). Tiempos de escaneo rápidos, hardware robusto. Escala: de cientos a miles de puntos de entrada/salida.Sistema de Control Distribuido (DCS): Diseñado para industrias de procesos continuos (petróleo y gas, química, generación de energía). Altamente redundante, estrechamente integrado con las variables del proceso. Escalabilidad: de miles a cientos de miles de puntos de entrada/salida.Ordenador industrial (IPC): Diseñado para el procesamiento de datos de alta velocidad, sistemas de visión y algoritmos complejos. Basado en PC, funciona con Windows o Linux y ofrece una gran capacidad de procesamiento.En los últimos años, los límites entre PLC, DCS e IPC se han difuminado significativamente.Cómo elegir el PLC adecuadoPaso 1: Defina la aplicación: máquina individual o sistema para toda la planta, necesidades de control de movimiento de alta velocidad, requisitos críticos de seguridad, número actual y futuro de entradas/salidas.Paso 2: Evaluar el ecosistema de marcas: Allen Bradley domina en América, Siemens en Europa/Asia, Mitsubishi en Japón y en mercados sensibles a los costes, y ABB en automatización de procesos.Paso 3: Considere los costos del software: el hardware suele representar solo entre el 30 % y el 50 % del costo total de propiedad; las licencias de software pueden ser igualmente costosas (Allen Bradley Studio 5000: entre 5000 y 15 000 dólares o más).Paso 4: Ajustar los requisitos de E/S: calcular las entradas digitales, las salidas digitales y las señales analógicas necesarias, añadiendo un margen del 20 % para futuras ampliaciones.Paso 5: Verifique los requisitos de comunicación: conectividad HMI, integración de la red de la planta (MES/ERP), comunicación entre variadores/PLC y capacidad de acceso remoto.Principales marcas de PLC de un vistazoAllen Bradley (Rockwell Automation)Productos estrella:ControlLogix, CompactLogix, MicroLogix, SLC 500Software de programación:Diseñador de Studio 5000 LogixComunicación:EtherNet/IP, ControlNet, DeviceNet, ModbusSitio web:www.rockwellautomation.comSiemensProductos estrella:SIMATIC S7-1500, S7-1200, S7-300, S7-400Software de programación:Portal TIAComunicación:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UASitio web:www.siemens.comMitsubishi ElectricProductos estrella:MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FSoftware de programación:GX Works3Comunicación:CC-Link IE, Modbus TCP/IP, EtherNet/IPSitio web:www.mitsubishielectric.comTEJIDOProductos estrella:AC500, AC500-eco, AC700Software de programación:Constructor de automatizaciónComunicación:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenSitio web:nuevo.abb.com/plcHoneywellProductos estrella:ControlLogix (a través de Honeywell), Experion PKSSoftware de programación:Estudio ExperionComunicación:EtherNet/IP, Modbus, OPC UASitio web:www.honeywellprocess.comOmronProductos estrella:NX1P2, NJ501, CP1H, CP1LSoftware de programación:Sysmac Studio, programador CXComunicación:Ethernet/IP, Modbus TCP/IP, USBSitio web: www.omron-ap.comEsta guía tiene fines educativos. Para obtener orientación específica sobre aplicaciones, consulte con un ingeniero de automatización cualificado o póngase en contacto con el equipo de ventas técnicas de TZ TECH. 
  • DOMINANDO LOS FUNDAMENTOS DE LA FABRICACIÓN MODERNA: UNA GUÍA COMPLETA DE LA TECNOLOGÍA PLC
    DOMINANDO LOS FUNDAMENTOS DE LA FABRICACIÓN MODERNA: UNA GUÍA COMPLETA DE LA TECNOLOGÍA PLC Apr 23, 2026
     El panorama de la producción moderna ha cambiado irrevocablemente gracias a un solo dispositivo: el controlador lógico programable, o **PLC**. Ya sea que esté explorando los fundamentos de la automatización industrial o buscando información avanzada sobre la integración del IIoT (Internet industrial de las cosas), comprender el **PLC** es fundamental para afrontar el futuro de la planta de producción. Esta guía profundiza en la mecánica, la programación y la resolución de problemas de estas robustas computadoras industriales que mantienen el mundo en marcha.’Las líneas de montaje se están moviendo. La evolución: de los relés a la lógica definida por software Antes de la introducción del **PLC** a finales de la década de 1960, el control industrial dependía de enormes bancos de relés mecánicos. Si un fabricante quería cambiar una secuencia de producción, los técnicos tenían que recablear físicamente miles de conexiones.—un proceso que consumía mucho tiempo, era costoso y propenso a errores humanos.  El nacimiento del primer PLC, el Modicon 084, revolucionó la industria al permitir programar la lógica mediante software en lugar de cables físicos. Hoy en día, líderes mundiales como Siemens, Allen-Bradley (Rockwell Automation) y Schneider Electric han llevado esta tecnología al límite, creando controladores que no son simples interruptores binarios, sino potentes centros de datos capaces de realizar cálculos complejos y comunicarse a alta velocidad. Descifrando la programación de PLC: Los lenguajes de la automatización Para muchos que se inician en este campo, la **programación de PLC** es el aspecto más desafiante pero a la vez más gratificante de la tecnología. La norma internacional IEC 61131-3 define cinco lenguajes distintos, cada uno adecuado para diferentes tareas dentro de la automatización industrial. 1. Lógica de escalera (LD): El lenguaje más emblemático, inspirado en los diagramas de relés eléctricos. Es la herramienta preferida por los técnicos debido a su alta visualidad y facilidad de monitorización en tiempo real.2. Texto Estructurado (ST): Un lenguaje de alto nivel similar a Pascal o C. Es cada vez más popular para algoritmos matemáticos complejos y manejo de datos, y es el preferido por una nueva generación de ingenieros familiarizados con la programación informática tradicional.3. Diagrama de bloques de funciones (DBF): Este lenguaje gráfico permite a los programadores "conectar" bloques de código preescrito. Es ampliamente utilizado en la industria de procesos por marcas como **ABB** y **Honeywell**.4. Diagrama de función secuencial (SFC): Ideal para procesos paso a paso, como una secuencia de mezcla por lotes en una planta de procesamiento de alimentos.5. Lista de instrucciones (IL): Un estilo de ensamblaje de bajo nivel, ahora menos común pero que todavía se encuentra en sistemas heredados más antiguos. La revolución del IIoT: Conectando la planta de producción con la alta dirección. La tendencia más significativa en 2026 es la convergencia de la tecnología operativa (OT) y la tecnología de la información (TI). Aquí es donde entra en juego el **IIoT**. Los sistemas **PLC** modernos ya no están aislados. Mediante protocolos como OPC UA y MQTT, un **PLC** ahora puede transmitir datos de rendimiento en tiempo real directamente a plataformas en la nube como AWS o Azure. ¿Por qué es importante? Para un empresario, significa "Toma de decisiones basada en datos". Si un controlador **Omron** o **Keyence** en la línea detecta un ligero aumento en la temperatura del motor o un retraso de milisegundos en el tiempo de ciclo, la IA en la nube analiza instantáneamente esos datos para predecir una falla antes de que ocurra. Esta transición del mantenimiento reactivo al mantenimiento predictivo es el sello distintivo de la Industria 4.0. Solución de problemas de PLC profesionales: un enfoque sistemático Incluso los sistemas más sofisticados presentan problemas. Un dominio absoluto de la resolución de problemas de PLC es lo que distingue a un ingeniero experimentado de un principiante. Cuando una máquina se detiene, el PLC es la mejor herramienta de diagnóstico. - Diagnóstico de hardware: Comience siempre con la capa física. Verifique la fuente de alimentación y busque luces de "Fallo" en la CPU. Marcas como **Mitsubishi** y **Delta** cuentan con indicadores LED intuitivos que permiten identificar un módulo de E/S defectuoso en segundos.- Monitoreo de software: Al conectarse en línea con el controlador mediante software como TIA Portal o Studio 5000, puede ver la lógica ejecutándose en tiempo real. Si un peldaño no se pone verde, puede rastrear la entrada hasta un interruptor de límite defectuoso o un cable roto.- Forzar la E/S: Esta es una técnica potente pero peligrosa. Se puede "forzar" manualmente la activación de una salida para probar una válvula o un motor. Sin embargo, los protocolos de seguridad profesionales para la resolución de problemas de PLC exigen que se garantice que no haya personal cerca de las partes móviles antes de realizar esta operación.  
  • MÁS ALLÁ DEL CORTAFUEGOS: PROTECCIÓN DE LAS REDES PLC EN LA ERA DEL IIoT Y ​​LA COMPUTACIÓN DE PERIFÉRICA
    MÁS ALLÁ DEL CORTAFUEGOS: PROTECCIÓN DE LAS REDES PLC EN LA ERA DEL IIoT Y ​​LA COMPUTACIÓN DE PERIFÉRICA Apr 16, 2026
    MÁS ALLÁ DEL CORTAFUEGOS: PROTECCIÓN DE LAS REDES PLC EN LA ERA DEL IIoT Y ​​LA COMPUTACIÓN DE PERIFÉRICALa automatización industrial está experimentando una transformación radical. Lo que antes eran "islas de automatización" aisladas, ahora son nodos en una red global. Si bien la integración de la Controlador lógico programable (PLC)Si bien el análisis basado en la nube ha desbloqueado niveles de eficiencia sin precedentes, también ha abierto la puerta a sofisticadas amenazas cibernéticas. Para los ingenieros modernos, Programación de PLCYa no se trata solo de lógica y sincronización, sino de construir arquitecturas resilientes y seguras que puedan resistir el panorama cambiante del espionaje industrial y el ransomware. El cambio de sistemas aislados a sistemas hiperconectadosDurante décadas, la principal defensa para un SOCIEDAD ANÓNIMAera la "brecha de aire": el aislamiento físico de la planta de producción de Internet. Sin embargo, el auge de Automatización industrialLa versión 4.0 ha convertido el espacio de aire en una reliquia del pasado. Para aprovechar IIoT(Internet industrial de las cosas) beneficios, como monitoreo remoto y mantenimiento predictivo, controladores de marcas como Siemens, Allen-Bradley, y Schneider ElectricDebe comunicarse con los sistemas de planificación de recursos empresariales (ERP) y los paneles de control en la nube.Esta conectividad crea "vectores de ataque". Una vulnerabilidad en una estación de trabajo o una VPN mal configurada puede permitir que un atacante llegue a la planta de producción. Una vez dentro, pueden modificar Programación de PLC, alterar los puntos de ajuste o incluso desactivar los sistemas de seguridad, lo que puede provocar fallos catastróficos en los equipos o tiempos de inactividad de la producción.Comprender las vulnerabilidades comunes de los PLCPara implementar de manera efectiva Solución de problemas de PLCy seguridad, uno debe entender dónde residen las debilidades. La mayoría de los protocolos industriales heredados, como Modbus TCP o las primeras versiones de EtherNet/IP, fueron diseñados para el rendimiento, no para la seguridad. A menudo carecen de cifrado y autenticación, lo que significa que cualquier dispositivo en la red puede enviar comandos al SOCIEDAD ANÓNIMA.Las principales vulnerabilidades de los sistemas modernos incluyen:· Protocolos de comunicación inseguros:Los datos enviados en "texto plano" pueden ser interceptados o falsificados.· Firmware heredado:Muchos controladores en funcionamiento utilizan firmware con años de antigüedad que contiene vulnerabilidades conocidas.· Puertos de ingeniería sin protección:Puertos utilizados para Programación de PLCy los diagnósticos a menudo se dejan abiertos y sin supervisión. · Gestión deficiente de credenciales:Contraseñas predeterminadas o cuentas compartidas en todo el equipo de mantenimiento.· Defensa en profundidad: una estrategia de seguridad multicapaGarantizar la seguridad de una fábrica requiere un enfoque de "defensa en profundidad". Esto significa contar con múltiples capas de seguridad para que, si una falla, existan otras que puedan neutralizar la amenaza.1.Segmentación de redes y microsegmentaciónLa primera línea de defensa es separar la red del Sistema de Control Industrial (ICS) de la red de oficina estándar. Mediante el uso de firewalls industriales y VLAN (Redes de Área Local Virtuales), puede garantizar que solo el tráfico autorizado se mueva entre la red. SOCIEDAD ANÓNIMAy el mundo exterior. Marcas líderes como Contacto de Phoenixy Moxaproporcionar hardware especializado para gestionar este límite.2.Implementación de protocolos seguros (OPC UA y más allá)La transición de los protocolos heredados a alternativas seguras es vital. OPC UA(Arquitectura Unificada de Comunicaciones de Plataforma Abierta) se ha convertido en el estándar de oro para la seguridad. Automatización industrial. Admite certificados digitales y cifrado, lo que garantiza que el SOCIEDAD ANÓNIMASolo acepta comandos de fuentes verificadas.3.Refuerzo del hardware del PLCLos controladores modernos, como el SiemensS7-1500 o el Allen-BradleyControlLogix 5580 viene con funciones de seguridad integradas. Esto incluye la capacidad de deshabilitar puertos no utilizados, aplicar acceso de "solo lectura" para usuarios específicos y registrar todos los cambios en el sistema. Programación de PLC. El papel de la programación de PLC en la ciberseguridadLa seguridad no es solo un problema de red; comienza con la forma en que escribes tu código. Seguro Programación de PLCLas prácticas recomendadas pueden funcionar como una última red de seguridad. Por ejemplo, los programadores deberían implementar comprobaciones de integridad dentro de la lógica. Si se recibe una orden para mover un motor a una velocidad físicamente imposible o peligrosa, el código debería anular dicha orden y activar un estado seguro.Además, los ingenieros deberían dejar de codificar información sensible de forma rígida. Texto estructurado (ST)manejar bloques de comunicación encriptados es una tendencia creciente entre los desarrolladores de automatización senior. Al tratar el SOCIEDAD ANÓNIMAComo "dispositivo de borde", puede procesar y depurar los datos localmente antes de enviarlos a la nube, reduciendo así la información confidencial que sale de la planta de producción.Solución de problemas de PLC tras un incidente cibernéticoCuando un sistema se comporta de forma errática, la reacción inicial suele ser comprobar si hay un fallo de hardware o un error de programación. Sin embargo, los sistemas modernos Solución de problemas de PLCAhora debe incluirse "Informática forense".Entre los indicios de un posible compromiso se incluyen:· Cambios inesperados en el tiempo de escaneo del controlador.· Registros de diagnóstico que muestran intentos de inicio de sesión fallidos o solicitudes de "Carga/Descarga" no autorizadas.· Valores de sensor fuera de rango que no se corresponden con la realidad física.· Realizar copias de seguridad periódicamente Programación de PLCMantener "imágenes maestras" (versiones limpias y verificadas del código) es esencial para una rápida recuperación después de un incidente. Normas del sector: Siguiendo la hoja de ruta IEC 62443Para las empresas que buscan construir una postura de seguridad de clase mundial, la IEC 62443La serie de estándares es la guía principal. Proporciona un marco integral para ambos proveedores (como Honeywello TEJIDO) y a los usuarios finales para garantizar la seguridad de los sistemas industriales a lo largo de su ciclo de vida. El cumplimiento de estas normas se está convirtiendo en un requisito para los contratos B2B de alto nivel en los sectores automotriz y farmacéutico.El factor humano: formación y políticaNinguna cantidad de tecnología puede proteger una fábrica si un técnico conecta una unidad USB infectada a una SOCIEDAD ANÓNIMApuerto de programación. La capacitación del personal es el componente más crítico de Automatización industrialSeguridad. Establecer una política de "Confianza Cero", donde cada dispositivo y usuario debe ser verificado antes de obtener acceso, es la única manera de adelantarse a las amenazas modernas.Conclusión: Cómo preparar su infraestructura de automatización para el futuroA medida que nos adentramos más en la era de IIoTy la fabricación autónoma, la línea entre TI y TO (Tecnología Operativa) seguirá difuminándose. SOCIEDAD ANÓNIMAYa no es una simple caja "tonta"; es un ordenador sofisticado que requiere el mismo nivel de vigilancia en materia de seguridad que cualquier servidor corporativo.Al centrarse en la segmentación de la red, se garantiza la seguridad. Programación de PLCY al cumplir con los estándares globales, puede convertir su sistema de automatización en una fortaleza. La ciberseguridad no es un proyecto puntual, sino un compromiso constante con la excelencia que garantiza la seguridad, la confiabilidad y la rentabilidad de sus operaciones durante los próximos años.  
  • Cómo Sensepoint XCL y XCD están transformando el paradigma de la detección de gases industriales
    Cómo Sensepoint XCL y XCD están transformando el paradigma de la detección de gases industriales Dec 22, 2025
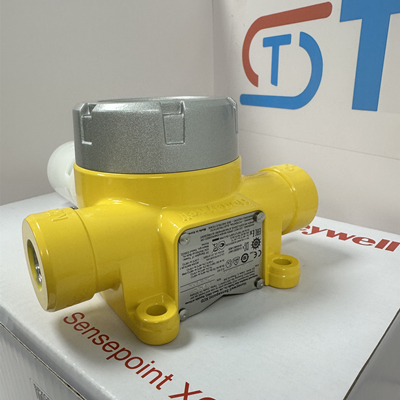
      En el panorama actual de seguridad industrial y automatización, profundamente integrado, la detección de gases ya no es un dispositivo de alarma aislado, sino un nodo central en la red de detección de seguridad de la fábrica inteligente. Las series Sensepoint XCL y XCD se adaptan con precisión a diferentes entornos y necesidades de aplicación.   · Serie Sensepoint XCL: Excepcional "Guardián de Áreas Peligrosas"   La serie XCL está diseñada específicamente para áreas peligrosas de Zona 1 y Zona 2, lo que la hace ideal para entornos de alto riesgo como industrias de petróleo y gas, plataformas marinas y plantas químicas. Su característica más destacada es su diseño modular: el cabezal del sensor está separado del cuerpo del transmisor. Este diseño revolucionario permite, cuando se requiere mantenimiento o calibración, evitar complejas operaciones de apagado en áreas peligrosas; simplemente se reemplaza el módulo del cabezal del sensor precalibrado en una zona segura, lo que reduce considerablemente los riesgos, el tiempo y los costos de mantenimiento. Es compatible con diversos sensores, como sensores de combustión catalítica, electroquímicos e infrarrojos, y puede detectar gases combustibles, oxígeno y diversos gases tóxicos. Además, ha superado rigurosas certificaciones internacionales como ATEX, IECEx y SIL2.   • Serie Sensepoint XCD: "Guardianes universales de grado industrial" flexibles   La serie XCD es igualmente potente, pero está diseñada principalmente para entornos industriales de Zona 2 o más amplios, como el tratamiento de aguas residuales, la industria farmacéutica, la alimentación y bebidas, y los túneles. Presenta un diseño integrado y compacto que ofrece una excepcional rentabilidad y flexibilidad de instalación. A pesar de su diseño diferente, la serie XCD hereda los estrictos requisitos de calidad y estabilidad de Honeywell, ofreciendo una variedad de soluciones de detección de gases y reconocida por su alta capacidad antiinterferencias y sensores de larga duración.   En resumen, el XCL es una solución modular diseñada para los entornos peligrosos más adversos, mientras que el XCD es una opción fiable y económica que abarca una amplia gama de aplicaciones industriales. Juntos, forman una línea integral de defensa contra gases desde el área principal a prueba de explosiones hasta las áreas industriales circundantes.   En la era de la Industria 4.0 y la fabricación inteligente, la seguridad ya no es sinónimo de coste, sino una manifestación fundamental de la eficiencia productiva, la sostenibilidad operativa y la responsabilidad social corporativa. Los detectores de gas Honeywell Sensepoint XCL y XCD, con su posicionamiento preciso del producto y sus amplias capacidades de integración en la automatización, están evolucionando de ser equipos de seguridad tradicionales a convertirse en las "neuronas de detección de seguridad" de las fábricas inteligentes.   Resumen de la tecnología de integración del núcleo Sencepoint XCD   Elementos de integración | Capacidades de Sensepoint XCD | Puntos de acoplamiento con sistemas de automatización   Salida de señal | 4-20 mA HART/Relé (Alarma) | Tarjetas AI y DI para DCS/PLC   Comunicación digital | Modbus RTU (RS-485), algunos modelos admiten Ethernet | Módulos seriales o de red para DCS/PLC/SCADA, controlador GDS   Protocolo | Asignación clara de registros Modbus (concentración, estado, códigos de falla) | Fácilmente compatible con los sistemas principales   Fuente de alimentación | Alimentación por bucle o independiente | Adaptable a la arquitectura de alimentación industrial estándar   Escenarios típicos de aplicación   * Parque de tanques petroquímicos: XCD monitorea gases combustibles, la señal de 4-20 mA está conectada al DCS y Modbus está conectado simultáneamente a un GDS independiente para monitoreo dedicado las 24 horas.   * Planta de tratamiento de aguas residuales municipales: XCD monitorea sulfuro de hidrógeno y gases combustibles, conectado a un PLC de campo a través de Modbus RTU, el PLC controla el arranque/parada del ventilador y carga datos a la pantalla SCADA de la sala de control central.   • Fábricas de semiconductores: los XCD monitorean gases especiales, con señales integradas al BMS de la planta o al sistema de monitoreo dedicado, activando alarmas y activando campanas extractoras.   En resumen, el Sensepoint XCD está diseñado considerando plenamente la versatilidad de la integración en la automatización industrial. No es solo un detector, sino un nodo de detección de IoT industrial estándar, integrable con flexibilidad en prácticamente cualquier arquitectura de automatización industrial, desde los DCS tradicionales hasta el IIoT moderno, transformando datos críticos de seguridad en inteligencia práctica.   Los detectores de gas de la serie SENSEpoint XCD de Honeywell siguen una convención de nomenclatura clara, con códigos de modelo que indican claramente el tipo de gas detectado, la tecnología del sensor, el método de salida y si se incluye una pantalla.   A continuación se muestran las clasificaciones y ejemplos de sus modelos estándar:   --- Clasificación del Modelo Estándar y Ejemplos   1. Clasificación según el gas detectado y la tecnología del sensor   Este es el método de clasificación más común.   Objetivo de detección Tipo de sensor Modelo estándar Ejemplo (Código de sensor) Descripción Gas combustible Combustión catalítica SPXCD-CAT Detecta gases combustibles como metano y propano con un LEL del 0 al 100 %. Es uno de los modelos más utilizados.   Gases combustibles: SPXCD-IRC infrarrojo. Se utiliza en entornos con gases de fondo o en situaciones no aptas para la combustión catalítica (p. ej., deficiencia de oxígeno) para detectar gases combustibles específicos.   Oxígeno: SPXCD-O2 electroquímico. Detecta insuficiencia de oxígeno (deficiencia de oxígeno) o exceso de oxígeno (enriquecimiento de oxígeno), generalmente entre 0 y 25 % VOL.   Gases tóxicos: Electroquímico SPXCD-CO. Detecta monóxido de carbono.   SPXCD-H2S. Detecta sulfuro de hidrógeno.   SPXCD-SO2. Detecta dióxido de azufre.   SPXCD-NO. Detecta óxido nítrico.   SPXCD-NH3. Detecta amoníaco.   SPXCD-H2. Detecta hidrógeno.   SPXCD-CL2. Detecta cloro.   Compuestos Orgánicos Volátiles: Fotoionización PID SPXCD-PID. Detecta bajas concentraciones de COV (como benceno, xileno, etc.) para monitoreo ambiental o detección de fugas.   2. Clasificación por salida y configuración   Este código, adjunto al código del sensor, determina cómo se conecta al sistema de control.   Tipo de salida/configuración Modelo Sufijo Ejemplo Descripción   Salida analógica básica -TX. Tipo estándar. Proporciona una señal analógica de 4-20 mA que representa la concentración de gas. Es el método de integración más básico.   Salida Analógica con Relé -TXF Basada en 4-20mA, incorpora uno o dos relés de alarma programables (como contactos secos SPDT), que pueden controlar directamente alarmas audibles y visuales o pequeños dispositivos.   Con código de visualización local que contiene "D". El dispositivo cuenta con una pantalla digital integrada que permite visualizar in situ la concentración, el estado de las alarmas y la información del dispositivo en tiempo real. Por ejemplo, un modelo de combustión catalítica con pantalla podría ser el SPXCD-CAT-DTX o una variante similar.   Comunicación digital (normalmente estándar u opcional). La mayoría de los modelos XCD admiten la comunicación digital Modbus RTU (RS-485) como complemento o reemplazo de la salida analógica. La activación del protocolo debe confirmarse al realizar la compra.   Protocolo HART: algunos modelos admiten el protocolo HART de 4-20 mA, lo que permite realizar diagnósticos y configuraciones avanzados sin interrumpir las señales analógicas.   Ejemplos de modelos completos   La combinación del código del sensor y el código de salida forma el modelo de pedido completo:   1. SPXCD-CAT-TXF   · Objeto de detección: Gas combustible (principio de combustión catalítica)   · Salida: 4-20 mA + relé de alarma   · Aplicación: Monitoreo de fugas de gas combustible en plantas químicas y salas de bombas; el relé puede iniciar directamente el ventilador.   2. SPXCD-H2S-DTX   · Objeto de detección: sulfuro de hidrógeno   · Configuración: Con pantalla local (D)   · Salida: 4-20 mA   · Aplicación: Monitoreo de seguridad de H₂S en plantas de tratamiento de aguas residuales y sitios de perforación de petróleo y gas, facilitando la lectura de los datos por parte del personal en el lugar.   3. SPXCD-O2-TX   · Objetivo de detección: oxígeno   · Salida: 4-20 mA   · Aplicación: Monitorización de la concentración de oxígeno antes de entrar en espacios confinados (tanques de almacenamiento, túneles, camarotes de barcos).   4. SPXCD-CO-TXF (Hipotético)   · Objetivo de detección: Monóxido de carbono   · Salida: 4-20 mA + Relé de alarma   · Aplicación: Monitoreo de monóxido de carbono en estacionamientos, salas de calderas y talleres metalúrgicos.   Pasos clave de selección recomendados   1. Determinar el gas objetivo: Identifique el gas específico que se va a detectar (por ejemplo, metano, H₂S, CO, etc.).   2. Confirme el rango y el sensor: seleccione un sensor de combustión catalítica, electroquímico o infrarrojo según el tipo de gas y la concentración esperada.   3. Seleccione el método de salida:   · Simplemente conecte la señal de concentración al DCS/PLC → Seleccione la salida 4-20 mA (-TX).   • Para alarmas audibles y visuales locales independientes o control simple → Seleccione el modelo con salida de relé (-TXF).   • Para lecturas numéricas in situ → Asegúrese de seleccionar el modelo con pantalla (D).   • Para redes multipunto o transmisión de más datos → Confirme que la funcionalidad Modbus RTU esté activada.   4. Considere las certificaciones ambientales: confirme si el producto tiene las certificaciones ATEX, IECEx, UL, etc. requeridas según el área de instalación (área a prueba de explosiones, área no a prueba de explosiones).   Nota importante: Los modelos anteriores son ejemplos generales. Los números de pedido oficiales de Honeywell pueden ser más complejos y precisos, incluyendo detalles como el voltaje de la fuente de alimentación, las regiones de certificación y los accesorios de instalación.   Tecnología TZSuministro de hardware para automatización industrial, Módulos, Tarjetas PCB, Drives, Motores, Repuestos, etc. ¡Hay muchos disponibles que te esperan, no dudes en preguntar para obtener una mejor oferta! Bou L Especialista en ventas Bou.l@tztechautomation.com+86-175 5077 6091
  • Comprensión de las comunicaciones RS-485
    Comprensión de las comunicaciones RS-485 May 13, 2024
    Introducción: RS-485 es un protocolo estándar para transmitir datos. Se puede utilizar para establecer una conexión de red de comunicación de datos de múltiples nodos, confiable, de alta velocidad y en tiempo real. RS-485 también se llama TIA-485. RS-485 es un estándar que define las características eléctricas de los controladores y receptores utilizados en sistemas de comunicación en serie. RS485 se usa ampliamente en sistemas de control industrial y puede manejar hasta 32 dispositivos en una sola red. RS-485 se usa comúnmente en automatización industrial para monitorear y controlar PLC, variadores de frecuencia, DCS, etc. Este artículo presentará principalmente los principios básicos, las características, el cableado y los casos de aplicación práctica de la comunicación RS-485.   Principios básicos de la comunicación RS-485: RS-485 es un protocolo de comunicación serie asíncrono que permite la comunicación multinodo. La comunicación RS-485 se basa en la señalización diferencial, donde la información se transmite a través de dos señales complementarias enviadas a través de dos cables (a menudo llamados A y B). La diferencia de voltaje entre los dos cables es lo que transmite la información, no el voltaje entre el cable individual y tierra. Esto hace que los sistemas RS-485 sean altamente resistentes al ruido de modo común. Y puede mejorar la distancia de transmisión y la velocidad de transmisión. El protocolo RS-485 estipula que un nodo maestro puede comunicarse con hasta 32 nodos esclavos y la comunicación entre cada nodo se coordina a través del nodo maestro.   Características de la comunicación RS-485: La comunicación RS-485 tiene las características de alta velocidad, confiabilidad, estabilidad, tiempo real y bajo costo. Debido a que RS-485 admite comunicación de múltiples nodos, elimina la necesidad de complejos mecanismos de reenvío de señales y facilita la expansión de la red. El protocolo RS-485 está estandarizado, por lo que se pueden evitar problemas de compatibilidad. Además, debido a la aplicación de la tecnología de transmisión diferencial, la comunicación RS-485 tiene altas capacidades antiinterferencias contra las interferencias electromagnéticas. Al mismo tiempo, la comunicación RS-485 puede garantizar la estabilidad y confiabilidad de la comunicación cuando la distancia de comunicación alcanza los 1,2 kilómetros. Las señales RS-485 se transmiten sin acuse de recibo. Las interrupciones o interferencias en las señales diferenciales pueden corromper los datos sin que se repitan ni se reciban; un sistema de "disparar y olvidar".   Cableado RS-485: El cableado de RS-485 requiere el mecanismo de par trenzado como se muestra en la siguiente figura. Se coloca un par trenzado compuesto por un par de líneas de datos positivas y negativas. Al mismo tiempo, dado que RS-485 utiliza señales diferenciales para la transmisión, también necesitamos proporcionar una señal común a tierra adicional para las dos líneas de datos. Para evitar interferencias de otras señales perturbadoras, podemos agregar un atenuador resistente a interferencias RS-485 en el medio del cableado.   Caja de comunicación RS-485: Consideremos un ejemplo sencillo de una red RS-485 con un dispositivo maestro y dos esclavos. Estado inactivo: cuando no hay ningún dispositivo transmitiendo, la línea está en estado inactivo. En este estado, el voltaje diferencial entre la línea A y la línea B es cero. Transmisión maestra: cuando el maestro quiere enviar datos, cambia la diferencia de voltaje entre las líneas A y B. Por ejemplo, un "1" podría significar que A tiene un voltaje más alto que B, y un "0" podría significar que B tiene un voltaje más alto que A. Lo que obtendrá el esclavo: Todos los dispositivos de la red, incluido el esclavo, monitorearán continuamente la diferencia de voltaje entre las líneas A y B. Cuando detectan un cambio, lo interpretan como un dato. Respuesta del esclavo: si el maestro envía un comando que requiere una respuesta del esclavo, el esclavo esperará hasta que el maestro complete la transmisión y luego cambiará la diferencia de voltaje entre las líneas A y B para enviar su respuesta. Recepción maestra: El dispositivo maestro, al igual que el dispositivo esclavo, monitorea constantemente la diferencia de voltaje entre las líneas A y B, por lo que recibirá la respuesta del dispositivo esclavo. Volver al estado inactivo: después de que se hayan transmitido todos los datos, la línea vuelve al estado inactivo y la diferencia de voltaje entre las líneas A y B es cero. De esta manera, los datos se pueden enviar y recibir a través de la red RS-485. Es importante tener en cuenta que todos los dispositivos de la red deben utilizar la misma lógica para interpretar las diferencias de voltaje como bits (es decir, si A tiene un voltaje mayor que B representa un "1" o un "0"). En una red con múltiples dispositivos, cada dispositivo necesita tener una dirección única para saber cuándo escuchar y cuándo ignorar el tráfico en la línea. Esto generalmente se maneja mediante un protocolo utilizado a través de RS-485, como Modbus o Profibus. Por ejemplo, en una red Modbus, cada mensaje enviado por el maestro comienza con la dirección del dispositivo de destino. Cuando los dispositivos ven un mensaje con su dirección, saben que deben procesar el mensaje y posiblemente enviar una respuesta. Si la dirección no coincide con su propia dirección, el mensaje se ignora.   Resumir: En comparación con TCP/IP, USB, I2C y otros protocolos, aunque la velocidad de transmisión de RS-485 no es particularmente rápida, tiene ventajas incomparables: puede realizar comunicación de múltiples nodos, tiene una gran capacidad antiinterferente y tiene una comunicación prolongada. distancia. Estas características no son comparables a ningún otro protocolo. Como protocolo de comunicación ampliamente utilizado en control industrial, automatización y otros campos, RS-485 todavía tiene amplias perspectivas para su uso futuro.   TZ Tech Automatización industrial Suministro de hardware, módulos, tarjetas PCB, variadores, motores, repuestos, etc. ¡Muchos disponibles solo te esperan, no dudes en preguntar para obtener una mejor oferta! Bou L especialista en ventas Bou.l@tztechautomation.com+86-175 5077 6091  
  • Cosas sobre Rockwell Automation
    Cosas sobre Rockwell Automation Apr 24, 2024
    Hoy vamos a hablar sobre el caballero estadounidense de nuestro círculo: Rockwell Automation. El más grande y el más pequeñoComo todos sabemos, Rockwell Automation siempre se evalúa a sí misma de la siguiente manera: Rockwell Automation es la empresa más grande del mundo dedicada a la información y la automatización industrial, y está comprometida a ayudar a los clientes a mejorar la productividad y el desarrollo sostenible del mundo.Cada vez que ven a Rockwell Automation posicionándose como la empresa de información y automatización industrial más grande del mundo, muchas personas de repente se hacen esta pregunta: ¿Es Rockwell Automation más grande que Siemens, ABB y Schneider? ? Jaja, de hecho, lo que Rockwell Automation llama la más grande se refiere a la empresa más grande que se centra en el campo de la automatización en comparación con otras empresas que operan en múltiples campos. Sin embargo, en comparación con sus competidores del mismo nivel, se puede decir que Rockwell Automation es la empresa más pequeña en general.En la actualidad, Rockwell Automation, con sede en Milwaukee, Wisconsin, EE. UU., tiene sucursales en más de 80 países, emplea actualmente a aproximadamente 22 000 personas y logró ventas globales de 6350 millones de dólares estadounidenses en el año fiscal 2013. Adquisición de AB para centrarse en los clientesRockwell era originalmente una marca muy conocida en Estados Unidos y una empresa industrial bastante antigua. Sus calificaciones y longevidad son comparables a las de General Electric y Emerson Electric. Sin embargo, a diferencia de estas empresas que se están diversificando gradualmente, Rockwell Sin embargo, debido a la continua desinversión de negocios en su historia (como Rockwell Collins en el campo de la aviónica), Weill ha avanzado gradualmente hacia un único negocio de automatización. En todo el proceso de desarrollo de Rockwell, la transformación más importante se produjo el 20 de febrero de 1985, cuando Rockwell International adquirió Allen-Bradley (En 1903, Lynde Bradley y el Dr. Stanton Allen fundaron la Compression Rheostat Company con un capital inicial de 1.000 dólares. En 1909, la Compression Rheostat Company pasó a llamarse Allen-Bradley Company. En 1915, las ventas de Allen-Bradley alcanzaron los 86.000 dólares), que también se convirtió en la mayor adquisición en la historia de Wisconsin. Después de adquirir Allen-Bradley, Rockwell dedicó todos sus esfuerzos a la expansión de los productos y negocios de automatización, y logró resultados gratificantes confiando en la marca Allen-Bradley. AB rápidamente se convirtió en el pilar central de Rockwell. En 2002, Rockwell International cambió su nombre a Rockwell Automation y continuó cotizando en la Bolsa de Valores de Nueva York con el nombre clave "ROK". En 2003, la marca Allen-Bradley celebró su centenario.Para la marca adquirida, no sólo no murió, sino que se hizo cada vez más fuerte con la ayuda del adquirente, e incluso se convirtió en su negocio principal. También se puede decir que esta es una historia legendaria poco común. Estrategia de distribución limitadaEl modelo de ventas de Rockwell Automation también es poco común en la industria. Adopta una estrategia de distribución limitada e insiste en tener un solo agente en cada región durante mucho tiempo, lo que hace que sus distribuidores, integradores y Rockwell Automation. Hemos mantenido una relación muy benigna y altamente leal, y somos un modelo muy exitoso en el campo de la automatización. Actualmente, Rockwell Automation cuenta con 15 distribuidores autorizados, 124 integradores de sistemas reconocidos, más de 30 socios estratégicos de Encompass y alianzas estratégicas globales en la región de Asia y el Pacífico en China.Como empresa que cotiza en bolsa, la presión de los accionistas la impulsa a seguir creciendo, su negocio debe crecer y sus beneficios deben crecer. En el mercado único de la automatización, con una cuota de mercado de más del 60% en el mercado norteamericano, Rockwell Automation ha elegido varias direcciones. Es un negocio de procesos, uno son servicios estratégicos y el otro es el mercado OEM. El negocio de procesos se ha definido como el mayor motor de crecimiento de la compañía. Ventajas técnicas de la arquitectura completa.Entre los principales proveedores actuales de PLC y sistemas de información de fabricación, la tecnología de Rockwell Automation es la mejor, lo que se refleja principalmente en la integridad, unidad y naturaleza prospectiva de su arquitectura de sistema. Por ejemplo, Rockwell Automation ha unificado todos los controladores PLC en esta plataforma mediante el lanzamiento de la plataforma Logix. Ya sea ControlLogix, MicroLogix o SafetyLogix, todos tienen herramientas de programación y entornos de ingeniería unificados; Además, el lanzamiento de FactoryTalk y la integración con la plataforma Logix también crean un sistema de control que cubre perfectamente desde la capa de control hasta la capa de información, y es un sistema de información global. Mirando hacia atrás a sus principales competidores en la industria, el problema de la integración y unificación de múltiples productos siempre ha sido difícil de resolver, lo que ha traído muchos peligros y problemas ocultos a los usuarios. Además, aunque son líderes en tecnología, los productos de Rockwell Automation siempre han mantenido una calidad excelente. En el mercado chino, el precio del PLC de la marca AB es alto, pero la industria reconoce generalmente su confiabilidad, la retención de la lealtad de los clientes existentes y otros indicadores. ¡Muchos disponibles solo te esperan, no dudes en preguntar para obtener una mejor oferta!Bou Lespecialista en ventasBou.l@tztechautomation.com+86-175 5077 6091
  • Control de movimiento (MC) y control de procesos
    Control de movimiento (MC) y control de procesos Dec 22, 2023
    ¿Qué es el control de movimiento? El control de movimiento (MC) es una rama de la automatización, también llamada control de arrastre eléctrico. La mayoría de sus fuentes de energía se basan en motores eléctricos. En otras palabras, el control de movimiento en realidad se basa en motores eléctricos para controlar cambios en cantidades físicas como el desplazamiento angular, la velocidad y el par. La aplicación del control de movimiento en el campo de los robots y las máquinas herramienta CNC es más compleja que en las máquinas para fines especiales porque la forma del movimiento de estas últimas es más simple y a menudo se denomina control de movimiento general (GMC). El control de movimiento se utiliza ampliamente en las industrias de embalaje, impresión, textil y ensamblaje. El control de movimiento en realidad se basa en motores eléctricos, y aquí los motores eléctricos se refieren a servomotores; si solo se utiliza un servomotor en un conjunto de equipos independientes, en este caso se centrará más en el control del motor, como la posición, la velocidad y el control del par; En este ejemplo, el control de un único motor es sólo una parte del control de movimiento. El control de movimiento es principalmente para productos. Se puede decir que es un sistema de control de movimiento. El sistema en su conjunto incluye maquinaria (los motores son sólo repuestos de maquinaria), electricidad, software, etc. Controla y gestiona la posición y velocidad de las piezas mecánicas en movimiento en tiempo real. , de modo que pueda transformarse en el control de movimiento mecánico deseado según el esquema de control predeterminado. Hay muchos tipos de sistemas de control de movimiento, pero desde la estructura básica, el hardware de un sistema de control de movimiento moderno típico consiste principalmente en: computadora host, controlador de movimiento, dispositivo de accionamiento eléctrico, motor, actuador y dispositivo de detección de retroalimentación del sensor.   ¿Qué es el control automatizado de procesos? El principio del control de procesos automatizado es utilizar controladores PLC para recopilar datos de retroalimentación de los sensores y, después de analizar y procesar estos datos, ajustar, optimizar y controlar varios equipos para mejorar la eficiencia de la producción. Los objetos que controla son generalmente varios tipos de bombas de agua, ventiladores, válvulas eléctricas, etc. El sistema completo generalmente consta de un gabinete de control PLC, un gabinete de distribución de energía, un programa de control, varios sensores, software de configuración, un sistema de monitoreo, etc. La automatización de procesos se utiliza generalmente en industrias de protección ambiental, como el tratamiento de aguas residuales y gases de escape, y en industrias de ahorro de energía. Ajusta de forma inteligente varios equipos de carga en la producción industrial para garantizar que funcionen de la mejor manera posible para lograr el ahorro de energía. Utilizado principalmente en el campo de la automatización industrial tradicional, es un control de sistema grande con muchos objetos de control, como una línea de producción.   ¡Muchos disponibles solo te esperan, no dudes en preguntar para obtener una mejor oferta!Bou Lespecialista en ventasBou.l@tztechautomation.com+86-175 5077 6091
  • ¿Cómo elegir entre Siemens PLC y Rockwell PLC? ¿Cual es la diferencia entre ellos?
    ¿Cómo elegir entre Siemens PLC y Rockwell PLC? ¿Cual es la diferencia entre ellos? Nov 20, 2023
    Cada tipo de PLC que existe actualmente en el mercado tiene sus propias ventajas funcionales. Los PLC de Rockwell (Allen Bradley) y Siemens (Siemen) son dos de los más utilizados en el mundo, pero existen muchas diferencias clave entre ellos. Echemos un vistazo a continuación:Rendimiento y disponibilidadTomar una decisión entre los dos basándose únicamente en el rendimiento no es fácil. En términos de velocidad, fiabilidad y rendimiento, están igualmente igualados. Sin embargo, factores como la facilidad de operación y la integración suelen ser puntos diferenciadores a considerar.Hay mucho que decir sobre la facilidad de uso y la interfaz amigable. Los PLC de Allen-Bradley son conocidos por poseer ambas cualidades, lo que hace que este controlador lógico programable sea una inversión atractiva para cualquier fabricante. La facilidad de uso significa que incluso los técnicos de PLC relativamente inexpertos y sin amplia experiencia en programación pueden seguir utilizando los PLC de Allen-Bradley, pero la facilidad de uso no termina ahí. Podría decirse que depurar un PLC Allen-Bradley requiere menos tiempo y esfuerzo que usar un PLC Siemens.Además, los PLC de Allen-Bradley pueden comunicarse de manera eficiente con dispositivos de terceros y pueden importar y exportar etiquetas desde Excel a una interfaz hombre-máquina (HMI) o una base de datos SCADA.Aún así, dependiendo del nivel de experiencia del técnico y de la aplicación prevista, la facilidad de uso no siempre es el criterio más importante. Siemens permite una amplia programación y personalización de sus PLC para satisfacer necesidades comerciales específicas. Naturalmente, esto significa que los técnicos necesitarán una mayor experiencia en programación informática para utilizar y mantener eficazmente los PLC de Siemens, pero no se pueden subestimar las oportunidades que presenta esta personalización.HardwareSi bien el consenso general es que el PLC Allen-Bradley es la solución más fácil de usar de las dos, es posible que se queden un poco cortos en términos de facilidad de instalación en comparación con Siemens.Al instalar un PLC Allen-Bradley, también necesitará conectar la fuente de alimentación, el bastidor y la tarjeta complementaria de Allen-Bradley para el puerto de comunicación segura. Los PLC de Siemens, por otro lado, se conectan a la mayoría de las fuentes de alimentación estándar de 24 V CC y tienen puertos de comunicación seguros integrados. Finalmente, los PLC de Siemens vienen con protocolos integrados según los estándares europeos (ASI, Profinet, Profibus), mientras que los PLC de Allen-Bradley vienen con protocolos americanos (EthernetIP, ControlNet, DeviceNet, etc.).ApoyoLa disponibilidad de soporte es una característica importante a considerar al comprar un PLC. Siemens ofrece soporte técnico posventa 24 horas al día, 7 días a la semana, servicios de campo y repuestos para sus productos todos los días del año, incluidos todos los productos incluidos en sus categorías de automatización de procesos y fábricas. Rockwell también ofrece soporte técnico las 24 horas del día, los 7 días de la semana para sus productos, pero no es tan completo como lo que ofrece Siemens, y el nivel de soporte gratuito depende de la cantidad de hardware instalado. En cualquier caso, el nivel de soporte con el que se sienta cómodo puede ser un factor importante en su decisión de compra.¿Cuál es el ganador?Claro, es fácil elegir un PLC en función de una o más características, pero al tomar una decisión de compra, es más importante observar el paquete completo: facilidad de uso e integración, soporte posventa y más. En última instancia, el PLC adecuado es el que marca la mayor cantidad de casillas para una aplicación determinada.Determinar un "ganador" basándose únicamente en la popularidad realmente depende del lugar donde trabaje. Siemens PLC es sin duda el más popular en Europa, lo cual tiene sentido ya que Siemens AG es la empresa de fabricación industrial más grande del continente. En Norteamérica, Allen-Bradley de Rockwell Automation es, con diferencia, el proveedor de PLC más popular.
  • Conocimiento del sistema Honeywell PKS (1)
    Conocimiento del sistema Honeywell PKS (1) Sep 05, 2023
    1. Ethernet tolerante a fallas es la red de control de PKS. FTE no solo proporciona funciones tolerantes a fallas, sino que también brinda seguridad y respuesta de red rápida para aplicaciones de control de Ethernet industrial.FTE (Fault Tolerant Etherent) Ethernet tolerante a fallas es una red única con una estructura de red redundante, implementada a través de Controlador FTE de Honeywell y equipos de redes comerciales.Las redes FTE incluyen conmutadores y cables redundantes.Topología: Redes de árbol duales paralelas conectadas en la parte superior.2. Las líneas en cascada (enlaces cruzados) entre conmutadores forman una única red. Los equipos de red comerciales se refieren a conmutadores, tarjetas de red únicas de dos puertos o tarjetas de red duales de un solo puerto.Pantalla de detección de comunicación de red FTESe inicia la pantalla de detección3. El sistema debe constar de un controlador, un servidor y una estación operativa.4. La red FTE incluye conmutadores y cables redundantes.Red de árbol: la red formada al conectarse al puerto A en el conmutador A se denomina red A (árbol amarillo). La red formada al conectarse al puerto B en el conmutador B se llama red B (árbol verde). Localhost recibe el nodo de datos.Estación de operación FLEX (estación F): los datos del proceso y las alarmas y eventos relacionados, así como otra información de datos, provienen directamente del servidor;Hay dos métodos de conexión para configurar ES-F: Método de conexión fija (estática): proporciona una conexión dedicada permanente para un ES-F específico. Método de conexión rotativa (rotativa): proporciona una conexión bajo demanda, adecuada para cuando no se requiere acceso operativo a tiempo completo.Estación de operación de consola (estación C): los datos del proceso y las alarmas y eventos relacionados provienen directamente del controlador; otra información de datos proviene del servidor;Estación operativa de extensión de consola (CE): datos del proceso y alarmas y eventos relacionados, así como otra información de datos, toda la información proviene de la estación C.7. Un controlador C300 tiene dos IOLINK. Cada IOLINK admite hasta 40 tarjetas IO y un controlador admite hasta 64 tarjetas IO. Cada conjunto de controlador C300 admite hasta 64 unidades IO (IOU). El controlador C300 debe estar conectado al firewall de control. La dirección FTE del controlador principal del controlador C300 se establece en un número impar y la dirección del controlador de respaldo es la dirección del controlador principal + 1.Firewall de control (CF9) Firewall de control: Aparece por parejas en la red FTE, 8+1 puertos, de los cuales hay un puerto de red dedicado para conexión ascendente al switch, y los 8 puertos de red restantes se pueden conectar al controlador.Función: Negarse a aceptar toda la información que el responsable del tratamiento no necesita. Si la velocidad de comunicación disminuye, se controlará el flujo de información sin importancia.8. El controlador C300 consta de hardware de controlador y software de control CEE (entorno de ejecución de control), como se muestra en la figura:
1 2 3 4 5
Un total de 5paginas
Suscribir

Continúe leyendo, manténgase informado, suscríbase y le invitamos a que nos cuente lo que piensa.

entregar
Derechos de autor 2026 @ TZ TECH Co., LTD. .Reservados todos los derechos Descargo de responsabilidad: No somos un distribuidor autorizado ni un distribuidor del fabricante del producto de este sitio web. El producto puede tener códigos de fecha más antiguos o ser una serie más antigua que la disponible directamente de fábrica o de los distribuidores autorizados. Debido a que nuestra empresa no es un distribuidor autorizado de este producto, la garantía del fabricante original no se aplica. Si bien muchos productos DCS PLC ya tendrán firmware instalado, nuestra empresa no se hace responsable de si un producto DSC PLC tendrá o no firmware y , si tiene firmware, si el firmware tiene el nivel de revisión que necesita para su aplicación. Nuestra empresa tampoco se hace responsable de su capacidad o derecho a descargar u obtener firmware para el producto de nuestra empresa, sus distribuidores o cualquier otra fuente. Nuestra empresa tampoco se hace responsable de su derecho a instalar dicho firmware en el producto. Nuestra empresa no obtendrá ni suministrará firmware en su nombre. Es su obligación cumplir con los términos de cualquier Acuerdo de licencia de usuario final o documento similar relacionado con la obtención o instalación de firmware.

mapa del sitio | Blog | XML | política de privacidad

dejar un mensaje

dejar un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos lo antes posible.
entregar

Hogar

Productos

whatsApp

contacto

SU CONFIGURACIÓN DE COOKIES

Además, con su permiso, queremos colocar cookies para que su visita y su interacción con slOC sean más personales. Para ello utilizamos cookies analíticas y publicitarias. Con estas cookies, nosotros y terceros podemos rastrear y recopilar su comportamiento en Internet dentro y fuera de super-instrument.com. Con esto, nosotros y terceros adaptamos super-instrument.com y los anuncios a su interés. Al hacer clic en Aceptar, acepta esto. Si lo rechaza, solo utilizamos las cookies necesarias y lamentablemente no recibirá ningún contenido personalizado. Visite nuestra política de cookies para obtener más información o para cambiar su consentimiento en el futuro.

Accept and continue Decline cookies